folha alumínio
Fornecer liga ou grau, temperamento, espessura e qualquer revestimento ou laminação. Inclua as dimensões dos rolos de material acabados e os requisitos de qualidade.

EQUIPAMENTOS E APLICAÇÕES
Comece com o grau de folha, espessura e borda de fenda necessária. Discuta o manuseio, corte e rebobinamento do rolo em torno de sua especificação de material. Como um fornecedor de máquinas de corte longitudinal de folha metálica, a DJH ajuda você a comparar o equipamento proposto com seu grau de folha, espessura, requisitos de borda e dimensões de rolo.
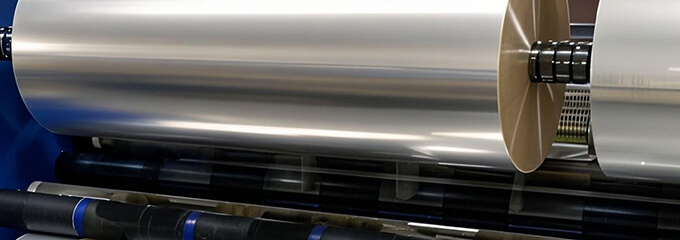
Referência de aplicação · selecione a configuração para o seu material
APLICAÇÃO E REQUISITOS
O “corte longitudinal da folha de precisão” precisa de uma definição específica da aplicação. Descreva a tolerância de largura necessária, condição de borda aceitável e como os rolos de material acabado serão usados.
Fornecer liga ou grau, temperamento, espessura e qualquer revestimento ou laminação. Inclua as dimensões dos rolos de material acabados e os requisitos de qualidade.
Compartilhe a especificação da folha, os requisitos de superfície e o peso do rolo. Identificar qualquer sensibilidade à marcação, deformação ou manipulação.
Forneça a especificação real do material e da aceitação. Os requisitos especializados de limpeza, borda ou segurança exigem avaliação separada.
CONFIGURAÇÃO E SELEÇÃO
Confirme o método de corte, os requisitos de tensão, suporte de rolo e condições de manuseio contra sua folha. Evite escolher apenas a partir de uma faixa geral de velocidade da máquina.
CONFIGURAÇÃO E SELEÇÃO
Identifique se a folha contínua é folha nua, folha revestida ou um composto. A espessura, o temperamento e a construção da camada afetam o manuseio e o arranjo de corte necessário.
Liga do estado, temperamento, espessura e a condição permitida de rebarba ou borda. Uma descrição geral da aplicação de folha não estabelece a adequação para uma bateria ou processo eletrônico.
Descreva arranhões, vincos, contaminação ou telescopia que tornariam o material acabado inadmissível. Inclua requisitos de embalagem e remoção de rolo.
Concorde como a largura da fenda, a condição de borda e a qualidade do rolo serão medidas. Para aplicações exigentes, inclua uma amostra representativa e critérios de aceitação específicos da aplicação.
CONFIGURAÇÃO E SELEÇÃO
Use uma folha contínua representativa e o padrão de fenda pretendido. Rever a condição de borda, separação da pista e rolos de material acabado construir a uma velocidade acordada. Registre o material, a configuração e os resultados para que o teste possa ser comparado com o fornecimento final.
FORMATOS E CONFIGURAÇÕES DE MÁQUINAS
Os layouts horizontais, verticais e de superfície central atendem a diferentes requisitos de rolo. Compare a capacidade dos rolos de material recebidos, o diâmetro acabado e a construção sinuosa antes de escolher uma faixa de velocidade.
| Modelo | Formato de enrolamento | Velocidade listada | Min. fenda | Ø da bobina-mãe | Ø da bobina acabada |
|---|---|---|---|---|---|
| QFJ-A400 | Horizontal · rebobinamento do eixo de ar | 400 | 30 | 1,200 | 1,000 |
| QFJ-A500 | Horizontal · rebobinamento do eixo diferencial | 500 | 20 | 800 | 600 |
| QFJ-B500 | Vertical · rebobinamento do eixo diferencial | 500 | 20 | 700 | 400 |
| QFJ-C400 | enrolamento de contato centro-superfície | 400 | 5 / 10 | 1,200 | 600 |
Valores descrevem as configurações mostradas, em vez de desempenho de produção garantido. Os limites de fenda dependentes da largura são explicados abaixo. Grau material, espessura, padrão de fenda e escopo final do equipamento determinam a adequação. Diferentes versões do mesmo modelo devem ser comparadas usando uma especificação correspondente.
Um layout horizontal de rolo grande com servo controle separado para cada eixo de rebobinamento. Descarga de corrente e requisitos independentes de manuseio do endereço de carregamento sem eixo.
Eixos de rebobinamento diferencial e servo controle separado fornecem uma configuração para discutir quando as pistas de fenda precisam de acomodação individual.
Um formato vertical integrado para pequenos diâmetros de rolos de material acabado. Considere o acesso do operador, a preparação do núcleo e o manuseio ao lado do espaço disponível.
Controle servo separado para os eixos de enrolamento. A configuração de 1.300 mm lista uma fenda mínima de 5 mm; a configuração de 1.800 mm lista 10 mm. Uma versão de layout conectado lista os rolos de material de entrada de 800 mm.
ORÇAMENTO E ESCOPO DE FORNECIMENTO
Especifique o grau da folha, temperamento e espessura com rebarbas aceitáveis, condição de borda e construção do rolo. Defina o método de material e inspeção usado para avaliar a configuração proposta.
Peça que o equipamento padrão e os itens opcionais sejam listados separadamente. Inclua comissionamento, treinamento do operador, documentação e requisitos iniciais de peças sobressalentes na discussão.
Fornecer quantidade e destino. Confirmar preço, moeda, base de entrega, embalagem, cronograma de produção e quaisquer taxas de frete ou importação excluídas na cotação.
Concordar com inspeção de material representativo, critérios de medição e configuração fornecida antes de encomendar. Confirme os termos de garantia, as responsabilidades de instalação e o suporte de peças sobressalentes com a proposta.
ANTES DE ESPECIFICAR
A qualidade da borda depende da folha, da configuração de corte e das condições operacionais. Defina critérios de aceitação e confirme a configuração proposta antes da compra.
Sim. A especificação da aplicação pode incluir requisitos adicionais de borda, limpeza ou manuseio. Uma lista geral de categorias de folhas não estabelece conformidade.
Submeta sua faixa de espessura real para avaliação. Não deduza uma faixa de folha de gramagem de papel ou dados de máquina não relacionados.
Inclua grau, espessura, dimensões do rolo, requisitos de largura de fenda e os critérios de aceitação para a borda e o rolo acabados.
ENGENAGEM CONNECTADA
A qualidade do corte depende de como o caminho completo da folha contínua funciona em conjunto. Reveja cada estágio contra seu material e sua saída.
Os rolos de material de entrada diâmetro, peso e dimensões do núcleo determinam as condições iniciais.
a posição contínua da folha e a tensão afetam como o material chega à seção de corte.
O método de corte, o arranjo da lâmina e o substrato determinam os requisitos de borda.
Tamanho do núcleo, diâmetro acabado e estrutura de rolo definem a saída necessária.
PARA O SEU INQUÉRITO
Forneça os detalhes que você conhece. Identifique qualquer coisa que permaneça não confirmada para que a discussão comece com as condições corretas.
| Exigência | O que fornecer |
|---|---|
| 01 | Grau de folha e temperamento |
| 02 | Revestimento ou laminado |
| 03 | espessura |
| 04 | Largura dos pais, diâmetro, peso e núcleo |
| 05 | Larguras cortadas e tolerância |
| 06 | Critérios de aceitação do Edge |
| 07 | materiais acabados rolos dimensões |
RECURSOS TÉCNICCOS
GUIA TÉCNICA
Uma discussão de manutenção é mais útil quando faz referência à máquina de papel kraft real e sua documentação. Registre a condição do componente e o contexto operacional, e confirme tarefas com pessoal qualificado.
Leia o artigo ↗Página em inglês
GUIA TÉCNICA
Arestas ásperas devem ser descritas contra o grau de papel, disposição da lâmina e condições operacionais. Documente o defeito e siga os procedimentos aprovados ao procurar uma revisão de configuração ou manutenção.
Leia o artigo ↗Página em inglês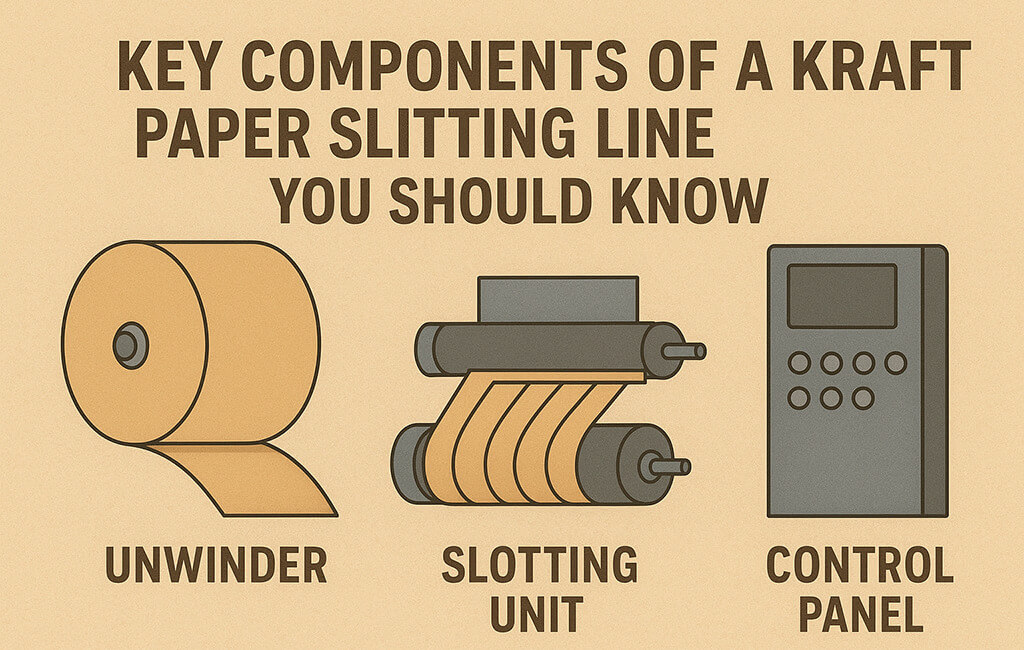
GUIA TÉCNICA
Os componentes de desenrolamento, orientação, corte e rebobinamento trabalham juntos para formar o rolo de papel kraft acabado. Reveja o papel de cada componente sem assumir que a mesma configuração é usada em todas as máquinas.
Leia o artigo ↗Página em inglêsCONTINUE EXPLORANDO
O seu material. Os seus rolos de materiais acabados.
Compartilhe seu material, dimensões de rolo e requisitos de produção. Comece com a informação que você tem.