CONFIGURAÇÃO, OPERAÇÃO E ACEITAÇÃO
Do rolo de entrada para o próximo processo.
01Prepare o rolo de entrada
Registre a largura do rolo, diâmetro, peso, núcleo e condição do material antes de planejar o carregamento e rosqueamento.
Ajustar o percurso da banda e o corte
Confirme os requisitos de orientação e tensão, arranjo da lâmina e posições de pista usando o material pretendido e o padrão de fenda.
Construa os rolos acabados
Revise a configuração do eixo diferencial, o ajuste do núcleo e a firmeza do enrolamento nas pistas. Inclua a borda aceitável e a aparência do rolo no ensaio.
Remova e inspecione
Verifique a largura acabada, o diâmetro, a construção do rolo e a adequação para o próximo processo. Planeje o manuseio e a remoção em torno do peso real do rolo.
Planejar a Instalação e Manutenção.
Revise a planta baixa, a folga de serviço, a rota de manuseio de rolos e os serviços públicos antes da instalação. Concorde com os requisitos de comissionamento e treinamento do operador com a proposta. Mantenha a identificação da máquina, as interfaces do eixo e as dimensões da lâmina disponíveis para consultas de manutenção e peças sobressalentes.
Compare as alternativas.
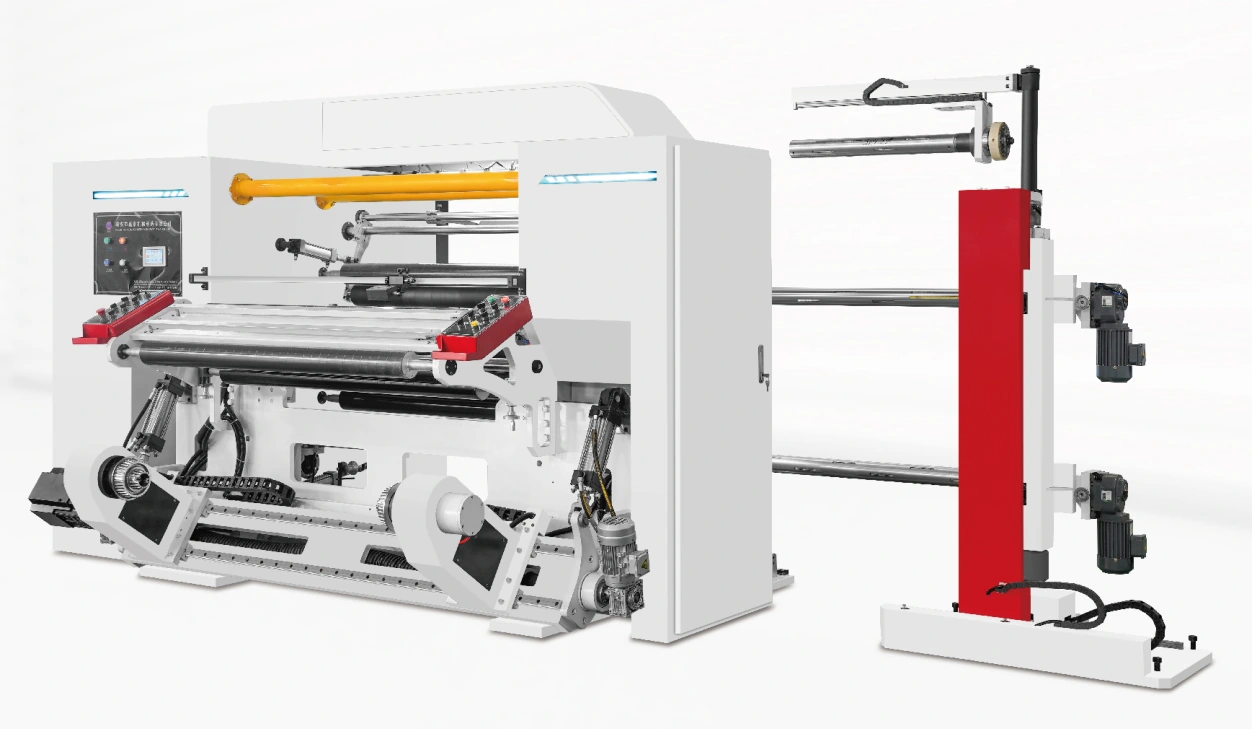
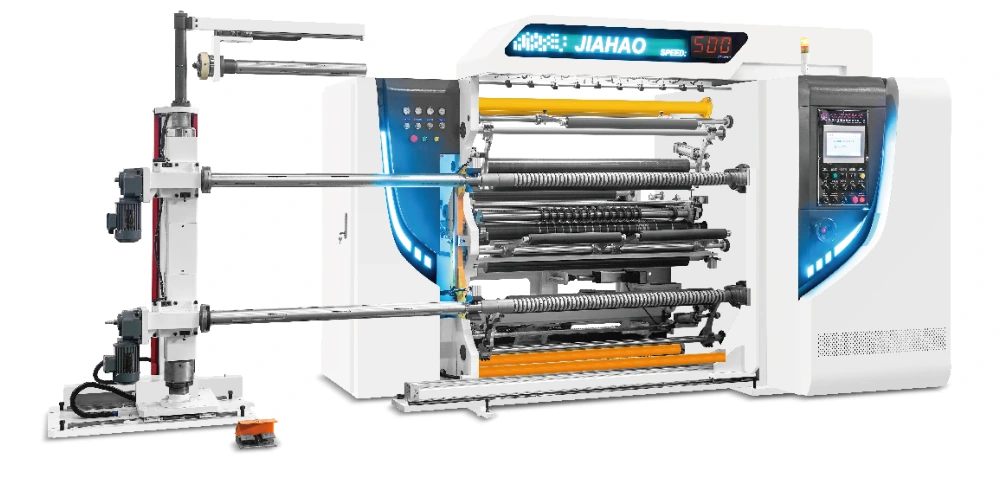
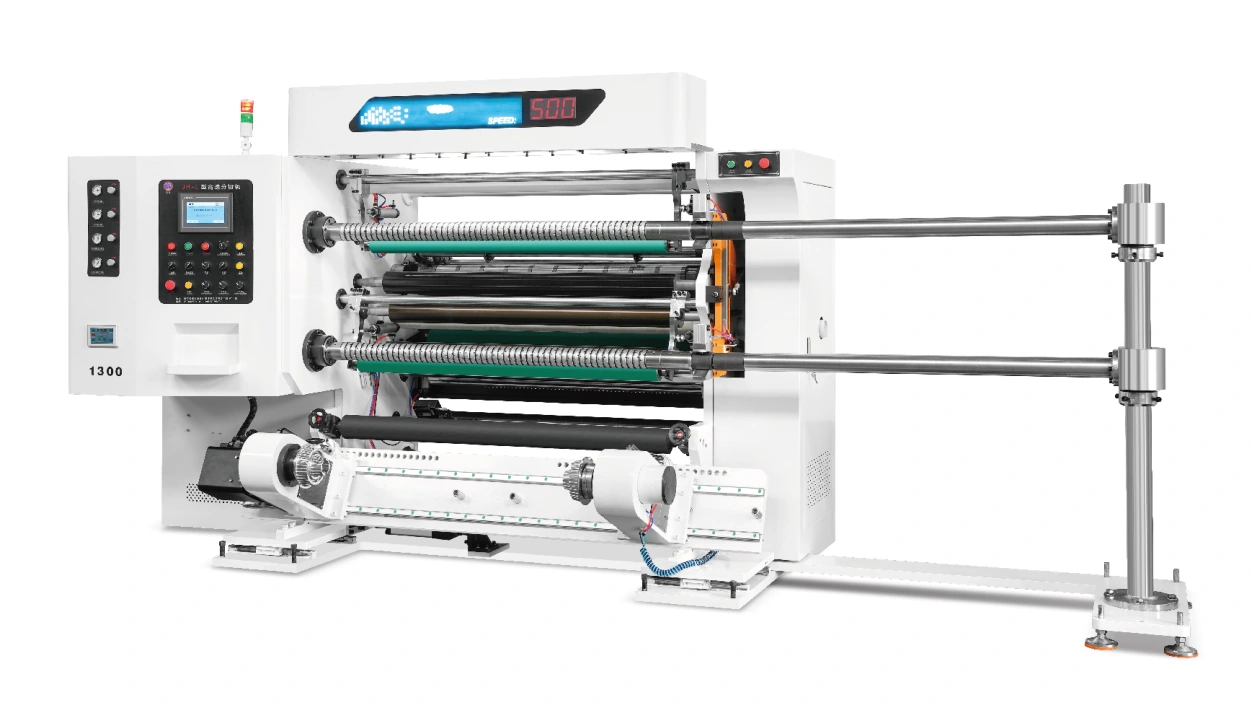
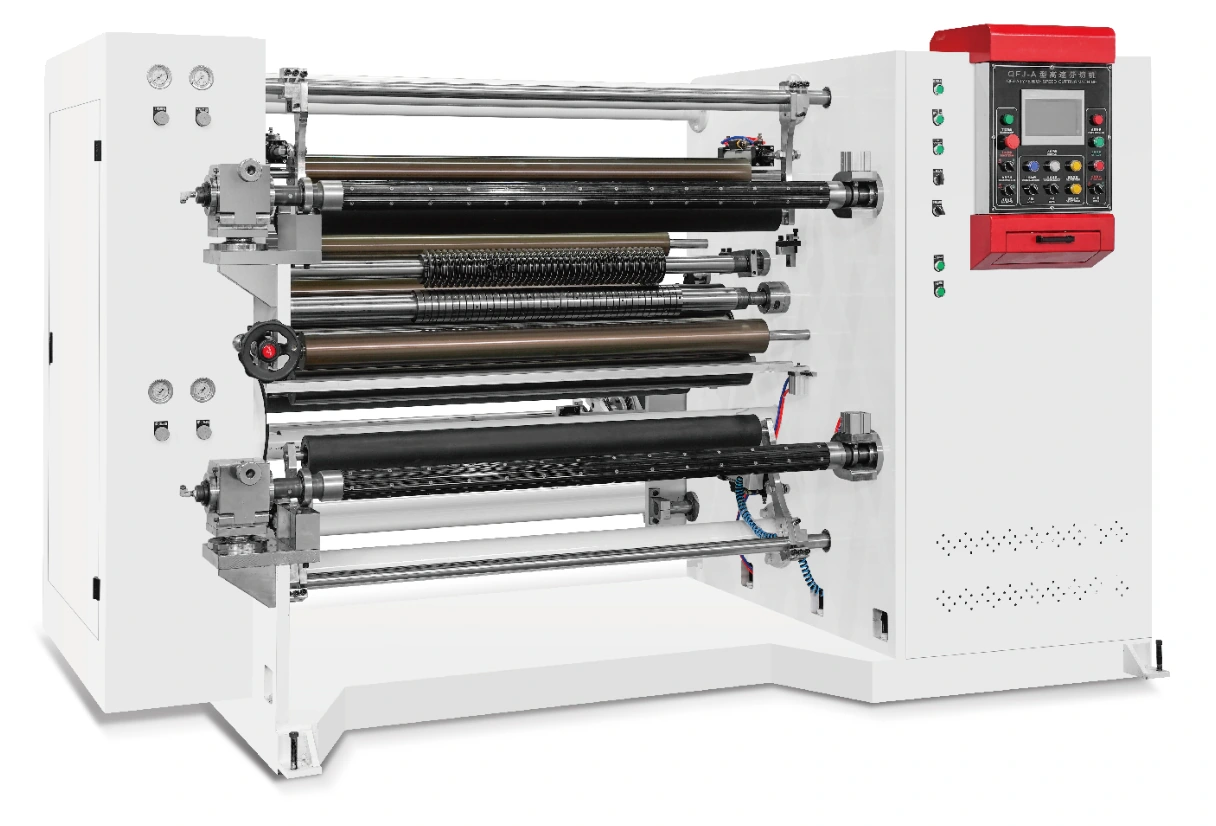
Escolha o A500 como ponto de partida para um layout horizontal integrado do eixo diferencial. Compare o B500 onde um formato vertical e rolos menores se adequam à tarefa; compare o A400 onde são necessários diâmetros maiores de matrizes e acabamentos. Estes formatos diferem em construção e capacidade, por isso a velocidade sozinha não deve decidir a seleção.