Cięcie i przewijanie · QFJ-A500

QFJ-A500 · Maszyna do cięcia i przewijania pozioma

Porównaj poziomą konfigurację wału różnicowego do konwersji folii, kompozytowych ciągłych pasków materiałowych, folii i papieru. A500 łączy w sobie prędkość cięcia 500 m/min ze średnicą rolki przychodzącej 800 mm i średnicą rolki gotowej 600 mm.

Zobacz specyfikacje ↓
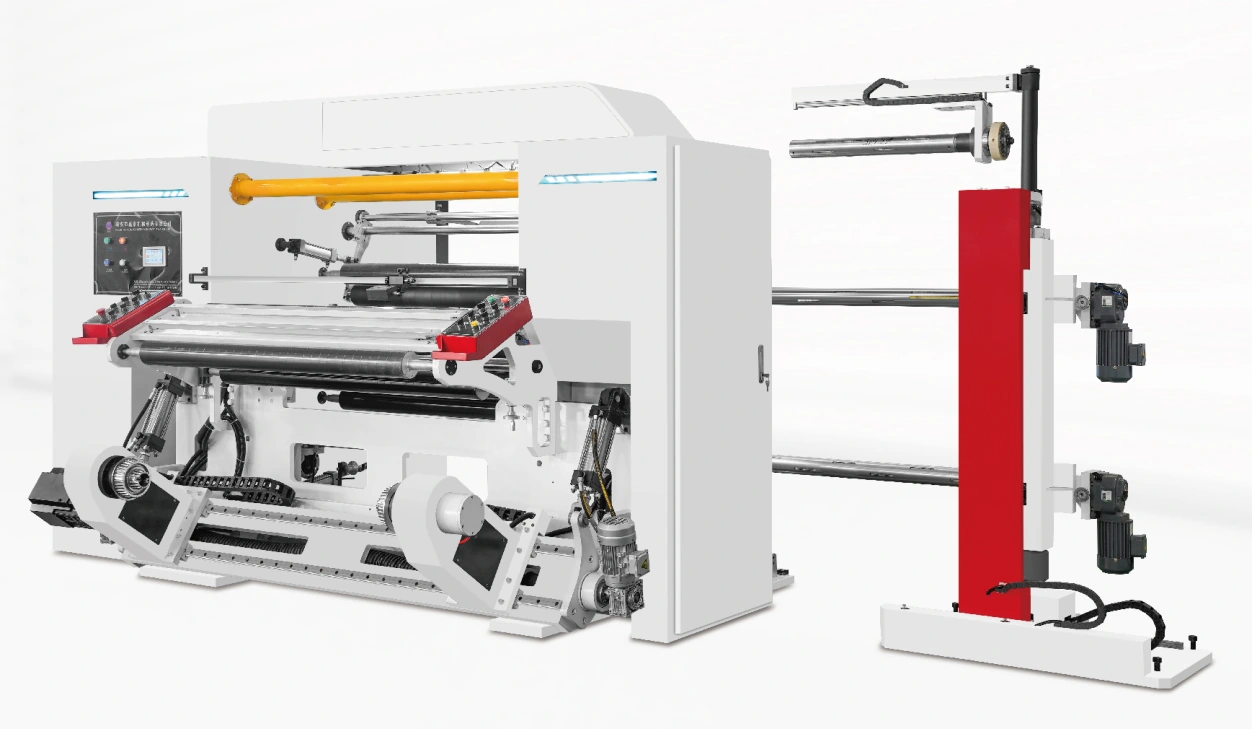
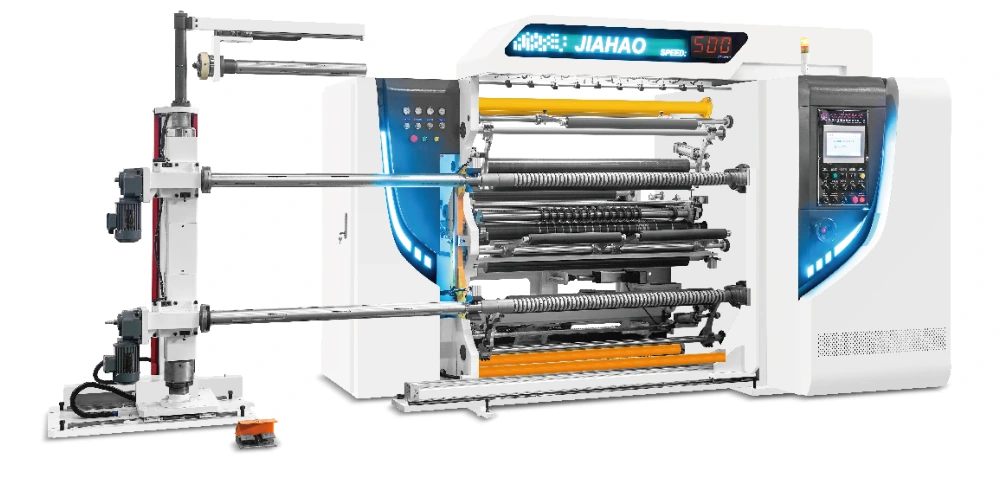
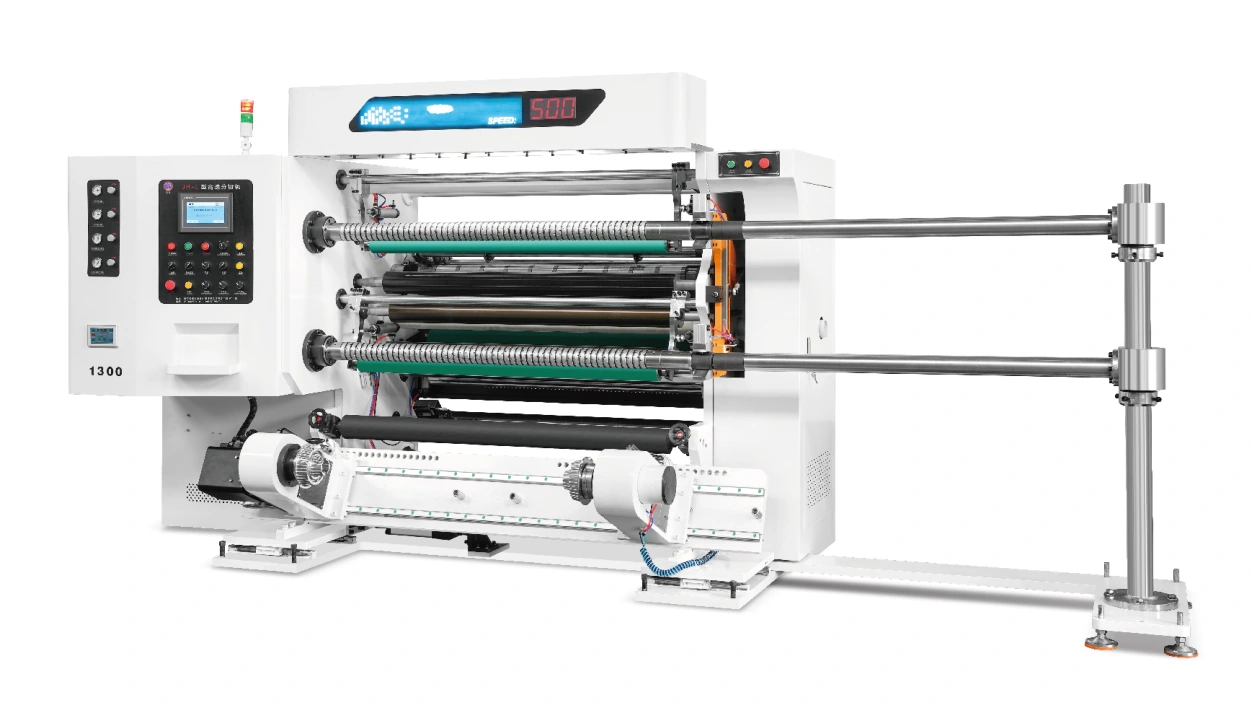
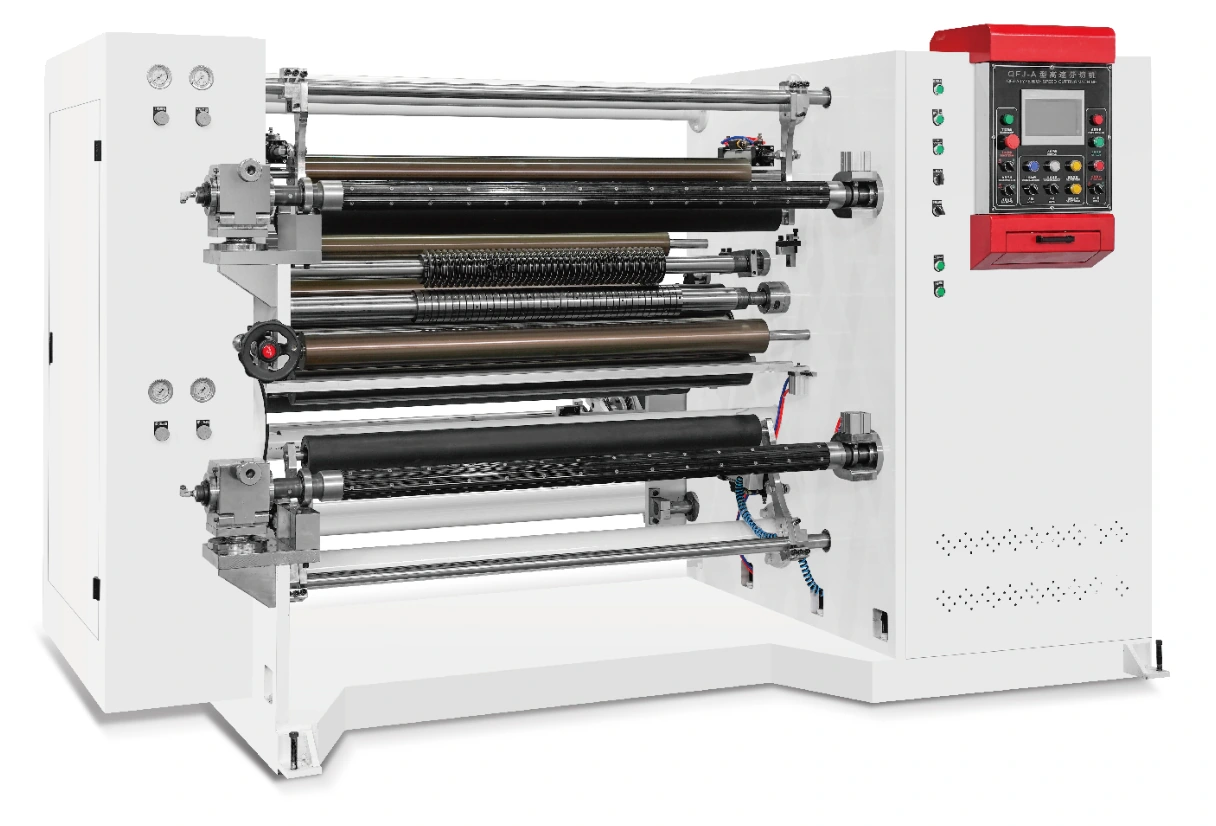
QFJ-A500 · Maszyna do cięcia i przewijania pozioma — widok całej maszyny
Prędkość podana
500 m/min
Minimalna szerokość cięcia
20 mm
Średnica rolki macierzystej
800 mm
Średnica gotowej rolki
600 mm

Wymienione wartości konfiguracji. Szybkość produkcji i praktyczny wzór szczeliny zależą od materiału i uzgodnionego ustawienia maszyny.

Gdzie pasuje ta konfiguracja.

Układ poziomy do oceny, kiedy potrzebujesz kilku szczelinowych pasów przewijanych na wałach różnicowych, a rolki macierzyste i gotowe pasują do wymienionych wydajności. Zacznij od ciągłej struktury taśmy materiału i wymaganej twardości rolki, a następnie przejrzyj szerokość roboczą i wzór pasa.

BUDOWNICTWO & KONTROLA

Spójrz wewnątrz formatu maszyny.

01

Dyferencyjne wały nawojowe

Układ uzwojenia wykorzystuje wały różnicowe, z których każdy wał uzwojenia jest sterowany przez oddzielny silnik serwo. Ta konstrukcja jest istotna przy analizie różnic między liniami szczelinowymi a warunkami nawijania wymaganymi w całym cyklu produkcyjnym.

02

Zintegrowany poziomy układ

Połączona konstrukcja łączy etapy konwersji w jeden poziomy układ. Porównaj całkowitą powierzchnię, trasę załadunku rolki i dostęp operatora z dostępną przestrzenią produkcyjną.

03

Oddzielne Servo Control

Konfiguracja zawiera cztery zestawy sterowania silnikiem serwo. Poniższe wartości znamionowe napędów dla poszczególnych szerokości pomagają zdefiniować proponowaną wersję; należy je przejrzeć wraz z zasilaniem elektrycznym i obciążeniem roboczym.

04

Dopuszczalne wymiary rolki

Średnica rolki przychodzącej 800 mm i średnica rolki gotowej 600 mm stanowią wstępne porównanie. Potwierdź oddzielnie masę rolki, rozmiar rdzenia i obciążenie wału; sama średnica nie ustala nośności.

MATERIAŁ I GOTOWA ROLKA

Określ wstęgę przeznaczoną do przetwarzania.

01

Filmy opakowaniowe

Omów PVC, BOPP, CPP lub politereftalan etylenu (PET) według grubości, obróbki, wrażliwości powierzchni i formatu rolki. Nazwa polimeru jest tylko punktem wyjścia do wyboru warunków cięcia i nawijania.

02

Wstęgi kompozytowe

Opisz każdą warstwę, w tym powłoki, laminaty i powierzchnie uwalniające. Ocena ciągłego kontaktu taśmy materiału, napięcia i gotowej budowy rolki w stosunku do kompletnej konstrukcji.

03

Papier i folia aluminiowa

Podaj gatunek i gramaturę papieru lub gatunek folii, grubość i temperament. Zgadzaj się na wymagania dotyczące jakości krawędzi i przejrzyj układ noży dla rzeczywistego materiału.

WARIANTY SZEROKOŚCI I NAPĘDU

QFJ-A500 Dane techniczne.

Porównaj odpowiednią wersję szerokości roboczej. Średnice rolek i szerokości robocze są oddzielnymi wymiarami.
ParametrKonfiguracja 1300Konfiguracja 1800
Szerokość odwijania1,300 mm1,800 mm
Podana prędkość cięcia500 m/min500 m/min
Minimalna szerokość cięcia20 mm20 mm
Średnica rolki macierzystej800 mm800 mm
Średnica gotowej rolki600 mm600 mm
Moc głównego serwonapędu4 kW5.5 kW
Moc serwonapędu przewijania2 × 4 kW2 × 4 kW
Moc serwonapędu odwijania5.5 kW7.5 kW

Moce napędowe to poszczególne wejścia silnika, a nie całkowite zainstalowane obciążenie elektryczne. Potwierdź napięcie, częstotliwość, narzędzia, wagę rolki i interfejsy rdzenia z proponowanym zasilaniem. Wymagana grubość materiału i tolerancje produkcyjne są specyficzne dla danego zastosowania.

KONFIGURACJA, DZIAŁANIE I PRZYJĘCIE

Od przychodzącej rolki do następnego procesu.

01

Przygotuj przychodzącą rolkę

Zapisz szerokość rolki, średnicę, wagę, rdzeń i stan materiału przed planowaniem załadunku i gwintowania.

02

Ustaw tor wstęgi i cięcie

Potwierdź wymagania dotyczące prowadzenia i napięcia, układu ostrzy i położeń pasów przy użyciu zamierzonego materiału i wzoru szczeliny.

03

Zbuduj gotowe rolki

Przejrzyj konfigurację wału różnicowego, dopasowanie rdzenia i twardość uzwojenia w pasach. Uwzględnij akceptowalny wygląd krawędzi i rolki w próbie.

04

Usuń i sprawdź

Sprawdź gotową szerokość, średnicę, budowę rolki i przydatność do następnego procesu. Planuj obsługę i usuwanie wokół rzeczywistej wagi rolki.

Planowanie instalacji i konserwacji.

Przed instalacją sprawdź plan piętra, prześwit serwisowy, trasę obsługi rolek i narzędzia. Zgodź wymagania dotyczące uruchomienia i szkolenia operatorów z propozycją. Przechowuj identyfikację maszyny, interfejsy wału i wymiary ostrza dostępne do konserwacji i zapytań o części zamienne.

Porównaj alternatywy.

Wybierz A500 jako punkt wyjścia dla zintegrowanego poziomego układu wału różnicowego. Porównaj B500, gdy format pionowy i mniejsze rolki są odpowiednie dla danego zadania; porównaj A400, gdy potrzebne są większe średnice macierzyste i gotowe. Formaty te różnią się konstrukcją i pojemnością, więc sama prędkość nie powinna decydować o wyborze.


INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI

QFJ-A500: Pytania kupujący pytają.

Czy 500 m/min dotyczy każdego materiału?

Jest to prędkość podana dla danej konfiguracji. Osiągalna prędkość produkcji zależy od ciągłego paska materiału, wzoru szczeliny, wymagań dotyczących nawijania i potwierdzonej konfiguracji urządzenia.

Jaką szerokość roboczą wybrać?

Wybierz względem rzeczywistej szerokości taśmy materiału nadrzędnego i wymagania przycinania. Tabela porównuje konfiguracje 1300 i 1800 mm; w zapytaniu należy podać inne wymagania dotyczące szerokości.

Czy aparat A500 jest taki sam jak AF500?

Są to osobne konfiguracje. A500 ma średnicę rolki przychodzącej 800 mm; AF500 ma układ podzielony o średnicy 1200 mm. Przed porównaniem ofert przejrzyj pasujący układ i specyfikację.

Co powinienem wysłać, aby otrzymać wycenę sprzętu?

Obejmują one konstrukcję materiału i grubość lub gramaturę, szerokość/średnicę/wagę/rdzeń macierzysty, gotowe szerokości/średnice/rdzenie, liczbę pasów, pożądane warunki produkcji i ograniczenia instalacyjne.

WYMOGI MATERIALNE I PRODUKCYJNE

Zbadaj bardziej szczegółowe zastosowanie.

Porównaj wymagania materiałowe i formaty nawijania przed określeniem ostatecznej konfiguracji maszyny.

KWOTA I ZAKRES DOSTAWY

Określić swój QFJ-A500 zasilania.

Poproś o wycenę sprzętu QFJ-A500 w zależności od materiału, szerokości roboczej i celów gotowych rolek. Określić wybraną wersję, układ cięcia i nawijania, urządzenia ładujące i sterowania w proponowanej dostawie.

01

Porównaj zakres

Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.

02

Uzgodnij szczegóły zamówienia i dostawy

Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.

03

Zdefiniuj akceptację i wsparcie

Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.

Dyskusja na temat wymagań w zakresie dostaw

Twój materia. Twoje gotowe bułeczki.

Omów swój wybór QFJ-A500 Zastosowanie.

Udostępnij ciągłą konstrukcję taśmy materiałowej, przychodzącą rolkę, wzór szczeliny i wymagania dotyczące gotowej rolki. Dołącz informacje, które już masz.

WSTRZYKIWAĆ Z MATERIAŁEM

Przedyskutuj wymagania dotyczące cięcia wzdłużnego

Opowiedz nam o materiałach i rolkach, które musisz wyprodukować. Dodaj szczegóły, które znasz.

Dodaj dane techniczne (opcjonalnie)

Używamy tych szczegółów, by odpowiedzieć na twoje zapytanie. Należy tylko podać informacje istotne dla wniosku.