Filmy opakowaniowe
Podziel się strukturą folii, grubością i obróbką powierzchni. Należy uwzględnić wymiary rolek z materiału macierzystego i gotowego oraz szerokość szczeliny, której potrzebujesz.

WYPOSAŻENIE I WNIOSKI
Określ strukturę folii, grubość i jakość gotowej rolki. Przegląd cięcia, ciągłego przenoszenia taśmy materiału i przewijania jako jednej połączonej konfiguracji. Jako producent i dostawca maszyn do cięcia folii, DJH pomaga porównać proponowany sprzęt z Twoją strukturą folii, grubością, wymaganiami dotyczącymi naprężenia i jakością gotowej rolki.
Odniesienie do aplikacji · wybierz konfigurację dla swojego materiału
WYMOGI MATERIALNE I PRODUKCYJNE
Porównaj wymagania materiałowe i formaty nawijania przed określeniem ostatecznej konfiguracji maszyny.
ZASTOSOWANIE I WYMOGI
Badanie ścinania wzdłużnego powinno wyjaśniać więcej niż nazwę materiału. Wymagania dotyczące czułości powierzchni, naprężenia, laminowania i nawijania pomagają określić, co maszyna musi zrobić.
Podziel się strukturą folii, grubością i obróbką powierzchni. Należy uwzględnić wymiary rolek z materiału macierzystego i gotowego oraz szerokość szczeliny, której potrzebujesz.
Powiedz nam, czy drapanie, znakowanie czy skażenie jest problemem. W celu zastosowania należy dokonać przeglądu powierzchni kontaktowych i wymogów dotyczących obsługi.
Opisz kwestie wydłużenia, blokowania, zmarszczek lub twardości wietrzenia. Te szczegóły pomagają skupić napięcie i przewinąć dyskusję.
KONFIGURACJA I WYBÓR
Potwierdzić konstrukcję materiału, metodę cięcia, wymóg ciągłego prowadzenia arkusza, układ nawijania i rozmiar rdzenia razem. Stolik prędkości maszyny papierowej nie jest dowodem przydatności folii.
KONFIGURACJA I WYBÓR
Zdefiniuj grubość folii, strukturę warstwy, stronę obróbki oraz następny proces drukowania lub laminowania. Sprawdzić stan krawędzi i zbudować rolkę w stosunku do rzeczywistego opakowania ciągłego arkusza.
Przegląd sztywności, powłok i styku materiału. Ustawienie ostrza, ustawienia przewodnictwa i napięcia muszą odpowiadać kształtowi ciągłemu, a nie tylko nazwie polimeru.
Konfiguracje A500, AF500 i B500 używają wałów różnicowych z oddzielnym sterowaniem serwoskopowym. Porównaj liczbę pasów ruchu, wymiary rdzenia i wymagania dotyczące nawijania podczas przeglądania tej konstrukcji.
Konfiguracje C400 i C200 wykorzystują uzwojenie stykowe na powierzchni środkowej. Uwzględnić czułość kontaktu, konstrukcję gotowych zwojów materiału i minimalną szerokość cięcia dla wybranej szerokości roboczej.
KONFIGURACJA I WYBÓR
Stosować reprezentatywną ciągłą blachę i zamierzony wzór szczeliny. Recenzja stanu krawędzi, separacji pasa ruchu i gotowych wałków materiału budować z uzgodnioną prędkością. Nagrać materiał, konfigurację i wyniki, aby badanie można było porównać z ostateczną podażą.
STATKI I KONFIGURACJE MASZYNOWE
Poziome, pionowe i środkowo-powierzchniowe układy spełniają różne wymagania rolki. Przed wyborem zakresu prędkości należy porównać przepustowość przychodzących rolek materiałowych, końcową średnicę i konstrukcję uzwojenia.
| Wzór | Format zawijania | Prędkość podana | Min. crut | Ø rolki macierzystej | Ø gotowej rolki |
|---|---|---|---|---|---|
| QFJ-A400 | Poziome zwijanie wałów powietrznych | 400 | 30 | 1,200 | 1,000 |
| QFJ-A500 | Poziome · przewijanie wałów różnicowych | 500 | 20 | 800 | 600 |
| QFJ-B500 | Pionowe zwijanie wałka różnicowego | 500 | 20 | 700 | 400 |
| QFJ-C400 | Nawijanie centralno-powierzchniowe | 400 | 5 / 10 | 1,200 | 600 |
Wartości opisują przedstawione konfiguracje, a nie gwarantowaną wydajność produkcji. Limity szczeliny zależne od szerokości są wyjaśnione poniżej. Jakość materiału, grubość, wzór cięcia i zakres wyposażenia końcowego określają przydatność. Różne wersje tego samego modelu muszą być porównane za pomocą dopasowanej specyfikacji.
Układ poziomy o dużej rolce z oddzielnym sterowaniem serwo dla każdego wału cofania. Rozładunek łańcuchowy i niezależne, niekształtne wymagania dotyczące adresu załadunku.
Zróżnicowane wały przewijające i oddzielne sterowanie serwoprądem zapewniają konfigurację do dyskusji, kiedy pasy rozszczepialne wymagają indywidualnego nawijania.
Zintegrowany format pionowy dla mniejszych rolek materiałów gotowych. Rozważyć dostęp operatora, przygotowanie rdzenia i obsługa obok dostępnej powierzchni podłogi.
Oddzielne sterowanie serwosterem dla wałów nawijających. Konfiguracja 1300 mm zawiera minimum 5 mm szczeliny; konfiguracja 1800 mm wymienia 10 mm. Wersja connected-layout zawiera 800 mm rolek materiału przychodzącego.
KWOTA I ZAKRES DOSTAWY
Identyfikacja warstw folii, powłok, grubości i czułości powierzchni. Poproś dostawcę o zidentyfikowanie układu kontroli napięcia, kontaktu i przewijania w proponowanej specyfikacji.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
Odpowiedź zależy od stopni, grubości i warunków toczenia. Prześlij obydwie specyfikacje materiałowe, aby można było ocenić zgodność.
Zmarszczki mogą mieć kilka przyczyn, w tym stan materialny, napięcie i ciągła ścieżka arkusza. Przed wybraniem roztworu należy opisać wadę i warunki działania.
Wymagania dotyczące powierzchni i czystości muszą być poddawane indywidualnemu przeglądowi. Nie należy zakładać, że ogólna konfiguracja filmu spełnia konkretną specyfikację folii optycznej.
Materiał, grubość, wymagania dotyczące krawędzi i warunki produkcji określają właściwą dyskusję. Potwierdzić metodę rzeczywistego zastosowania.
POŁĄCZONY SILNIK
jakość cięcia wzdłużnego zależy od tego, jak działa ze sobą pełna ciągła ścieżka arkusza. Przejrzyj każdy etap z materiału i wyjście.
Przychodzące materiały o średnicy, wadze i wymiarach rdzenia decydują o warunkach wyjściowych.
ciągła pozycja arkusza i napięcie wpływają na sposób, w jaki materiał dociera do sekcji cięcia.
Metoda cięcia, układ ostrza i podłoże określają wymagania dotyczące krawędzi.
Rozmiar rdzenia, wykończona średnica i struktura rolki określają wymagane wyjście.
DLA SWOJEGO DOCHODZENIA
Podaj szczegóły, które znasz. Zidentyfikuj wszystko, co pozostaje niepotwierdzone, więc dyskusja zaczyna się od właściwych warunków.
| Wymóg | Co podać |
|---|---|
| 01 | Rodzaj folii i struktura warstwy |
| 02 | Grubość w µm |
| 03 | Szerokość, średnica i masa toczenia |
| 04 | Szerokość i tolerancje szczeliny |
| 05 | Wykończona średnica i rdzeń |
| 06 | Wrażliwość powierzchniowa |
| 07 | Docelowa prędkość produkcji |
ZASOBY TECHNICZNE
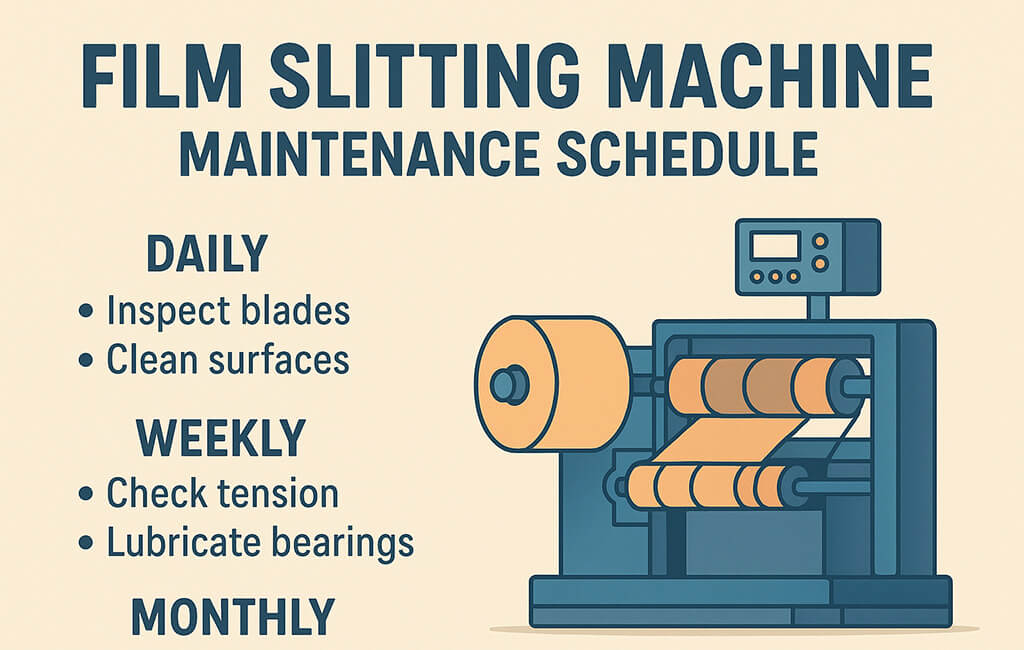
WYTYCZNE TECHNICZNE
Dzienne, tygodniowe i miesięczne nagłówki mogą pomóc w organizacji zapisów konserwacyjnych, ale rzeczywiste zadania i interwały muszą być zgodne z dokumentacją maszynową i warunkami pracy.
Przeczytaj artykułStrona w języku angielskim
WYTYCZNE TECHNICZNE
Przydatny raport o uszkodzeniu opisuje materiał, stan maszyny i widoczne objawy. Korzystanie z tematów rozwiązywania problemów do organizowania dowodów dla wykwalifikowanego wsparcia zamiast próby dostosowania poza zatwierdzonymi procedurami.
Przeczytaj artykułStrona w języku angielskim
WYTYCZNE TECHNICZNE
Zmarszczki filmowe mogą odnosić się do stanu materialnego, ciągłej ścieżki arkusza, geometrii kontaktu lub napięcia. Zapis gdzie i kiedy zmarszczki formują się przed wybraniem komponentu lub zmianą konfiguracji.
Przeczytaj artykułStrona w języku angielskimKONTYNUACJA ROZWOJU
Twój materia. Twoje gotowe bułeczki.
Podziel się materiałem, wymiarami rolki i wymaganiami produkcyjnymi. Zacznij od informacji, które masz.