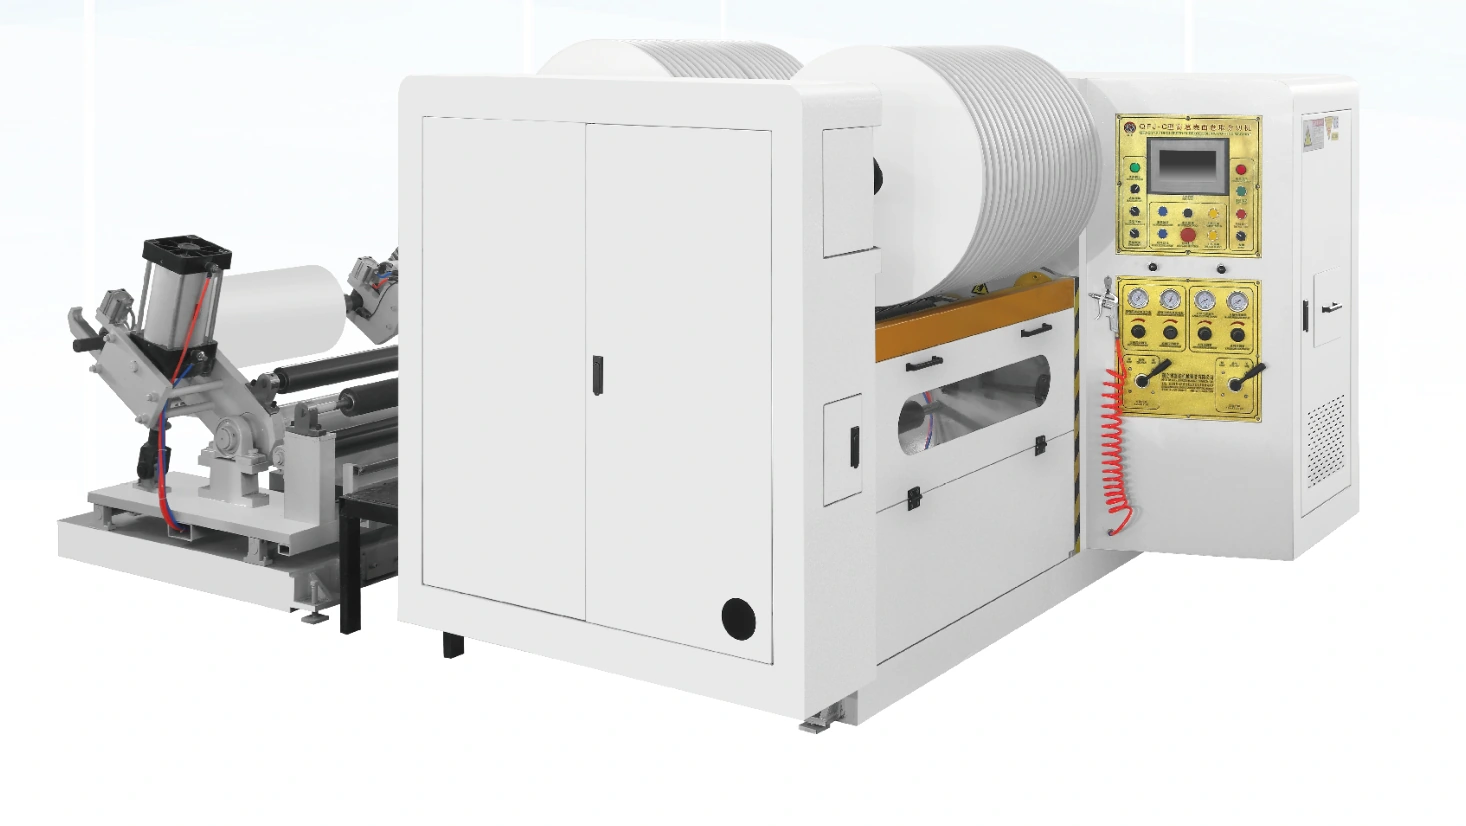
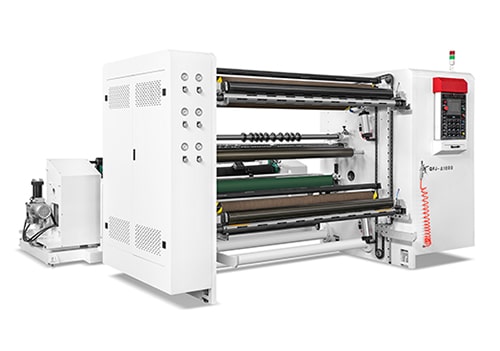
Nawijanie centralno-powierzchniowe
Rolka jest formowana przy użyciu układu kontaktu środkowo-powierzchniowego. Oceń ciągły kontakt taśmy materiału, twardość nawijania i dopuszczalną strukturę gotowej rolki w stosunku do rzeczywistego podłoża.

Cięcie i przewijanie · QFJ-C400
Przegląd uzwojenia styku środkowego powierzchni dla folii, kompozytowych ciągłych pasków materiału, folii aluminiowej i papieru. C400 łączy w sobie oddzielne sterowanie serwomechanizmem dla każdego wału nawijającego z prędkością 400 m/min i średnicą gotowej rolki 600 mm.
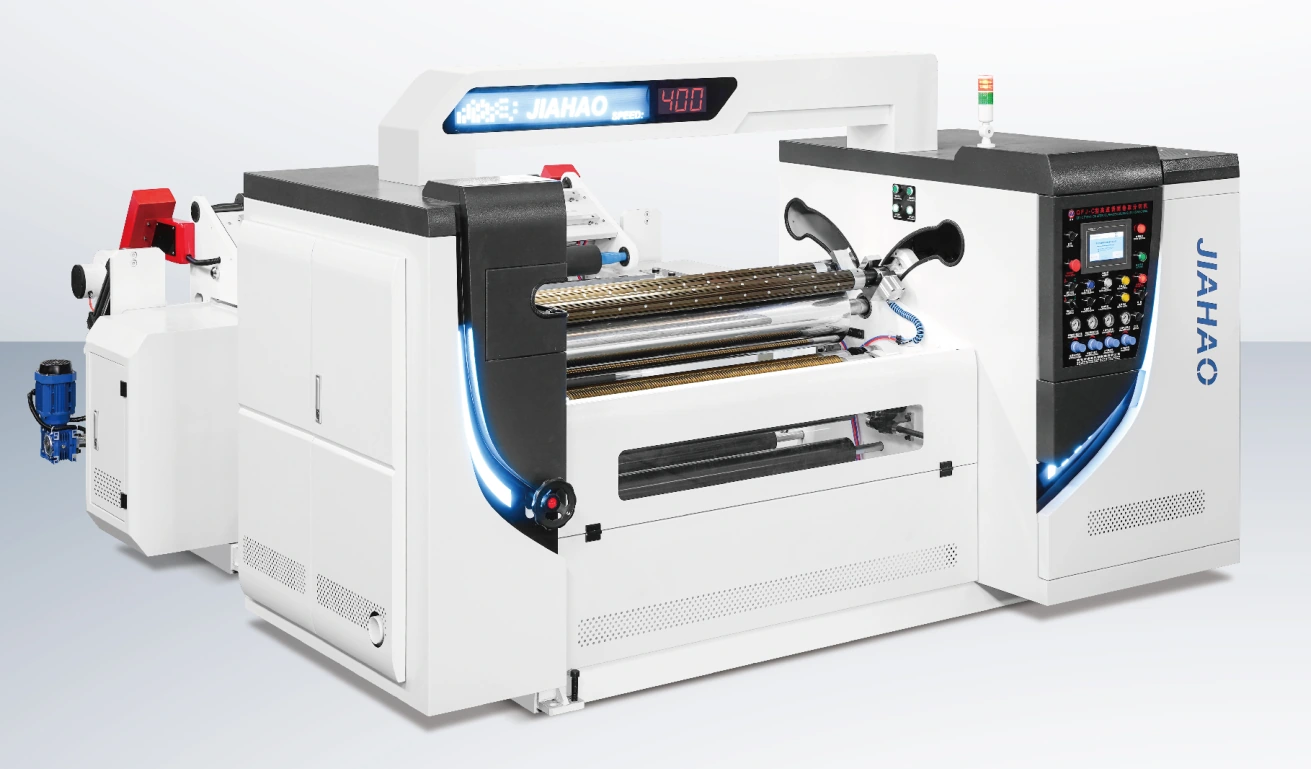
Wymienione wartości konfiguracji. Szybkość produkcji i praktyczny wzór szczeliny zależą od materiału i uzgodnionego ustawienia maszyny.
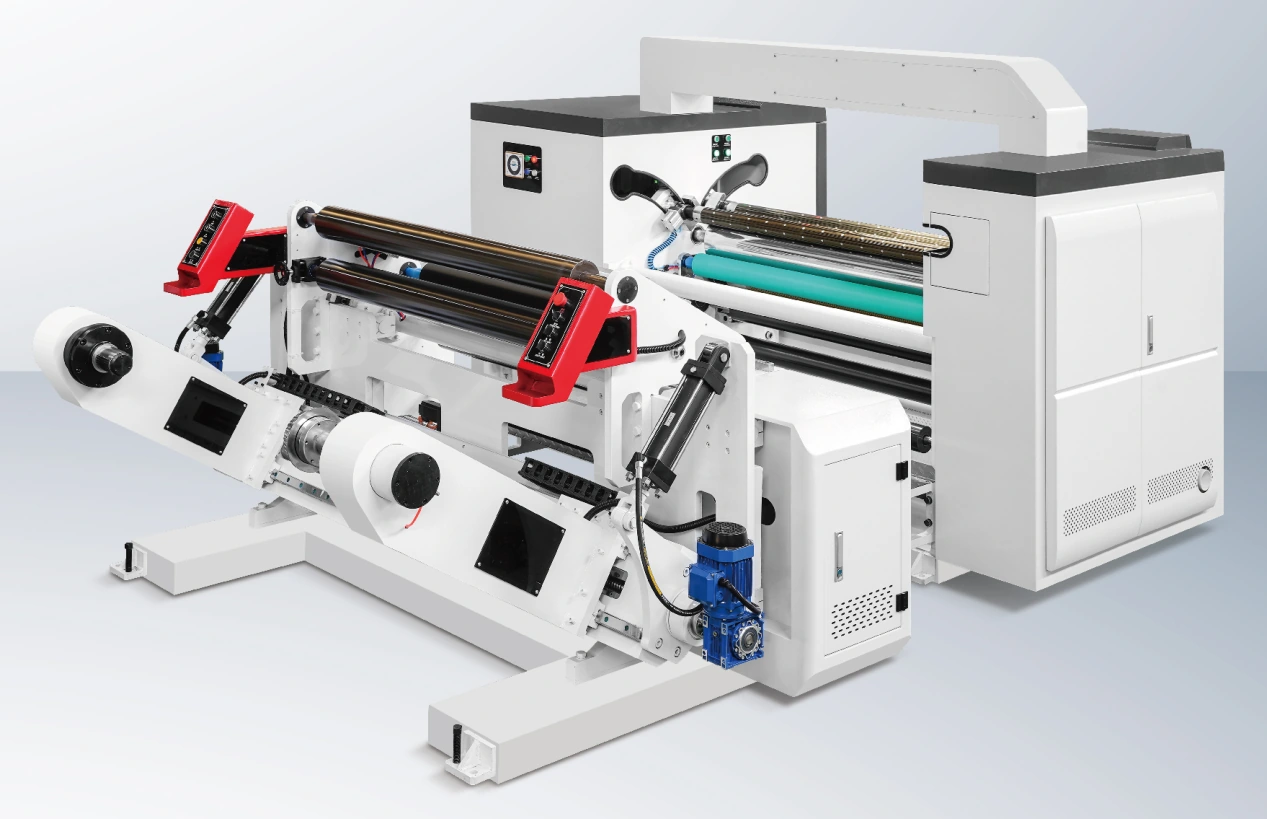
Zacznij od C400, gdy nawijanie stykowe środkowe jest istotne dla gotowej rolki, której potrzebujesz. Kontakt uzwojenia, ciągła czułość paska materiału i wymagania dotyczące wąskiego pasa powinny być przeglądane razem. Konfiguracja z oddzielnym układem pokazana tutaj ma większą średnicę rolki przychodzącej niż wersja z połączonym układem.
BUDOWNICTWO & KONTROLA
Rolka jest formowana przy użyciu układu kontaktu środkowo-powierzchniowego. Oceń ciągły kontakt taśmy materiału, twardość nawijania i dopuszczalną strukturę gotowej rolki w stosunku do rzeczywistego podłoża.
Każdy wał uzwojenia wykorzystuje oddzielny serwosilnik. Konfiguracja zawiera cztery zestawy serwosterowania, z wpisami napędowymi różnymi w zależności od szerokości roboczej.
Konfiguracja 1300 mm ma minimalną szczelinę 5 mm, podczas gdy konfiguracja 1800 mm ma 10 mm. Wybierz szerokość i wzór szczeliny razem, zamiast stosować jedno minimum we wszystkich wersjach.
Oddzielny układ wyświetla średnicę rolki przychodzącej 1200 mm. Układ połączony C400 wynosi 800 mm, a średnica końcowa 600 mm. Identyfikuj układ wyraźnie w swoim żądaniu.
MATERIAŁ I GOTOWA ROLKA
Określ klasę folii, grubość i dowolną obróbkę powierzchni lub powłokę. Potwierdź, że kontakt uzwojenia pasuje do wymagań dotyczących powierzchni i gotowej rolki.
Opisz warstwy, czułość styku i wymagany stan krawędzi. Przegląd cięcia i przewijania jako jeden proces, szczególnie w przypadku wąskich pasów.
Podaj klasę, gramaturę, szerokość i wymiary rolki. W stosownych przypadkach należy włączyć pył, ślady powłoki i twardość uzwojenia do kontroli próbnych.
WARIANTY SZEROKOŚCI I NAPĘDU
| Parametr | Konfiguracja 1300 | Konfiguracja 1800 |
|---|---|---|
| Szerokość odwijania | 1,300 mm | 1,800 mm |
| Podana prędkość cięcia | 400 m/min | 400 m/min |
| Minimalna szerokość cięcia | 5 mm | 10 mm |
| Średnica rolki przychodzącej · oddzielny układ | 1,200 mm | 1,200 mm |
| Średnica przychodzącej rolki · układ połączony | 800 mm | 800 mm |
| Średnica gotowej rolki | 600 mm | 600 mm |
| Moc głównego serwonapędu | 5.5 kW | 5.5 kW |
| Moc serwonapędu przewijania | 2 × 4 kW | 2 × 4 kW |
| Moc serwonapędu odwijania | 5.5 kW | 7.5 kW |
Moce napędowe to poszczególne wejścia silnika, a nie całkowite zainstalowane obciążenie elektryczne. Potwierdź napięcie, częstotliwość, narzędzia, wagę rolki i interfejsy rdzenia z proponowanym zasilaniem. Wymagana grubość materiału i tolerancje produkcyjne są specyficzne dla danego zastosowania.
KONFIGURACJA, DZIAŁANIE I PRZYJĘCIE
Określ przychodzące wymiary rolki, wagę i dostępny plan piętra. Wybierz oddzielną lub połączoną konstrukcję zgodnie z potrzebami załadunku i instalacji.
Dopasuj szerokość roboczą i wzór szczeliny. Potwierdź układ ostrzy i obsługę pasa przy użyciu rzeczywistego ciągłego paska materiału.
Oceń warunki kontaktu i twardość gotowej rolki. Zawierać oznaczenia powierzchni lub ograniczenia ściskania, jeśli mają one wpływ na dalsze zastosowanie.
Sprawdź szerokość szczeliny, stan krawędzi, budowę rolki i sposób rozwijania gotowych rolek. Uzgodnij prędkość próbną i warunki przed oceną wyniku.
Przed instalacją sprawdź plan piętra, prześwit serwisowy, trasę obsługi rolek i narzędzia. Zgodź wymagania dotyczące uruchomienia i szkolenia operatorów z propozycją. Przechowuj identyfikację maszyny, interfejsy wału i wymiary ostrza dostępne do konserwacji i zapytań o części zamienne.
Porównaj C400 z C200 podczas przeglądania układów powierzchni środkowych i wymagań dotyczących sterowania: C200 wykorzystuje kontrolę napięcia proszku magnetycznego dla wałów uzwojenia i wyświetla 200 m/min. A500 i B500 używają układów wału różnicowego. Porównaj warunki kontaktu i zamierzoną strukturę rolki przy wyborze między zasadami nawijania.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
W pokazanej konfiguracji 1300 mm wymieniono 5 mm; w konfiguracji 1800 mm wymieniono 10 mm. Materiał i warunki skrawania muszą również wspierać wymagany wzór pasów.
Oddzielny układ wyświetla 1200 mm, podczas gdy połączony układ wyświetla 800 mm. Potwierdź wybrany układ w propozycji i dopasuj go do przychodzącej rolki.
Przydatność kontaktu zależy od powłoki, tarcia, czułości znakowania i wymagań dotyczących uzwojenia. Przed potwierdzeniem konfiguracji należy ocenić reprezentatywny materiał.
Obejmują ciągłą konstrukcję i grubość taśmy materiału, szerokość roboczą, liczbę pasów, szerokość każdego szczeliny, gotowy rdzeń i średnicę, wymagania dotyczące krawędzi i zamierzony następny proces.
WYMOGI MATERIALNE I PRODUKCYJNE
Porównaj wymagania materiałowe i formaty nawijania przed określeniem ostatecznej konfiguracji maszyny.
KWOTA I ZAKRES DOSTAWY
Poproś o wycenę sprzętu QFJ-C400 w odniesieniu do materiału, szerokości roboczej i gotowych celów rolkowych. Określić wybraną wersję, układ cięcia i nawijania, urządzenia ładujące i sterowania w proponowanej dostawie.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
Twój materia. Twoje gotowe bułeczki.
Udostępnij ciągłą konstrukcję taśmy materiałowej, przychodzącą rolkę, wzór szczeliny i wymagania dotyczące gotowej rolki. Dołącz informacje, które już masz.