Pionowa konstrukcja połączona
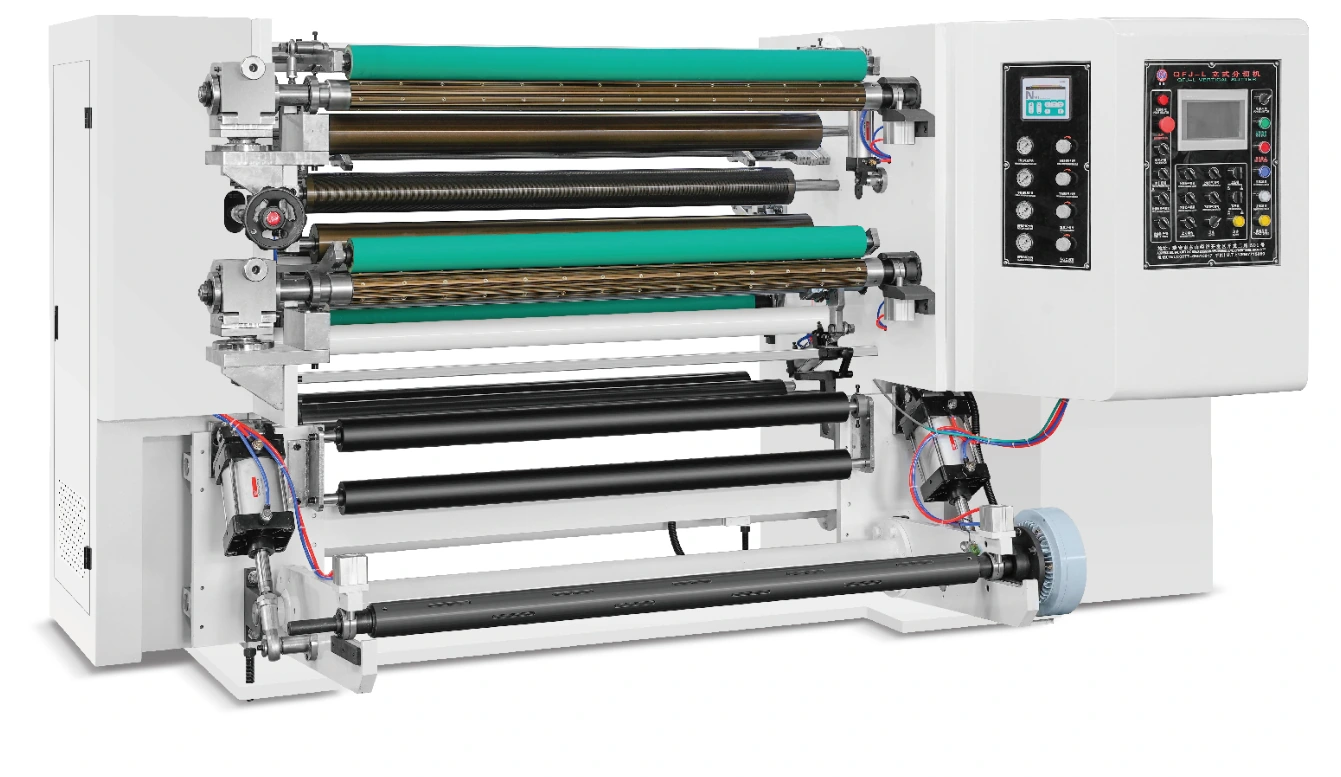
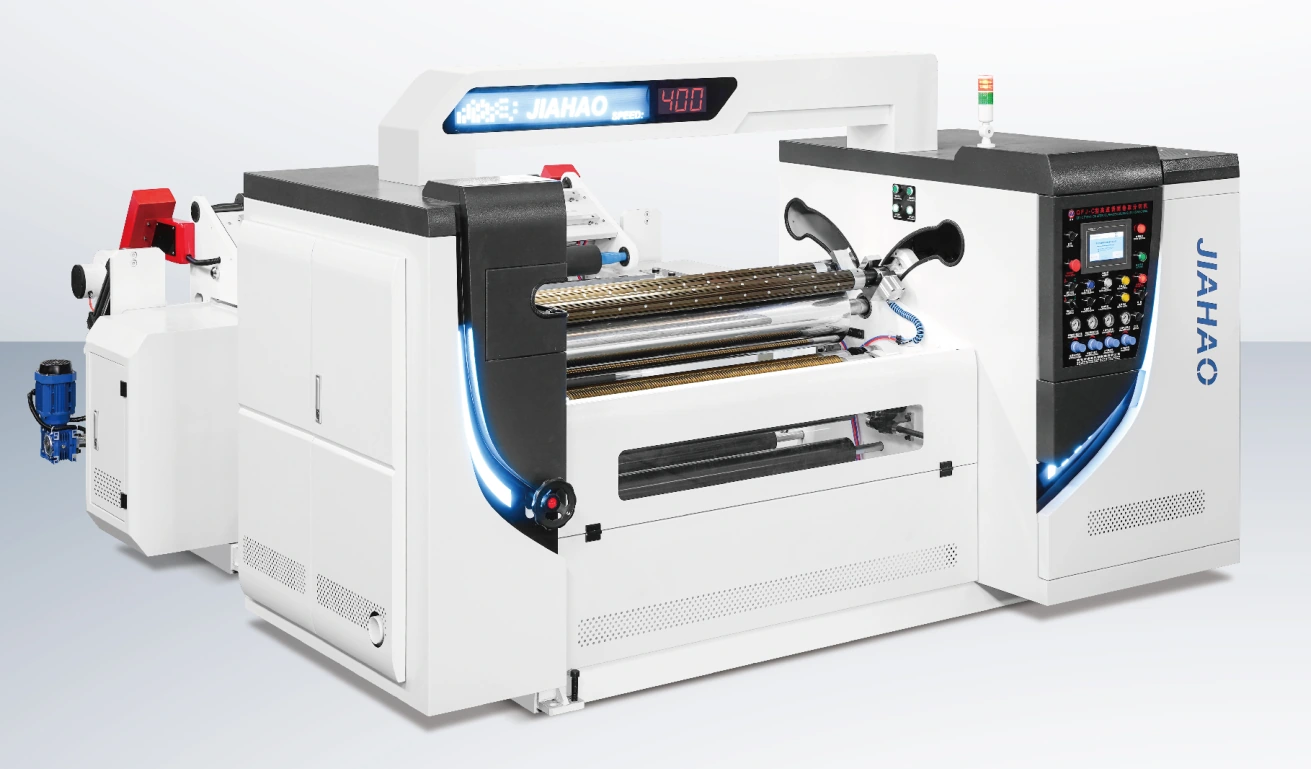
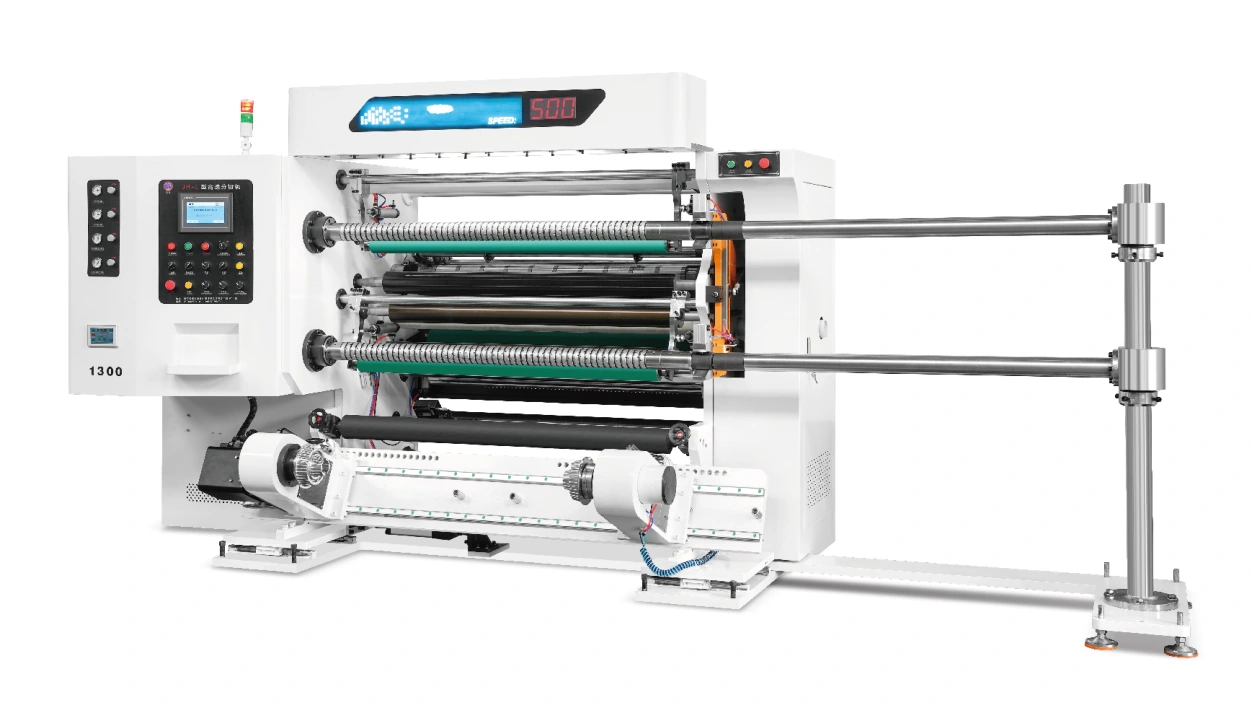
Zintegrowany format pionowy zapewnia inny układ niż pozioma przewijarka do cięcia. Przeglądaj wysokość, dostęp serwisowy i pozycje ciągłego gwintowania taśm materiału na układzie maszyny.

Cięcie i przewijanie · QFJ-B500
Poznaj pionową konfigurację wału różnicowego do folii, kompozytowych taśm ciągłych materiałów, folii aluminiowej i papieru. B500 ma średnicę rolki przychodzącej 700 mm i średnicę rolki gotowej 400 mm, z oddzielnym serwosterowaniem wałów nawijania.
Wymienione wartości konfiguracji. Szybkość produkcji i praktyczny wzór szczeliny zależą od materiału i uzgodnionego ustawienia maszyny.
Rozważmy B500, gdzie ciągły pasek materiału i wymagane gotowe rolki pasują do pionowego układu o mniejszych granicach wymiarów średnicy. Porównaj dostęp do gwintowania, załadunku rdzenia i usuwania gotowych rolek z codziennym przepływem pracy operatorów, zamiast oceniać potrzeby instalacyjne wyłącznie na podstawie obrazu maszyny.
BUDOWNICTWO & KONTROLA
Zintegrowany format pionowy zapewnia inny układ niż pozioma przewijarka do cięcia. Przeglądaj wysokość, dostęp serwisowy i pozycje ciągłego gwintowania taśm materiału na układzie maszyny.
Każdy wał uzwojenia posiada oddzielne sterowanie serwo. Przegląd działania wału różnicowego w odniesieniu do liczby pasów, stanu rdzenia i twardości rolki wymaganej do dalszego użytku.
Konfiguracja zawiera cztery zestawy sterowania silnikiem serwo. Wybrana szerokość robocza określa pozycje napędowe pokazane w tabeli specyfikacji.
Wymienione 400 mm średnicy końcowej odróżnia B500 od konfiguracji A500 o 600 mm. Upewnij się, że wymagana długość rolki i grubość materiału pasują do zamierzonej średnicy.
MATERIAŁ I GOTOWA ROLKA
W przypadku PVC, BOPP, CPP i politereftalan etylenu (PET) należy określić grubość, powłoki i wrażliwość powierzchni. Uwzględnij wszelkie tendencje do rozciągania, blokowania lub marszczenia podczas konwersji.
Zidentyfikuj strukturę warstwy, powierzchnie klejące lub uwalniające oraz wymagany kierunek uzwojenia. Potwierdź warunki kontaktu i napięcia dla całego ciągłego paska materiału.
Przejrzyj gatunek, grubość lub gramaturę, stan krawędzi i gotowy rozmiar rdzenia. Proponowana metoda cięcia powinna być dostosowana do konkretnego papieru lub folii aluminiowej.
WARIANTY SZEROKOŚCI I NAPĘDU
| Parametr | Konfiguracja 1300 | Konfiguracja 1800 |
|---|---|---|
| Szerokość odwijania | 1,300 mm | 1,800 mm |
| Podana prędkość cięcia | 500 m/min | 500 m/min |
| Minimalna szerokość cięcia | 20 mm | 20 mm |
| Średnica rolki macierzystej | 700 mm | 700 mm |
| Średnica gotowej rolki | 400 mm | 400 mm |
| Moc głównego serwonapędu | 3 kW | 4.5 kW |
| Moc serwonapędu przewijania | 2 × 3 kW | 2 × 3 kW |
| Moc serwonapędu odwijania | 4.5 kW | 5.5 kW |
Moce napędowe to poszczególne wejścia silnika, a nie całkowite zainstalowane obciążenie elektryczne. Potwierdź napięcie, częstotliwość, narzędzia, wagę rolki i interfejsy rdzenia z proponowanym zasilaniem. Wymagana grubość materiału i tolerancje produkcyjne są specyficzne dla danego zastosowania.
KONFIGURACJA, DZIAŁANIE I PRZYJĘCIE
Dopasuj szerokość, średnicę, rdzeń i wagę do proponowanego układu załadunku. Planowanie dostępu rolkowego wokół zainstalowanej maszyny.
Potwierdź ciągłą ścieżkę taśmy materiału i położenia ostrzy dla rzeczywistego podłoża. Sprawdź dostęp do bezpiecznego gwintowania i konfiguracji.
Ustaw wały różnicowe i rdzenie dla pasów szczelinowych. Przegląd twardości nawinięć i zachowania na torze podczas próby materiału.
Sprawdź gotową szerokość, krawędź i formowanie rolki. Zdefiniuj procedury usuwania i wymiany dla wymaganych rozmiarów rolek.
Przed instalacją sprawdź plan piętra, prześwit serwisowy, trasę obsługi rolek i narzędzia. Zgodź wymagania dotyczące uruchomienia i szkolenia operatorów z propozycją. Przechowuj identyfikację maszyny, interfejsy wału i wymiary ostrza dostępne do konserwacji i zapytań o części zamienne.
Porównaj B500 z A500, decydując się na pionowy lub poziomy układ wału różnicowego. A500 wymienia większe średnice macierzyste i gotowe. B200 jest oddzielną konfiguracją pionową 200 m / min z wykorzystaniem kontroli napięcia uzwojenia proszkiem magnetycznym; nie należy go traktować jako tego samego systemu sterowania pracującego wolniej.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
Wymagany jest ostateczny układ instalacji. Wymiary maszyny, prześwit konserwacyjny, dostęp do załadunku i trasa usuwania rolek przyczyniają się do potrzebnej przestrzeni.
Ta strona opisuje konfigurację gotowej rolki 400 mm. Prześlij wszelkie wymagania dotyczące większej średnicy, aby można było przejrzeć odpowiednią konstrukcję, a nie zakładać taką samą pojemność.
Dane techniczne mogą się różnić w zależności od szerokości i wersji. Użyj kompletnej specyfikacji, rysunku i oferty cenowej sprzętu podczas porównywania proponowanej maszyny.
Jest to wymieniona minimalna szerokość szczeliny dla tej konfiguracji. Potwierdź materiał, układ cięcia i praktyczny wzór pasa przed potraktowaniem go jako zdolności operacyjnej.
WYMOGI MATERIALNE I PRODUKCYJNE
Porównaj wymagania materiałowe i formaty nawijania przed określeniem ostatecznej konfiguracji maszyny.
KWOTA I ZAKRES DOSTAWY
Poproś o wycenę sprzętu QFJ-B500 w odniesieniu do materiału, szerokości roboczej i gotowych celów rolkowych. Określić wybraną wersję, układ cięcia i nawijania, urządzenia ładujące i sterowania w proponowanej dostawie.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
Twój materia. Twoje gotowe bułeczki.
Udostępnij ciągłą konstrukcję taśmy materiałowej, przychodzącą rolkę, wzór szczeliny i wymagania dotyczące gotowej rolki. Dołącz informacje, które już masz.