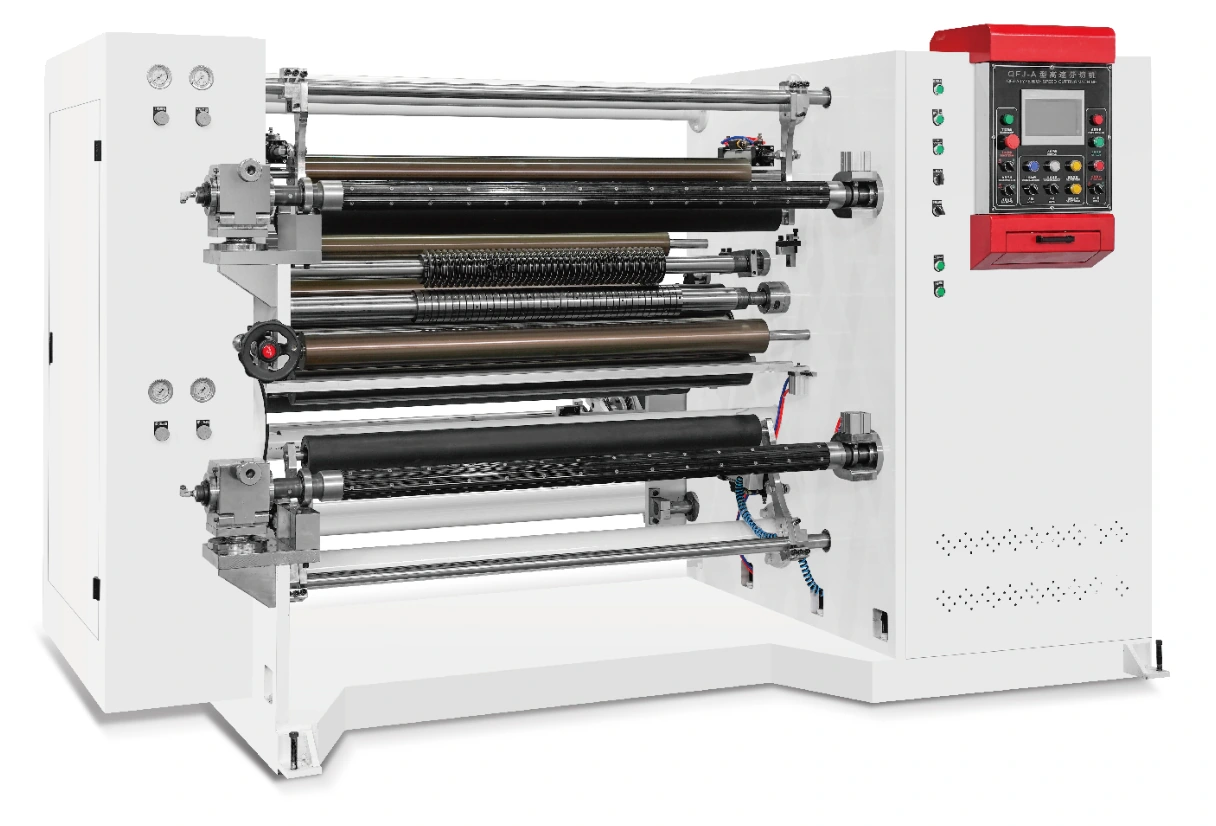
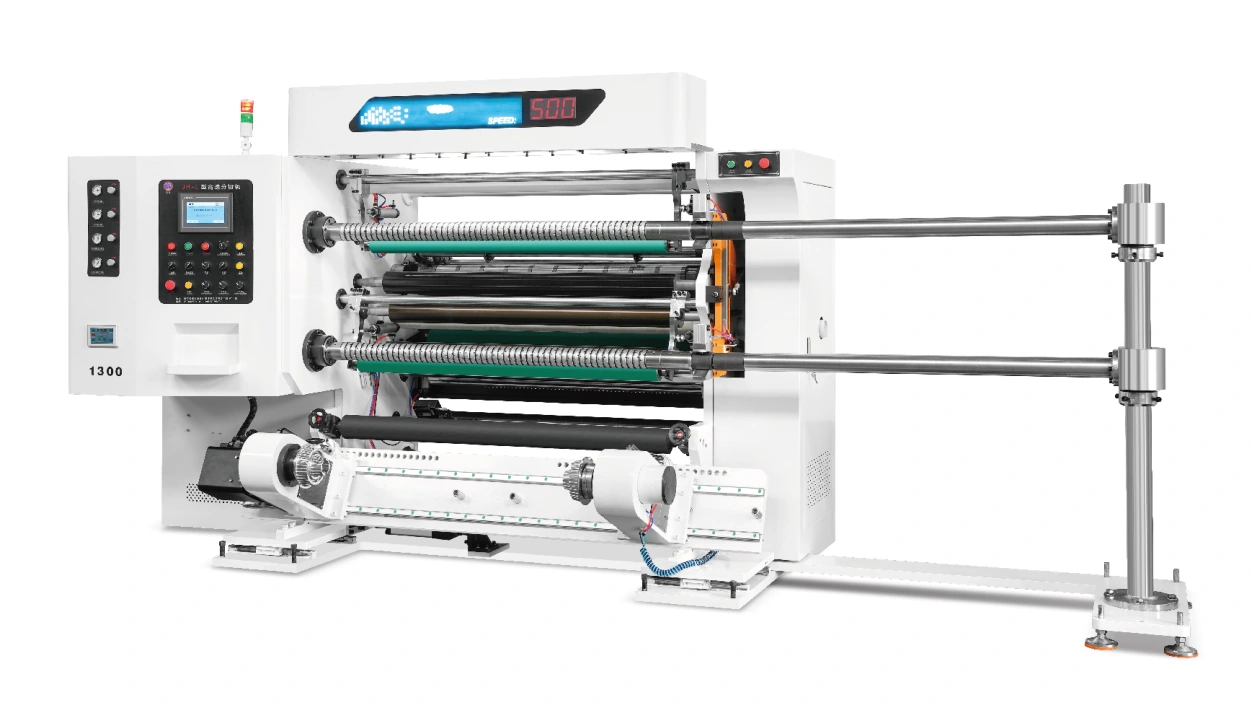
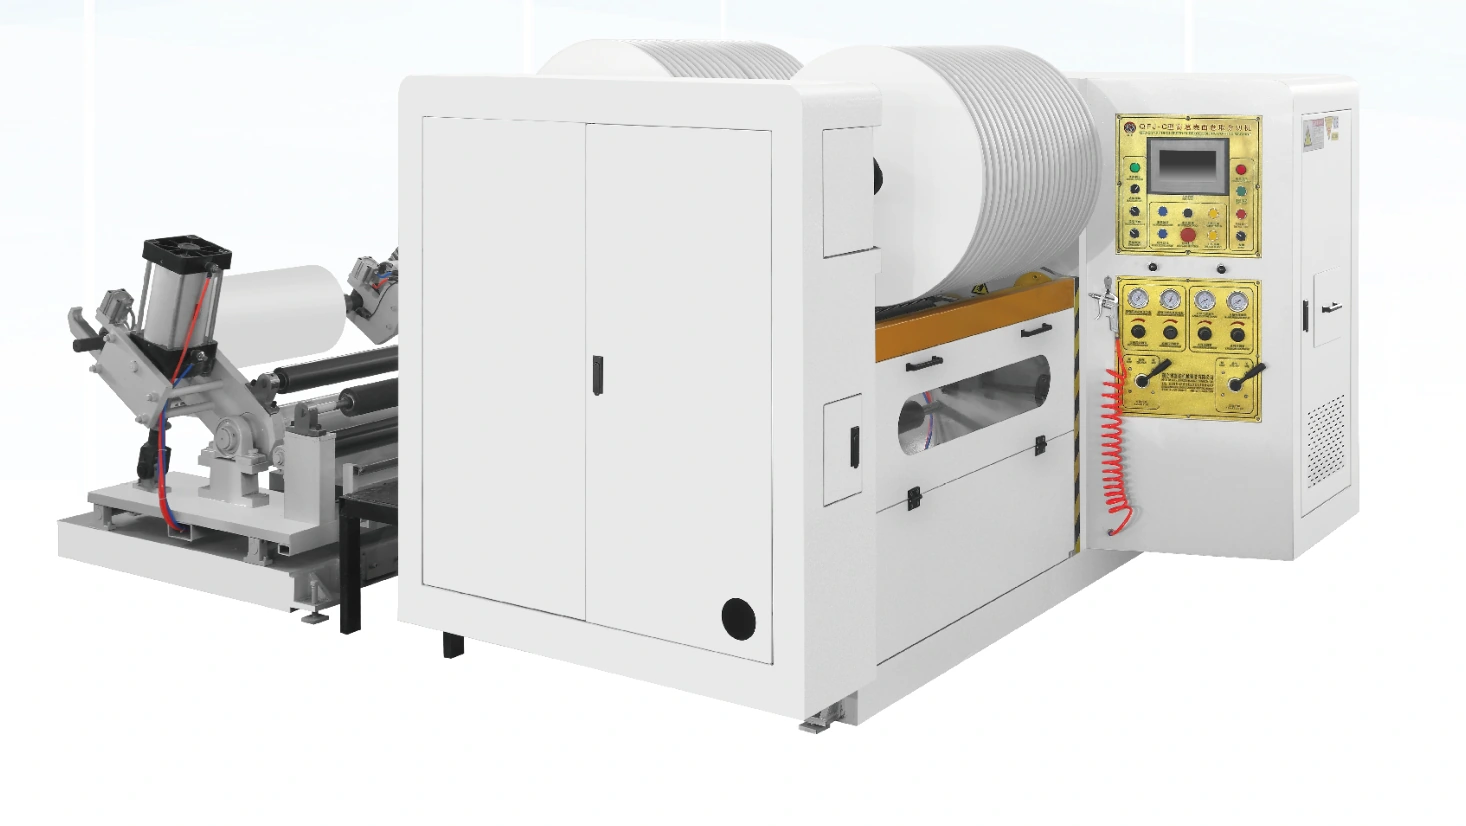
Zintegrowany pionowy układ
Pionowy układ łączy etapy ciągłej obsługi taśmy materiału w połączoną konstrukcję. Przejrzyj całkowitą wysokość, dostęp do gwintów i prześwit konserwacyjny na rysunku instalacyjnym.

Cięcie i przewijanie · QFJ-B200
Przejrzyj zintegrowaną pionową przewijarkę do cięcia dla mniejszych gotowych rolek. B200 wykorzystuje przewijanie wału pneumatycznego z oddzielną kontrolą napięcia proszku magnetycznego i oferuje prędkość 200 m/min, średnicę rolki przychodzącej 700 mm i średnicę gotowej rolki 400 mm.
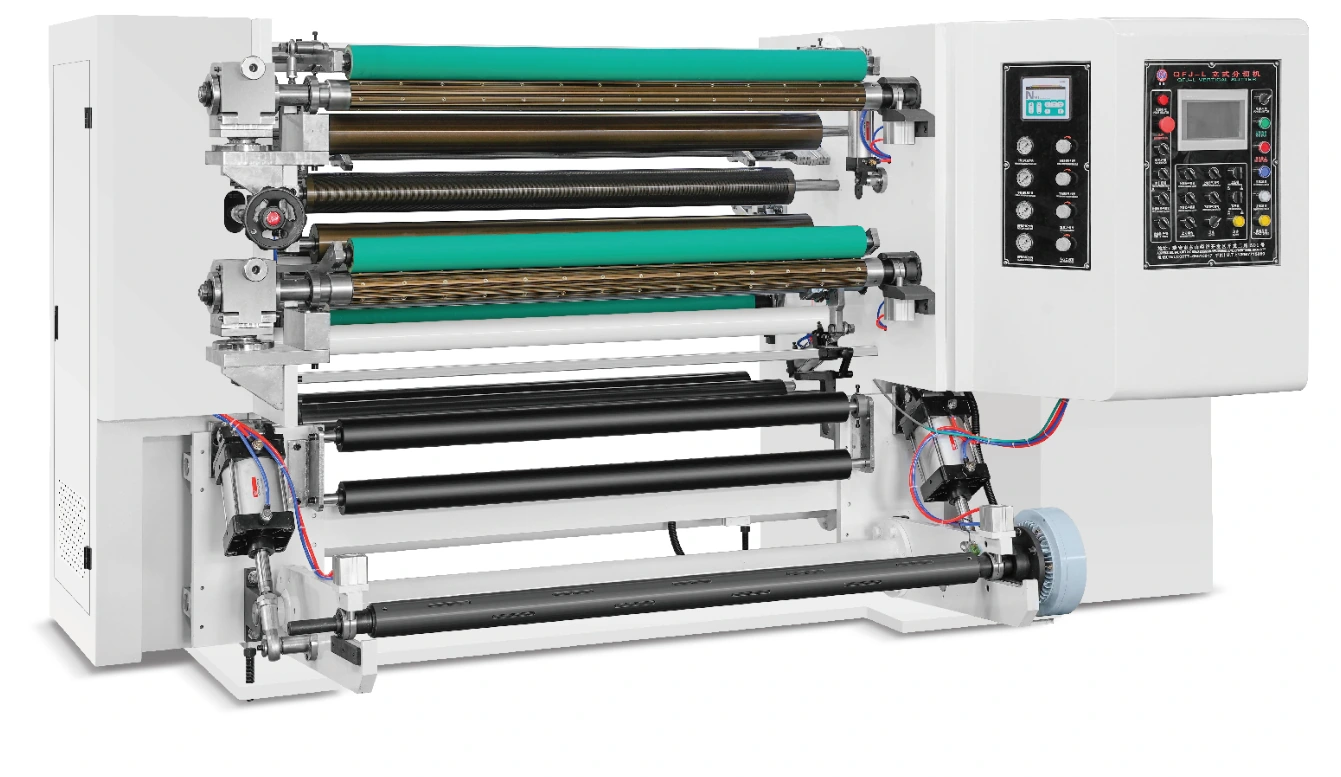
Wymienione wartości konfiguracji. Szybkość produkcji i praktyczny wzór szczeliny zależą od materiału i uzgodnionego ustawienia maszyny.
Rozważmy B200, gdzie wymagane przychodzące i gotowe rolki pasują do pionowego formatu z kontrolą napięcia nawijania proszku magnetycznego. Porównaj dostęp operatora, gwintowanie, przygotowanie rdzenia i obsługę rolki z rutyną produkcyjną. Potwierdź, że określona długość rolki pasuje do gotowej średnicy dla rzeczywistej grubości materiału.
BUDOWNICTWO & KONTROLA
Pionowy układ łączy etapy ciągłej obsługi taśmy materiału w połączoną konstrukcję. Przejrzyj całkowitą wysokość, dostęp do gwintów i prześwit konserwacyjny na rysunku instalacyjnym.
Wały przewijania rozszerzają się wewnątrz rdzeni. Podaj wymiary rdzenia i materiału, masę rolki i interfejsy wału podczas oceny wymagań dotyczących chwytania i przenoszenia.
Każdy wał uzwojenia wykorzystuje kontrolę napięcia proszku magnetycznego. Ocena wymaganej twardości rolki i wrażliwości materiału w całym zakresie roboczym i budowie średnicy.
Konfiguracja wymienia średnicę wejściową 700 mm i średnicę końcową 400 mm. Oprócz tych ograniczeń rozmiarowych należy potwierdzić wagę rolki i ustalenia dotyczące usuwania.
MATERIAŁ I GOTOWA ROLKA
W przypadku PVC, BOPP, CPP i politereftalan etylenu (PET) należy opisać grubość, rozciągliwość, powłoki i wrażliwość powierzchni. Użyj zamierzonego wzoru szczeliny, aby ocenić budowę cięcia i rolowania.
Określ klasę lub kompletną konstrukcję warstwy i jakość wymaganą przez następny proces. Ciągła ścieżka taśmy materiału i powierzchnie kontaktowe powinny pasować do rzeczywistego materiału.
Obejmują gatunek folii, grubość, odczyn i dopuszczalny stan krawędzi. Przegląd obsługi i cięcia bez zakładania, że ogólna konfiguracja spełnia wymagające wymagania elektroniczne lub akumulatorowe.
WARIANTY SZEROKOŚCI I NAPĘDU
| Parametr | Konfiguracja 1300 | Konfiguracja 1800 |
|---|---|---|
| Szerokość odwijania | 1,300 mm | 1,800 mm |
| Podana prędkość cięcia | 200 m/min | 200 m/min |
| Minimalna szerokość cięcia | 20 mm | 20 mm |
| Średnica rolki macierzystej | 700 mm | 700 mm |
| Średnica gotowej rolki | 400 mm | 400 mm |
| Moc silnika głównego | 5.5 kW | 7.5 kW |
Moce napędowe to poszczególne wejścia silnika, a nie całkowite zainstalowane obciążenie elektryczne. Potwierdź napięcie, częstotliwość, narzędzia, wagę rolki i interfejsy rdzenia z proponowanym zasilaniem. Wymagana grubość materiału i tolerancje produkcyjne są specyficzne dla danego zastosowania.
KONFIGURACJA, DZIAŁANIE I PRZYJĘCIE
Zapisuj przychodzącą szerokość, średnicę, masę i rdzeń, a także gotowe szerokości, rdzenie i docelowe średnice.
Przed uzgodnieniem instalacji sprawdź pionową trasę gwintowania, pozycje ustawiania ostrza i dostęp operatora.
Przejrzyj ustawienia napięcia proszku magnetycznego i zaangażowanie rdzenia wału powietrznego. Porównaj zachowanie pasa ruchu i twardość toczenia przy użyciu reprezentatywnego materiału.
Sprawdzanie wymiarów, jakości krawędzi i zachowania podczas rozwijania. Uzgodnij wymagania dotyczące usuwania gotowych rolek i konserwacji dla wybranej wersji.
Przed instalacją sprawdź plan piętra, prześwit serwisowy, trasę obsługi rolek i narzędzia. Zgodź wymagania dotyczące uruchomienia i szkolenia operatorów z propozycją. Przechowuj identyfikację maszyny, interfejsy wału i wymiary ostrza dostępne do konserwacji i zapytań o części zamienne.
A200 stanowi alternatywę poziomą o średnicy macierzystej 1000 mm i średnicy gotowej 600 mm. B500 również ma układ pionowy, ale wykorzystuje różnicowe wały przewijania i oddzielne sterowanie serwo przy podanej prędkości 500 m/min. Dopasuj konstrukcję nawijania i rozmiary rolek do zadania przed wyborem między nimi.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
Opisują one różne konfiguracje uzwojenia i sterowania. B200 wykorzystuje wały powietrzne z kontrolą napięcia proszku magnetycznego; B500 wykorzystuje układ sterowany serwomechanicznie.
Korzystaj z pełnego układu, w tym dostępu do załadunku, pozycji gwintowania, prześwitu serwisowego i usuwania rolek. Sama obudowa maszyny nie określa wymaganej przestrzeni.
Konfiguracja na tej stronie podaje 400 mm. Prześlij wszelkie większe wymagania dotyczące gotowych rolek, aby można było przejrzeć odpowiednią konfigurację.
Podaj specyfikację materiału, wzór szczeliny, rozmiary rdzeni, docelowy format rolki oraz wady lub kryteria jakości, które mają znaczenie na następnym etapie produkcji.
KWOTA I ZAKRES DOSTAWY
Poproś o wycenę sprzętu QFJ-B200 w odniesieniu do materiału, szerokości roboczej i gotowych celów rolkowych. Określić wybraną wersję, układ cięcia i nawijania, urządzenia ładujące i sterowania w proponowanej dostawie.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
Twój materia. Twoje gotowe bułeczki.
Udostępnij ciągłą konstrukcję taśmy materiałowej, przychodzącą rolkę, wzór szczeliny i wymagania dotyczące gotowej rolki. Dołącz informacje, które już masz.