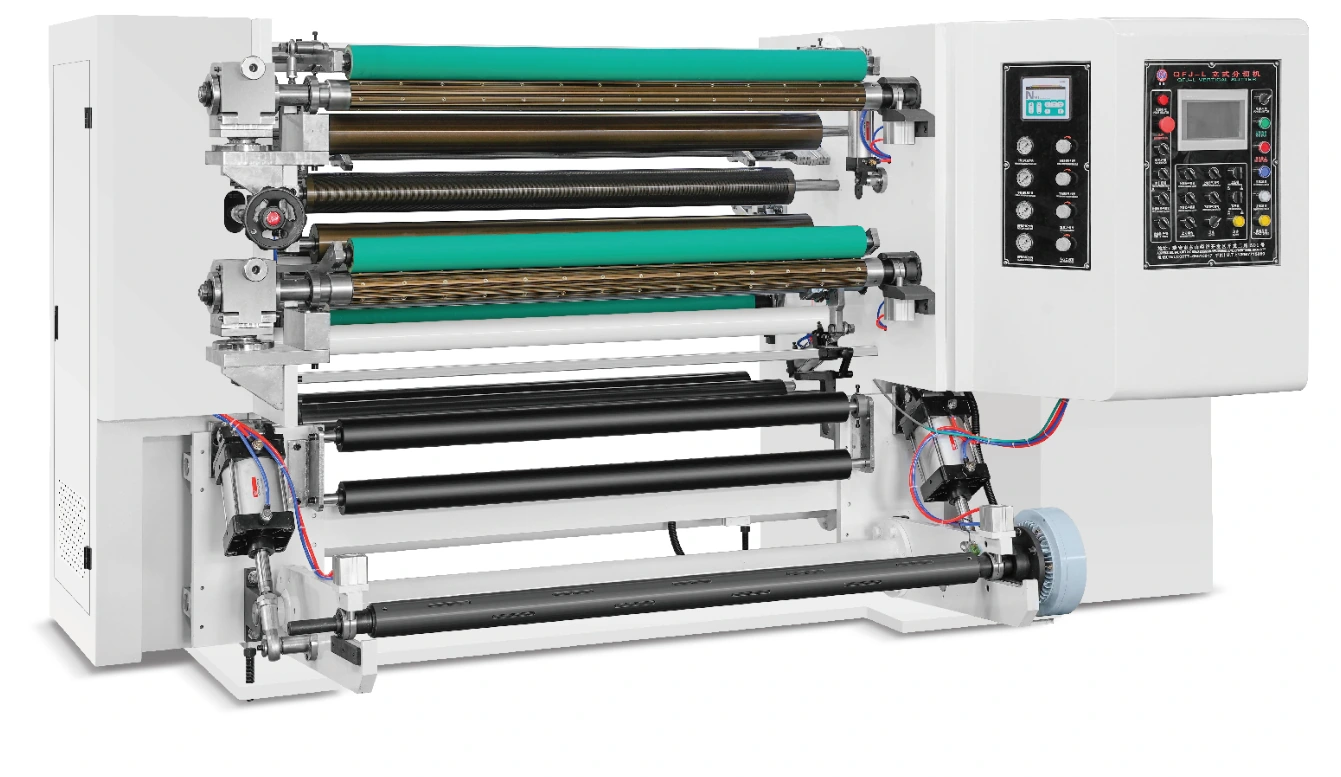
Pneumatyczne wały nawojowe
Wały powietrzne chwytają rdzenie podczas przewijania. Średnica wewnętrzna rdzenia, stan rdzenia, obciążenie wału i planowana masa gotowej rolki określają interfejsy do przeglądu.

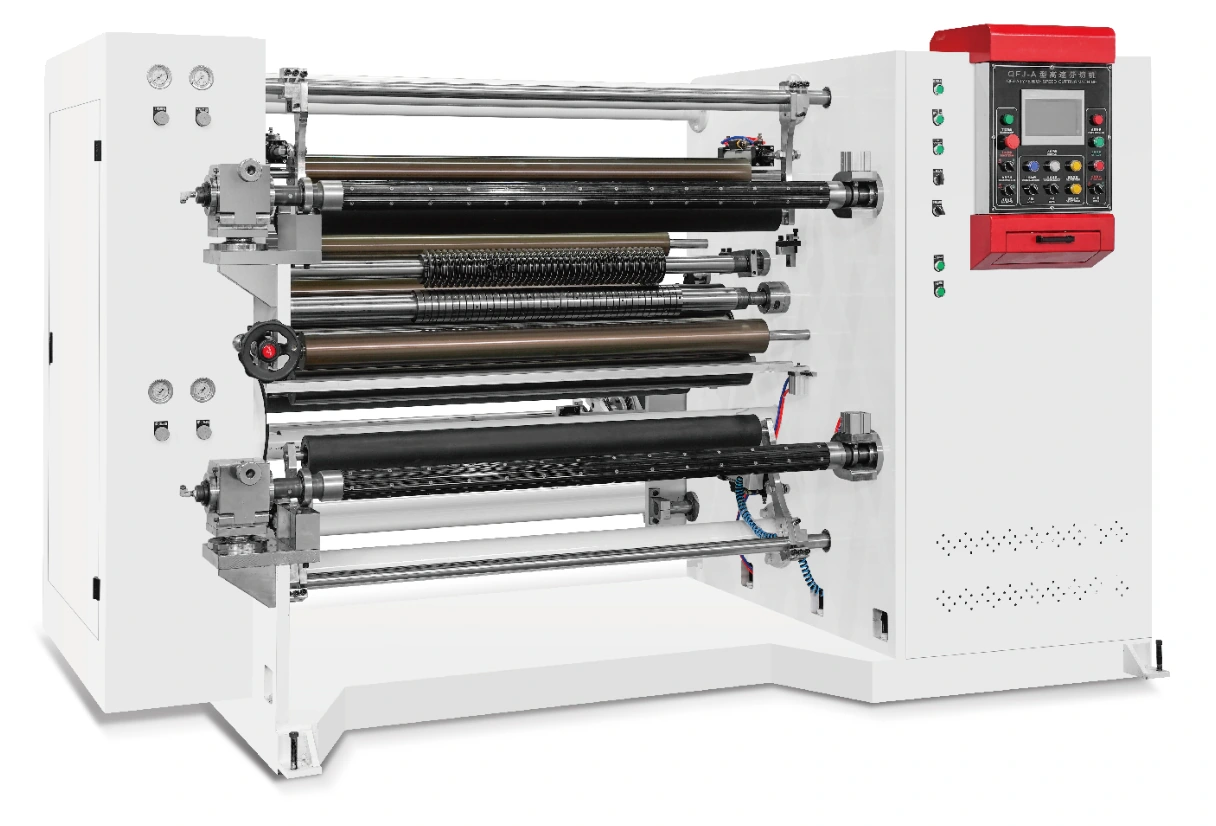
Cięcie i przewijanie · QFJ-A200
Porównaj zintegrowaną konfigurację poziomą z wykorzystaniem nawijania wału powietrznego i oddzielnej kontroli napięcia proszku magnetycznego dla każdego wału uzwojenia. A200 osiąga prędkość cięcia 200 m/min przy średnicy rolki wejściowej 1000 mm i średnicy rolki gotowej 600 mm.
Wymienione wartości konfiguracji. Szybkość produkcji i praktyczny wzór szczeliny zależą od materiału i uzgodnionego ustawienia maszyny.
Rozpocznij z A200, gdy przychodząca rolka, gotowy format i docelowe warunki produkcji pasują do konfiguracji 200 m/min. Oceń wymagane zachowanie napięcia i sztywność toczenia wzdłuż poziomej ciągłej ścieżki taśmy materiału. Wybór tego modelu powinien być oparty na rzeczywistym zadaniu konwersji, a nie traktować niższą prędkość nagłówka jako jedyną różnicę.
BUDOWNICTWO & KONTROLA
Wały powietrzne chwytają rdzenie podczas przewijania. Średnica wewnętrzna rdzenia, stan rdzenia, obciążenie wału i planowana masa gotowej rolki określają interfejsy do przeglądu.
Każdy wał uzwojenia ma oddzielną kontrolę napięcia magnetycznego proszku. Potwierdź zakres sterowania i wymagania dotyczące uzwojenia dla rzeczywistego materiału i budowy rolki, zamiast zakładać układ serwomechanizmu innego modelu.
Zintegrowana konstrukcja zapewnia poziomą ścieżkę konwersji. Przejrzyj pozycje gwintowania, dostęp noża, przestrzeń podłogi i trasę używaną do załadunku i wyjmowania rolek.
Konfiguracje 1300 i 1800 mm mają te same wymienione średnice rolek i minimalną szerokość szczeliny. Szersza wersja ma inną moc silnika głównego, co powinno być uwzględnione w przeglądzie elektrycznym.
MATERIAŁ I GOTOWA ROLKA
Określ klasę, gramaturę, wzór szczeliny i dalsze wykorzystanie. W stosownych przypadkach należy uwzględnić pył, oznakowanie powłoki lub twardość uzwojenia wśród kontroli akceptacyjnych.
PVC, BOPP, CPP, politereftalan etylenu (PET) i kompozytowe ciągłe paski materiałowe powinny być przeglądane pod kątem grubości, struktury warstw i rozciągliwości. Określić, czy układ kontaktu i napięcia pasuje do gotowej rolki.
Podaj gatunek, odczyn i grubość, wraz z dopuszczalnymi wadami krawędzi. Zgodzić się na konfigurację noża i warunki próbne dla folii, a nie polegać na ogólnej liście materiałów.
WARIANTY SZEROKOŚCI I NAPĘDU
| Parametr | Konfiguracja 1300 | Konfiguracja 1800 |
|---|---|---|
| Szerokość odwijania | 1,300 mm | 1,800 mm |
| Podana prędkość cięcia | 200 m/min | 200 m/min |
| Minimalna szerokość cięcia | 20 mm | 20 mm |
| Średnica rolki macierzystej | 1,000 mm | 1,000 mm |
| Średnica gotowej rolki | 600 mm | 600 mm |
| Moc silnika głównego | 5.5 kW | 7.5 kW |
Moce napędowe to poszczególne wejścia silnika, a nie całkowite zainstalowane obciążenie elektryczne. Potwierdź napięcie, częstotliwość, narzędzia, wagę rolki i interfejsy rdzenia z proponowanym zasilaniem. Wymagana grubość materiału i tolerancje produkcyjne są specyficzne dla danego zastosowania.
KONFIGURACJA, DZIAŁANIE I PRZYJĘCIE
Podaj szerokość, średnicę, masę i rdzeń macierzysty, a następnie określ każdą gotową szerokość, rdzeń i średnicę.
Przejrzyj układ ostrzy, ciągłe prowadzenie taśmy materiału i wymagania dotyczące napięcia proszku magnetycznego z materiałem i wzorcem pasa.
Oceń jakość krawędzi i twardość nawijania w miarę zwiększania się średnicy. Zapisywanie warunków pracy, aby wyniki prób można było porównać z uzgodnioną dostawą.
Przejrzyj bezpieczne gwintowanie, usuwanie rolek i dostęp do części zużywających się. Przechowuj informacje o interfejsie wału i ostrza dostępne dla zapytań o wymianę.
Przed instalacją sprawdź plan piętra, prześwit serwisowy, trasę obsługi rolek i narzędzia. Zgodź wymagania dotyczące uruchomienia i szkolenia operatorów z propozycją. Przechowuj identyfikację maszyny, interfejsy wału i wymiary ostrza dostępne do konserwacji i zapytań o części zamienne.
Porównaj A200 z B200 pod względem układów poziomych i pionowych oraz wydajności rolki: B200 ma średnicę główną 700 mm i średnicę końcową 400 mm. Porównaj A500, gdzie ważne są wały różnicowe i uzwojenie sterowane serwomechanicznie. Są to różne konstrukcje, a nie tylko różne ustawienia prędkości.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
Wały uzwojenia w tej konfiguracji wykorzystują oddzielną kontrolę napięcia proszku magnetycznego. Potwierdź pełny zakres napędu i sterowania w proponowanej specyfikacji.
Jest to podana prędkość. Zachowanie materiału, szczelina, stan rolki i wymagania dotyczące gotowej rolki określają praktyczny zakres pracy.
Potwierdź napięcie zasilania i częstotliwość, całkowite obciążenie przyłączeniowe oraz dostarczone urządzenia sterujące i pomocnicze. W tabeli podano tylko główny wpis silnika.
W zapytaniu należy podać rzeczywistą szerokość ciągłego paska materiału i wymagania dotyczące przycinania. Każda alternatywna szerokość i związane z nią warunki napędu, obciążenia i nawijania wymagają dopasowania propozycji.
KWOTA I ZAKRES DOSTAWY
Poproś o wycenę sprzętu QFJ-A200 w zależności od materiału, szerokości roboczej i celów gotowych rolek. Określić wybraną wersję, układ cięcia i nawijania, urządzenia ładujące i sterowania w proponowanej dostawie.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
Twój materia. Twoje gotowe bułeczki.
Udostępnij ciągłą konstrukcję taśmy materiałowej, przychodzącą rolkę, wzór szczeliny i wymagania dotyczące gotowej rolki. Dołącz informacje, które już masz.