Materiały higieniczne
Opisać wymagania dotyczące konstrukcji materiału i gotowych wałków materiałowych. Włączyć wrażliwość na ściskanie, rozciąganie i znakowanie powierzchni.

WYPOSAŻENIE I WNIOSKI
Dopasuj dyskusję na temat cięcia i przewijania do konstrukcji włókniny, formatu rolki i wymagań gotowej rolki. Jako producent i dostawca przewijarki do cięcia włókniny, DJH pomaga porównać proponowany sprzęt z konstrukcją taśmy materiału ciągłego, objętością, rozciągliwością i wymaganą twardością nawijania.
Odniesienie do aplikacji · wybierz konfigurację dla swojego materiału
ZASTOSOWANIE I WYMOGI
Materiały włókniste różnią się pod względem błonnika, metody wiązania, grubości i sprężania. Podziel się konstrukcją i jakością rolki, jakiej potrzebujesz przed wyborem maszyny.
Opisać wymagania dotyczące konstrukcji materiału i gotowych wałków materiałowych. Włączyć wrażliwość na ściskanie, rozciąganie i znakowanie powierzchni.
Zapewnić gramaturę, grubość oraz wszelkie powłoki lub zbrojenia. Wyjaśnij wymaganą szerokość i proces niższego szczebla.
Określić specyfikację materiału i wszelkie mające zastosowanie warunki przetwarzania. Aplikacja materialna sama w sobie nie ustanawia certyfikacji medycznej lub sanitarnej.
KONFIGURACJA I WYBÓR
Przegląd stanu krawędź wzdłużna, gęstość nawijania, średnica rolki i obsługa. Dołącz do bieżącego błędu lub ograniczenia produkcji, tak aby dyskusja nad konfiguracją dotyczyła rzeczywistego problemu.
KONFIGURACJA I WYBÓR
Określić wymiary włókien lub polimerów, masę bazową, szerokość i wykończone rolki materiałowe stosowane przez następną linię. Należy uwzględnić dopuszczalne naprężenia i obawy dotyczące włókna obrzeżowego.
Opisać włókna ścierne, powłoki, wielowarstwową konstrukcję lub wrażliwość na pył. Szczegóły te wpływają na wybór ostrza i ciągły kontakt z arkuszem.
W celu przedyskutowania wstęg włóknistych dostępny jest układ serwosterowany za pomocą wałów jednoszynowych o prędkości 400 m / min, minimalnej szczeliny 100 mm i średnicy 800 mm. Rzeczywiste zachowanie tkaniny określa zakres działania.
Sprawdzić twardość uzwojenia, ściskanie, szerokość, stan krawędzi i zachowanie odprężenia w następnym procesie. Sama rolka wyglądająca na ciastko nie dowodzi, że jest odpowiednia.
KONFIGURACJA I WYBÓR
Stosować reprezentatywną ciągłą blachę i zamierzony wzór szczeliny. Recenzja stanu krawędzi, separacji pasa ruchu i gotowych wałków materiału budować z uzgodnioną prędkością. Nagrać materiał, konfigurację i wyniki, aby badanie można było porównać z ostateczną podażą.
STATKI I KONFIGURACJE MASZYNOWE
Poziome, pionowe i środkowo-powierzchniowe układy spełniają różne wymagania rolki. Przed wyborem zakresu prędkości należy porównać przepustowość przychodzących rolek materiałowych, końcową średnicę i konstrukcję uzwojenia.
| Wzór | Format zawijania | Prędkość podana | Min. crut | Ø rolki macierzystej | Ø gotowej rolki |
|---|---|---|---|---|---|
| QFJ-A400 | Poziome zwijanie wałów powietrznych | 400 | 30 | 1,200 | 1,000 |
| QFJ-A500 | Poziome · przewijanie wałów różnicowych | 500 | 20 | 800 | 600 |
| QFJ-B500 | Pionowe zwijanie wałka różnicowego | 500 | 20 | 700 | 400 |
| QFJ-C400 | Nawijanie centralno-powierzchniowe | 400 | 5 / 10 | 1,200 | 600 |
Wartości opisują przedstawione konfiguracje, a nie gwarantowaną wydajność produkcji. Limity szczeliny zależne od szerokości są wyjaśnione poniżej. Jakość materiału, grubość, wzór cięcia i zakres wyposażenia końcowego określają przydatność. Różne wersje tego samego modelu muszą być porównane za pomocą dopasowanej specyfikacji.
Układ poziomy o dużej rolce z oddzielnym sterowaniem serwo dla każdego wału cofania. Rozładunek łańcuchowy i niezależne, niekształtne wymagania dotyczące adresu załadunku.
Zróżnicowane wały przewijające i oddzielne sterowanie serwoprądem zapewniają konfigurację do dyskusji, kiedy pasy rozszczepialne wymagają indywidualnego nawijania.
Zintegrowany format pionowy dla mniejszych rolek materiałów gotowych. Rozważyć dostęp operatora, przygotowanie rdzenia i obsługa obok dostępnej powierzchni podłogi.
Oddzielne sterowanie serwosterem dla wałów nawijających. Konfiguracja 1300 mm zawiera minimum 5 mm szczeliny; konfiguracja 1800 mm wymienia 10 mm. Wersja connected-layout zawiera 800 mm rolek materiału przychodzącego.
KWOTA I ZAKRES DOSTAWY
Zapewnić konstrukcję tkaniny, masę bazową, masę masową i rozciąganie. Porównaj trasę załadunku, wymogi dotyczące krawędzi wzdłużnej i twardość uzwojenia dla rzeczywistej blachy ciągłej.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
Nie. Liczą się również grubość, objętość, rozciąganie, wiązanie i rolki. Należy podać specyfikację materiału, o ile jest dostępna.
Zgodność zależy od wymagań konstrukcyjnych i wyrobów gotowych. Lista materiałów, aby można było dokonać przeglądu różnic.
Opisz wymaganą twardość lub gęstość rolki oraz sposób postępowania z nią lub jej użycia. Zgoda na wymierne warunki akceptacji wniosku.
Nie. Szczególne wymogi dotyczące materiału, higieny lub regulacji muszą zostać poddane przeglądowi pod kątem rzeczywistego sprzętu i procesu.
POŁĄCZONY SILNIK
jakość cięcia wzdłużnego zależy od tego, jak działa ze sobą pełna ciągła ścieżka arkusza. Przejrzyj każdy etap z materiału i wyjście.
Przychodzące materiały o średnicy, wadze i wymiarach rdzenia decydują o warunkach wyjściowych.
ciągła pozycja arkusza i napięcie wpływają na sposób, w jaki materiał dociera do sekcji cięcia.
Metoda cięcia, układ ostrza i podłoże określają wymagania dotyczące krawędzi.
Rozmiar rdzenia, wykończona średnica i struktura rolki określają wymagane wyjście.
DLA SWOJEGO DOCHODZENIA
Podaj szczegóły, które znasz. Zidentyfikuj wszystko, co pozostaje niepotwierdzone, więc dyskusja zaczyna się od właściwych warunków.
| Wymóg | Co podać |
|---|---|
| 01 | Metoda włókna / budowy i wiązania |
| 02 | Gramatura i grubość |
| 03 | Szerokość, średnica i waga rodzica |
| 04 | Szerokość wzdłużna |
| 05 | Wykończona średnica i rdzeń |
| 06 | Dopuszczalny stan kompresji i krawędzi |
ZASOBY TECHNICZNE
WYTYCZNE TECHNICZNE
Dyskusja konserwacyjna jest najbardziej przydatna, gdy odnosi się do rzeczywistej maszyny kraft- papier i jej dokumentacji. Stan podzespołów i kontekst operacyjny oraz potwierdzenie zadań z wykwalifikowanym personelem.
Przeczytaj artykułStrona w języku angielskim
WYTYCZNE TECHNICZNE
Opisuje się szorstkie krawędzie względem klasy papieru, układu ostrza i warunków pracy. Dokumentuj usterkę i postępuj zgodnie z zatwierdzonymi procedurami podczas poszukiwania przeglądu konfiguracji lub obsługi technicznej.
Przeczytaj artykułStrona w języku angielskim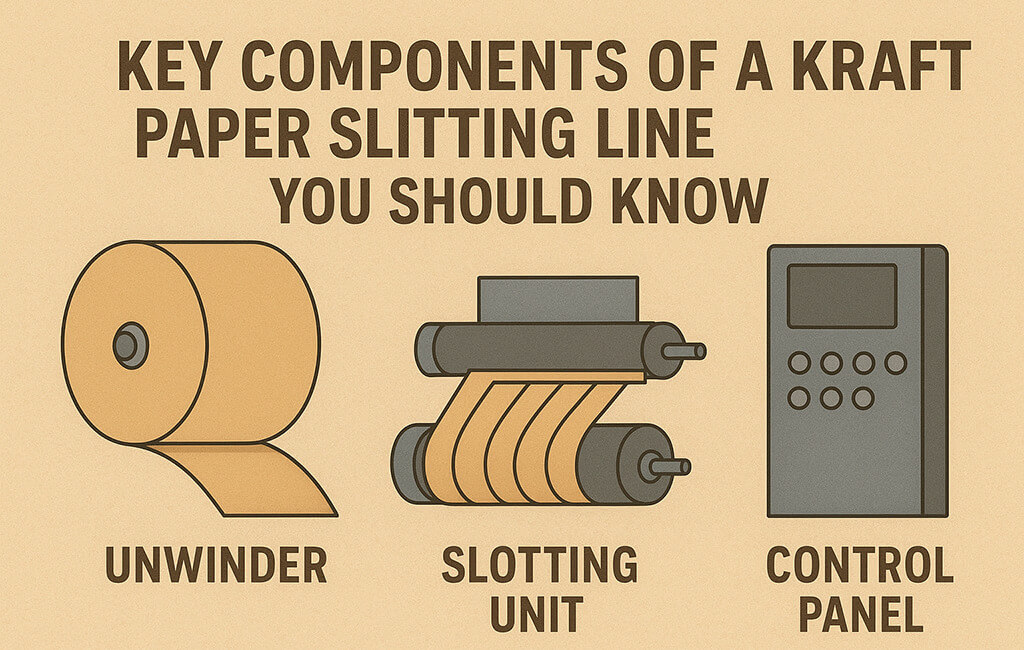
WYTYCZNE TECHNICZNE
Odkręcanie, prowadzenie, cięcie i przewijanie elementów współpracują ze sobą w celu utworzenia gotowej rolki papieru kraft- papier. Przejrzyj rolę każdego komponentu bez zakładania, że ta sama konfiguracja jest używana na każdej maszynie.
Przeczytaj artykułStrona w języku angielskimKONTYNUACJA ROZWOJU
Twój materia. Twoje gotowe bułeczki.
Podziel się materiałem, wymiarami rolki i wymaganiami produkcyjnymi. Zacznij od informacji, które masz.