Hijyen Malzemeleri
Malzeme inşaatını ve bitmiş malzeme rulo gereksinimlerini açıklayın. Sıkıştırmaya, gerilmeye ve yüzey işaretlemesine duyarlılığı dahil edin.

EKİPMAN & UYGULAMALAR
Uzunlamasına kesme ve geri sarma tartışmasını dokunmamış yapınız, rulo formatınız ve bitmiş malzeme rulo gereksinimlerinizle eşleştirin. Dokumasız uzunlamasına kesme geri sarma tedarikçisi olarak DJH, önerilen ekipmanı sürekli sac konstrüksiyonunuz, dökme, germe ve gerekli sargı sağlamlığınızla karşılaştırmanıza yardımcı olur.
Uygulama referansı · malzemeniz için yapılandırmayı seçin
BAŞVURU VE GEREKLİLİKLER
Nonwoven malzemeler lif, bağlama yöntemi, kalınlık ve sıkıştırılabilirlik bakımından farklılık gösterir. Bir makine seçmeden önce ihtiyacınız olan inşaat ve rulo kalitesini paylaşın.
Malzeme inşaatını ve bitmiş malzeme rulo gereksinimlerini açıklayın. Sıkıştırmaya, gerilmeye ve yüzey işaretlemesine duyarlılığı dahil edin.
Gramaj, kalınlık ve herhangi bir kaplama veya takviye sağlayın. Gerekli genişlik ve aşağı akış işlemini açıklayın.
Malzeme spesifikasyonunu ve geçerli herhangi bir işleme koşullarını belirtin. Bir malzeme uygulaması tek başına tıbbi veya temiz oda sertifikası oluşturmaz.
KONFİGÜRASYON VE SEÇİM
Yarık kenar durumunu, sarma yoğunluğunu, rulo çapını ve kullanımını gözden geçirin. Mevcut kusuru veya üretim sınırlamasını ekleyin, böylece yapılandırma tartışması gerçek sorunu giderir.
KONFİGÜRASYON VE SEÇİM
Fiber veya polimer yapı, temel ağırlık, genişlik ve bir sonraki çizgi tarafından kullanılan bitmiş malzeme rulo boyutlarını belirtin. İzin verilen esneme ve kenar lifi endişelerini dahil edin.
Aşındırıcı lifleri, kaplamaları, çok katmanlı yapıyı veya toz hassasiyetini tanımlayın. Bu detaylar bıçak seçimini ve sürekli tabaka temasını etkiler.
Dokumasız ağlar için tek şaftlı servo kontrollü bir düzen, listelenen 400 m / dak hız, 100 mm minimum yarık ve 800 mm bitmiş malzeme rulo çapı ile tartışılabilir. Gerçek kumaş davranışı çalışma aralığını belirler.
Bir sonraki işlemde sargı sertliğini, sıkıştırmayı, genişliği, kenar durumunu ve gevşeme davranışını kontrol edin. Sıkı görünümlü bir rulo tek başına uygun olduğunu kanıtlamaz.
KONFİGÜRASYON VE SEÇİM
Bir temsili sürekli tabaka ve amaçlanan yarık desen kullanın. Kenar durumunu, şerit ayrılmasını ve bitmiş malzeme rulolarını kararlaştırılan bir hızda yeniden gözden geçirin. Malzemeyi, kurulumu ve sonuçları kaydedin, böylece deneme son tedarik ile karşılaştırılabilir.
MAKİNE FORMATLARI VE KONFİGÜRASYONLAR
Yatay, dikey ve orta yüzey düzenleri farklı rulo gereksinimlerine hizmet eder. Bir hız aralığı seçmeden önce gelen malzeme rulo kapasitesini, bitmiş çapı ve sarma inşaatını karşılaştırın.
| Model | Sargı biçimi | Listelenen hız | Min. yarık | Ana Rulo Ø | Bitmiş Rulo Ø |
|---|---|---|---|---|---|
| QFJ-A400 | Yatay · hava mili geri sarma | 400 | 30 | 1,200 | 1,000 |
| QFJ-A500 | Yatay · diferansiyel şaft geri sarma | 500 | 20 | 800 | 600 |
| QFJ-B500 | Dikey · diferansiyel şaft geri sarma | 500 | 20 | 700 | 400 |
| QFJ-C400 | Orta yüzey temas sargısı | 400 | 5 / 10 | 1,200 | 600 |
Değerler, garantili üretim performansı yerine gösterilen yapılandırmaları tanımlar. Genişliğe bağlı yarık limitleri aşağıda açıklanmıştır. Malzeme sınıfı, kalınlık, yarık deseni ve son ekipman kapsamı uygunluğu belirler. Aynı modelin farklı sürümleri, eşleşen bir spesifikasyon kullanılarak karşılaştırılmalıdır.
Her geri sarma mili için ayrı servo kontrolüne sahip büyük rulolu yatay bir düzen. Zincir boşaltma ve bağımsız şaftsız yükleme adresi rulo taşıma gereksinimleri.
Diferansiyel geri sarma milleri ve ayrı servo kontrolü, yarık şeritlerin bireysel sargı konaklamasına ihtiyaç duyduğunda tartışmak için bir yapılandırma sağlar.
Daha küçük bitmiş malzeme rulo çapları için entegre bir dikey format. Operatör erişimini, çekirdek hazırlığı ve kullanılabilir zemin alanının yanında ele almayı düşünün.
Sarma milleri için ayrı servo kontrolü. 1.300 mm konfigürasyon 5 mm minimum yarık; 1.800 mm yapılandırma 10 mm listeler. Bağlantılı döşeme sürümü, 800 mm'lik bir gelen malzeme rulosunu listeler.
QUOTATION & ÇÖZÜM SCOPE
Kumaş yapımı, temel ağırlık, dökme ve germe sağlar. Yükleme rotasını, yarık kenar gereksinimlerini ve gerçek sürekli tabaka için sarma sağlamlığını karşılaştırın.
Standart ekipman ve isteğe bağlı öğelerin ayrı olarak listelenmesini isteyin. Tartışmada devreye alma, operatör eğitimi, dokümantasyon ve ilk yedek parça gereksinimlerini içerir.
Miktar ve varış noktası sağlayın. Fiyat, para birimi, teslimat esası, paketleme, üretim programı ve tırnak içinde herhangi bir dışlanan yük veya ithalat ücretlerini onaylayın.
Sipariş vermeden önce temsili malzeme denetimini, ölçüm kriterlerini ve sağlanan konfigürasyonu kabul edin. Teklif ile garanti şartlarını, kurulum sorumluluklarını ve yedek parça desteğini onaylayın.
KONUŞMADAN ÖNCE
Hayır. Kalınlık, dökme, germe, yapıştırma ve rulo boyutları da önemlidir. Mevcut olduğunda bir malzeme spesifikasyonu sağlayın.
Uyumluluk, inşaatlara ve bitmiş malzeme rulo gereksinimlerine bağlıdır. Farklılıkların gözden geçirilebilmesi için materyalleri listeleyin.
İhtiyacınız olan rulo sertliğini veya yoğunluğunu ve ruloların nasıl ele alındığını veya kullanıldığını açıklayın. Uygulama için ölçülebilir kabul koşulları üzerinde anlaşın.
Hayır. Belirli malzeme, hijyen veya düzenleyici gereksinimler gerçek ekipman ve sürece karşı gözden geçirilmelidir.
MÜHENDİSLİK
Uzunlamasına kesme kalitesi, tam sürekli tabaka yolunun birlikte nasıl çalıştığına bağlıdır. Malzemenize ve çıktınıza karşı her aşamayı gözden geçirin.
Gelen malzeme rulo çapı, ağırlığı ve çekirdek boyutları başlangıç koşullarını belirler.
Sürekli tabaka konumu ve gerginlik, malzemenin kesim bölümüne nasıl geldiğini etkiler.
Kesme yöntemi, bıçak düzenlemesi ve substrat kenar gereksinimlerini belirler.
Çekirdek boyutu, bitmiş çap ve rulo yapısı gerekli çıktıyı tanımlar.
SORUNUZ İÇİN
Bildiğiniz detayları sağlayın. Doğrulanmamış kalan herhangi bir şeyi tanımlayın, böylece tartışma doğru koşullardan başlar.
| Gereksinim | Ne Sağlamak İçin |
|---|---|
| 01 | Fiber/inşaat ve yapıştırma yöntemi |
| 02 | Gramaj ve kalınlık |
| 03 | Ebeveyn genişliği, çapı ve ağırlığı |
| 04 | Yarık genişlikler |
| 05 | Bitmiş çap ve çekirdek |
| 06 | Kabul edilebilir sıkıştırma ve kenar durumu |
TEKNİK KAYNAKLAR
TEKNİK REHBER
Bir bakım tartışması, gerçek kraft kağıt makinesine ve belgelerine atıfta bulunduğunda en yararlıdır. Bileşen durumunu ve çalışma bağlamını kaydedin ve nitelikli personelle görevleri doğrulayın.
Makaleyi Oku ↗İngilizce sayfa
TEKNİK REHBER
Kaba kenarlar kağıt sınıfı, bıçak düzenlemesi ve çalışma koşullarına karşı tanımlanmalıdır. Hatayı belgeleyin ve bir yapılandırma veya bakım incelemesi ararken onaylanmış prosedürleri izleyin.
Makaleyi Oku ↗İngilizce sayfa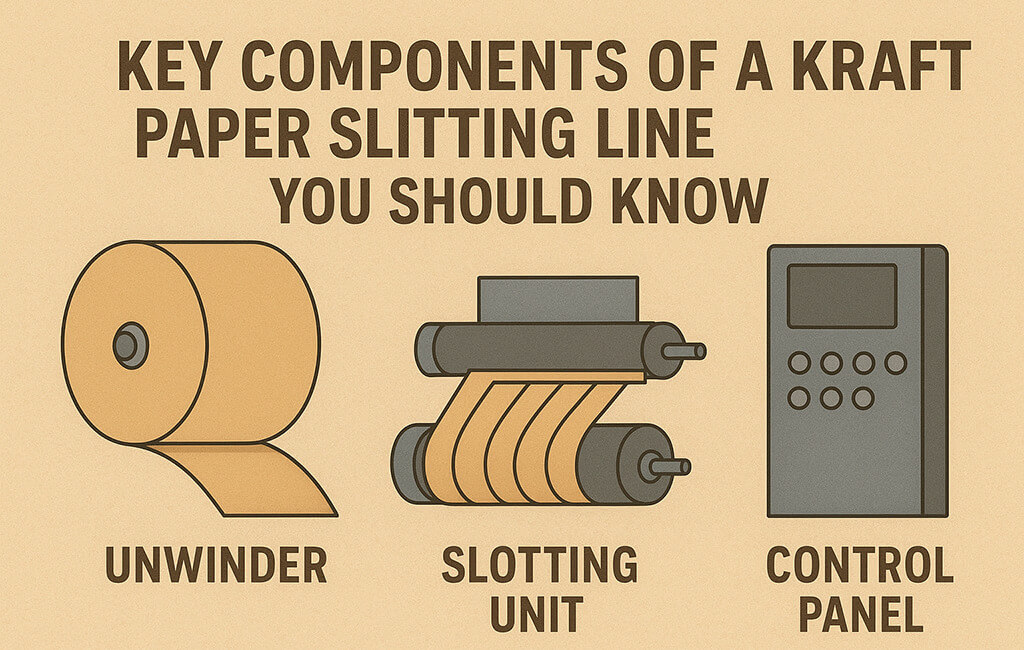
TEKNİK REHBER
Geri sarma, kılavuzlama, kesme ve geri sarma bileşenleri, bitmiş kraft kağıt rulosunu oluşturmak için birlikte çalışır. Her bir bileşenin rolünü, her makinede aynı yapılandırmanın kullanıldığını varsaymadan gözden geçirin.
Makaleyi Oku ↗İngilizce sayfaDEVAM EDEBİLİR
MALZEME. Bitmiş malzeme rulolarınız.
Malzemenizi, rulo boyutlarınızı ve üretim gereksinimlerinizi paylaşın. Sahip olduğunuz bilgilerle başlayın.