Nawijanie centralno-powierzchniowe
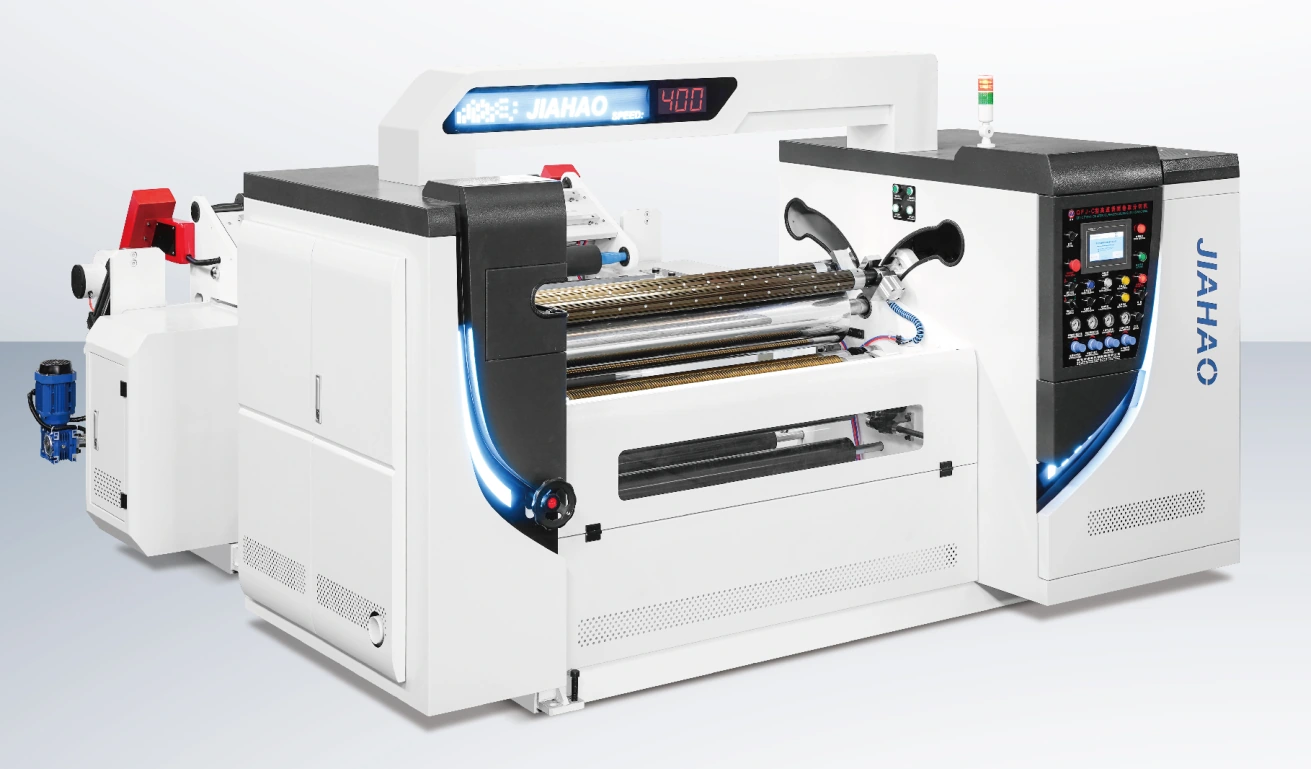
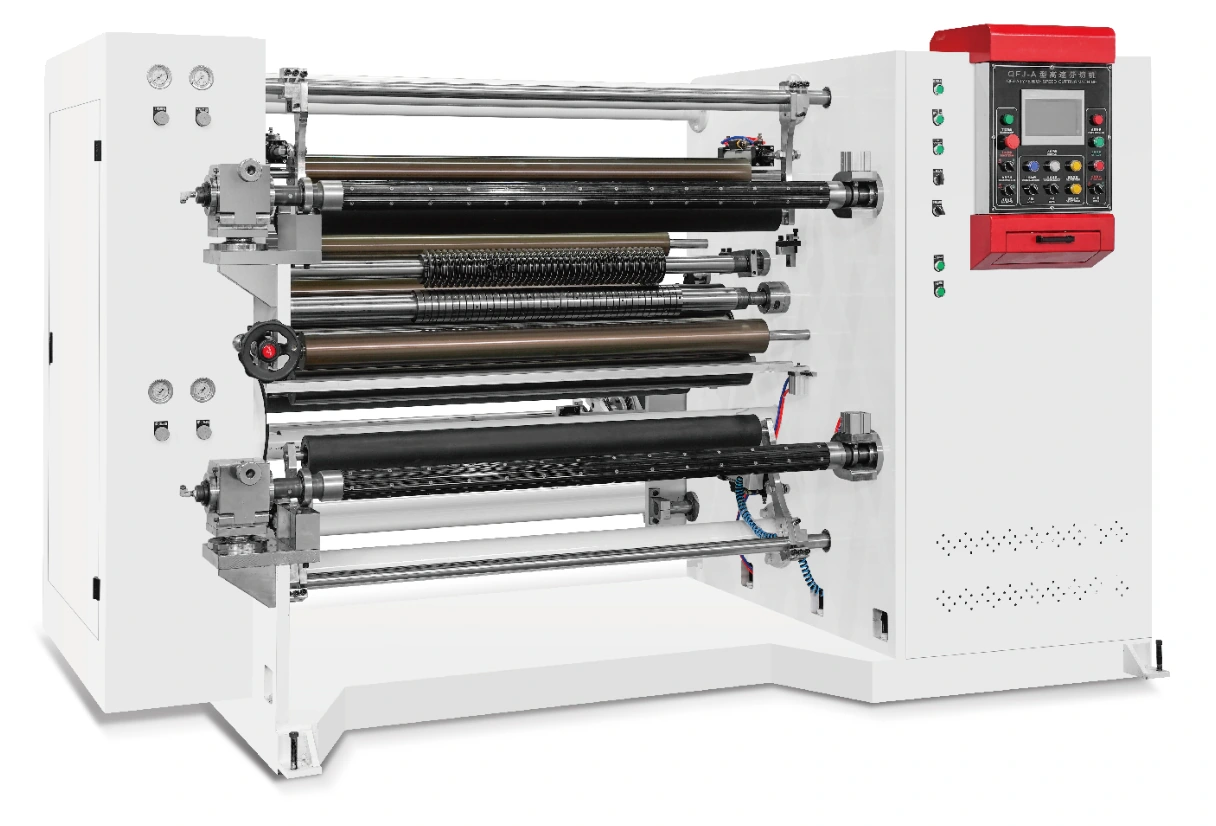
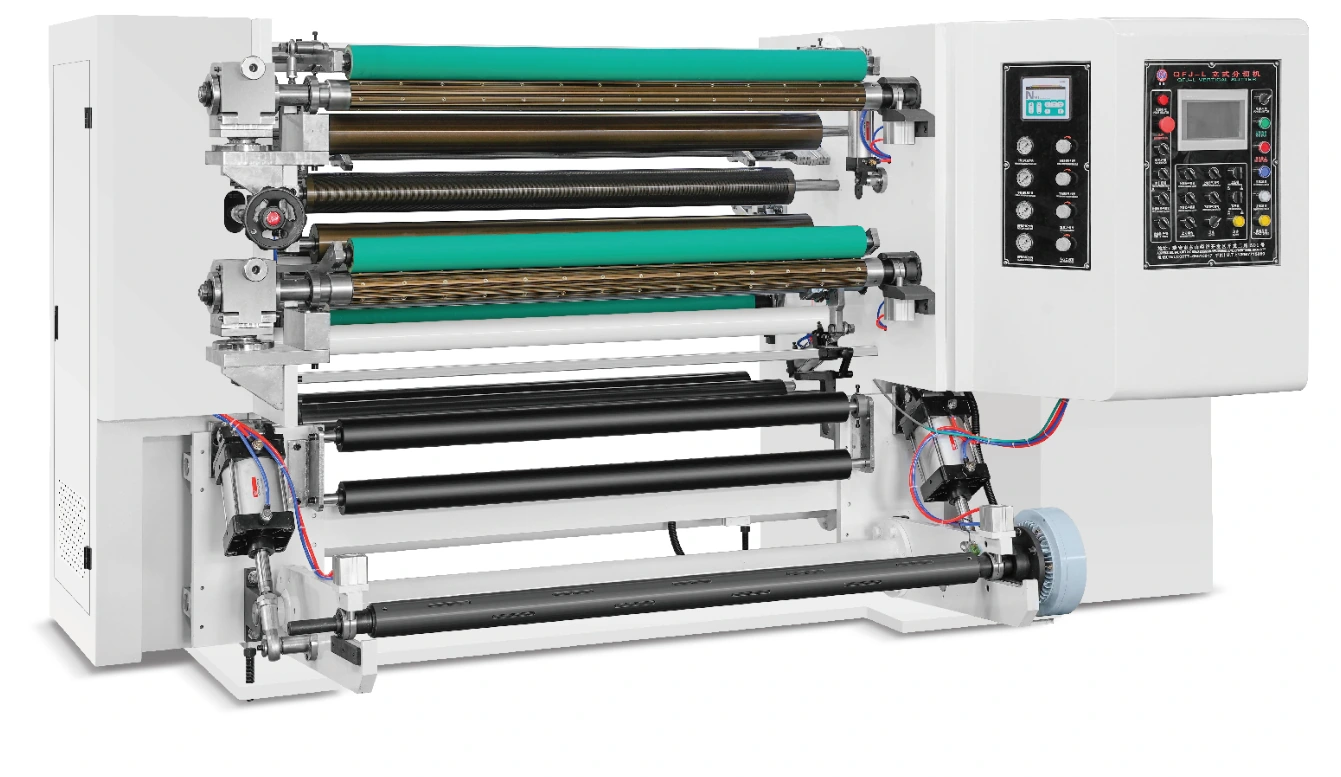
Układ nawijania tworzy rolkę z kontaktem powierzchniowym. Przed wyborem konfiguracji należy ocenić czułość znakowania ciągłego paska materiału, zachowanie w zakresie kompresji i wymaganą twardość gotowej rolki.

Cięcie i przewijanie · QFJ-C200
Poznaj uzwojenie stykowe z oddzielną kontrolą napięcia proszku magnetycznego dla każdego wału uzwojenia. C200 oferuje prędkość 200 m/min, średnicę rolki wejściowej 1000 mm i średnicę rolki gotowej 600 mm, z minimalną szerokością szczeliny w zależności od wersji szerokości roboczej.
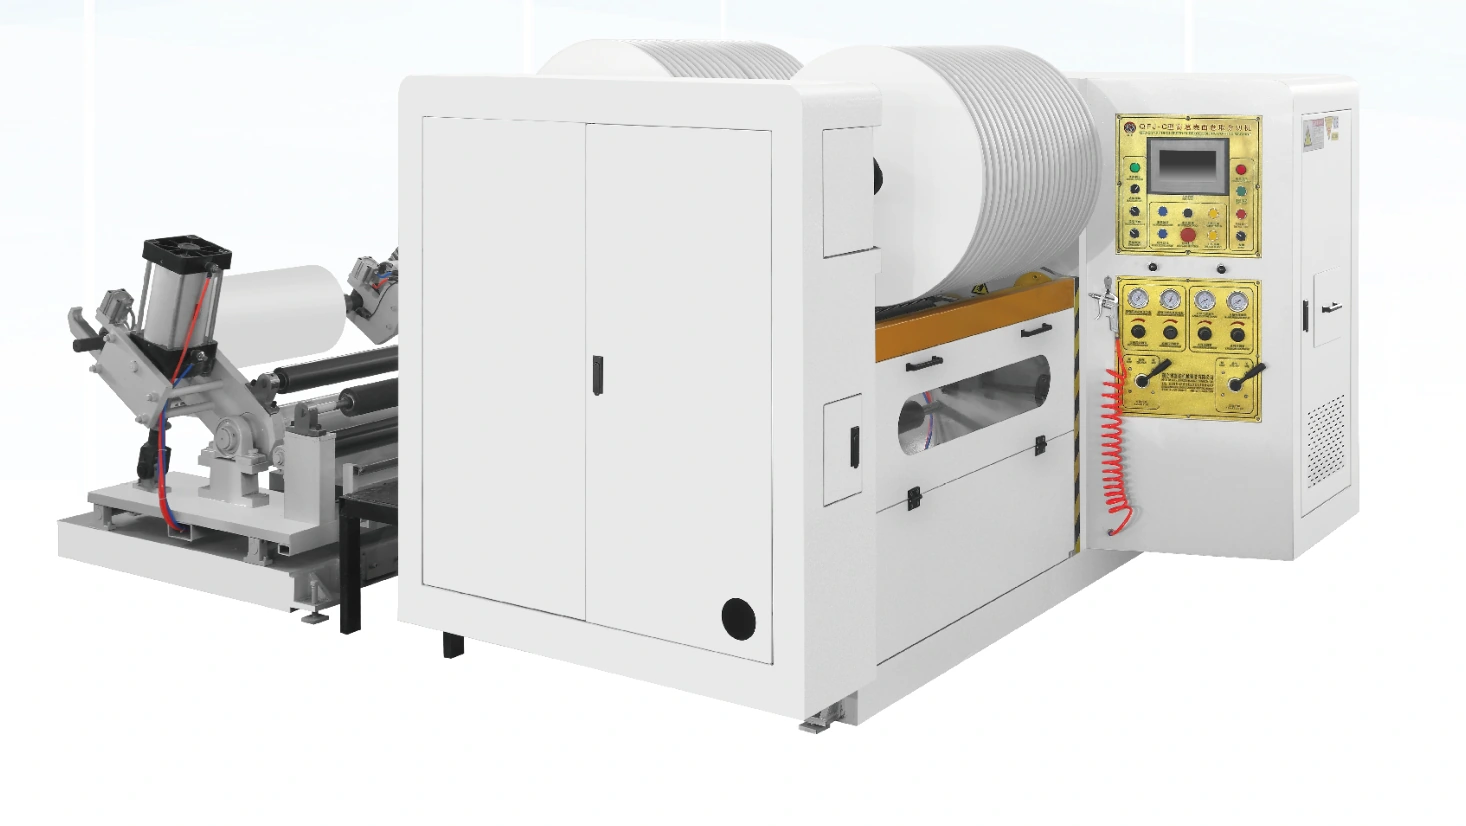
Wymienione wartości konfiguracji. Szybkość produkcji i praktyczny wzór szczeliny zależą od materiału i uzgodnionego ustawienia maszyny.
Zacznij od C200, gdzie uzwojenie styku środkowego jest istotne dla wymaganej struktury rolki. Przejrzyj wrażliwość ciągłego paska materiału, warunki kontaktu i obsługę pasa wspólnie. Wybrana szerokość jest szczególnie ważna w przypadku wymagań dotyczących wąskich rolek: wersja 1300 mm ma minimalny szczelin 10 mm, podczas gdy wersja 1800 mm ma 20 mm.
BUDOWNICTWO & KONTROLA
Układ nawijania tworzy rolkę z kontaktem powierzchniowym. Przed wyborem konfiguracji należy ocenić czułość znakowania ciągłego paska materiału, zachowanie w zakresie kompresji i wymaganą twardość gotowej rolki.
Każdy wał uzwojenia ma oddzielną kontrolę napięcia magnetycznego proszku. Przejrzyj wymagania dotyczące sterowania dla wybranego materiału i konstrukcji rolki, zamiast zakładać konfigurację serwo C400.
Minimalna szczelina zmienia się z 10 mm przy podanej szerokości 1300 mm do 20 mm przy 1800 mm. Zdefiniuj szerokość ciągłego paska materiału, przycinanie krawędzi i szerokość każdego pasa razem.
Średnice macierzyste 1000 mm i gotowe 600 mm zapewniają granice wymiarów dla wstępnego porównania. Potwierdź oddzielnie wagi, rdzenie, warunki ładowania i usuwania.
MATERIAŁ I GOTOWA ROLKA
Zapewnij konstrukcję i grubość taśmy z PVC, BOPP, CPP, politereftalan etylenu (PET) lub kompozytowego materiału ciągłego. Sprawdź, czy kontakt uzwojenia i zachowanie napięcia pasują do powierzchni i wymaganej mocy.
Określ klasę, gramaturę i wszelkie powłoki. Ocena pyłu krawędziowego, oznakowania powierzchni i twardości nawijania w stosunku do wymagań następnego procesu.
Stan gatunku, grubości, odpuszczania i wymagań krawędzi. Użyj reprezentatywnego materiału, aby sprawdzić cięcie, kontakt z nawijaniem i stan gotowej rolki.
WARIANTY SZEROKOŚCI I NAPĘDU
| Parametr | Konfiguracja 1300 | Konfiguracja 1800 |
|---|---|---|
| Szerokość odwijania | 1,300 mm | 1,800 mm |
| Podana prędkość cięcia | 200 m/min | 200 m/min |
| Minimalna szerokość cięcia | 10 mm | 20 mm |
| Średnica rolki macierzystej | 1,000 mm | 1,000 mm |
| Średnica gotowej rolki | 600 mm | 600 mm |
| Moc silnika głównego | 5.5 kW | 7.5 kW |
Moce napędowe to poszczególne wejścia silnika, a nie całkowite zainstalowane obciążenie elektryczne. Potwierdź napięcie, częstotliwość, narzędzia, wagę rolki i interfejsy rdzenia z proponowanym zasilaniem. Wymagana grubość materiału i tolerancje produkcyjne są specyficzne dla danego zastosowania.
KONFIGURACJA, DZIAŁANIE I PRZYJĘCIE
Dopasuj szerokość taśmy materiału nadrzędnego i przycinanie krawędzi do wymaganych pasów szczelin. Sprawdź minimalny szczelin dla wybranej szerokości wersji.
Przed gwintowaniem przewidzianego materiału należy sprawdzić obciążenie, prowadzenie, wymagania dotyczące napięcia i układ ostrza.
Sprawdź znaki powierzchniowe, twardość rolki i oddzielenie pasów przez konstrukcję rolki. Definiuj prędkość i warunki próbne w sposób wyraźny.
Sprawdź szerokość, stan krawędzi i strukturę rolki, a następnie ocenij, jak gotowa rolka rozwija się w następnym procesie. W przeglądzie należy uwzględnić dostęp do obsługi i konserwacji.
Przed instalacją sprawdź plan piętra, prześwit serwisowy, trasę obsługi rolek i narzędzia. Zgodź wymagania dotyczące uruchomienia i szkolenia operatorów z propozycją. Przechowuj identyfikację maszyny, interfejsy wału i wymiary ostrza dostępne do konserwacji i zapytań o części zamienne.
C400 to alternatywa dla centrum powierzchni, wykorzystująca oddzielne serwo sterowane wały nawijające i oferująca prędkość 400 m/min. Minimalne ograniczenia szczelin i pojemności przychodzących rolek zależą od wersji. A200 i B200 wykorzystują uzwojenie wału powietrznego z kontrolą napięcia proszku magnetycznego; porównaj zasadę kontaktu i wymagania dotyczące gotowej rolki przy podejmowaniu decyzji między tymi formatami.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
Wymienione 1800 mm konfiguracja ma 20 mm minimalny prześwit. Wartość 10 mm odnosi się do pokazanej konfiguracji 1300 mm. Potwierdź wszelkie inne wymagania z pasującą specyfikacją.
Opisane tutaj wały uzwojenia wykorzystują oddzielną kontrolę napięcia proszku magnetycznego. Potwierdź dostarczony układ napędowy i sterujący w propozycji.
Czułość styku i wymagana konstrukcja rolki muszą być oceniane przy użyciu rzeczywistego materiału. Włącz akceptowalne warunki znakowania i kompresji do wymagań próbnych.
Wyświetla on ocenę silnika głównego dla każdej szerokości. Potwierdź osobno całkowite zainstalowane obciążenie, napięcie, częstotliwość i sprzęt pomocniczy.
KWOTA I ZAKRES DOSTAWY
Poproś o wycenę sprzętu QFJ-C200 w odniesieniu do materiału, szerokości roboczej i celów gotowych rolek. Określić wybraną wersję, układ cięcia i nawijania, urządzenia ładujące i sterowania w proponowanej dostawie.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
Twój materia. Twoje gotowe bułeczki.
Udostępnij ciągłą konstrukcję taśmy materiałowej, przychodzącą rolkę, wzór szczeliny i wymagania dotyczące gotowej rolki. Dołącz informacje, które już masz.