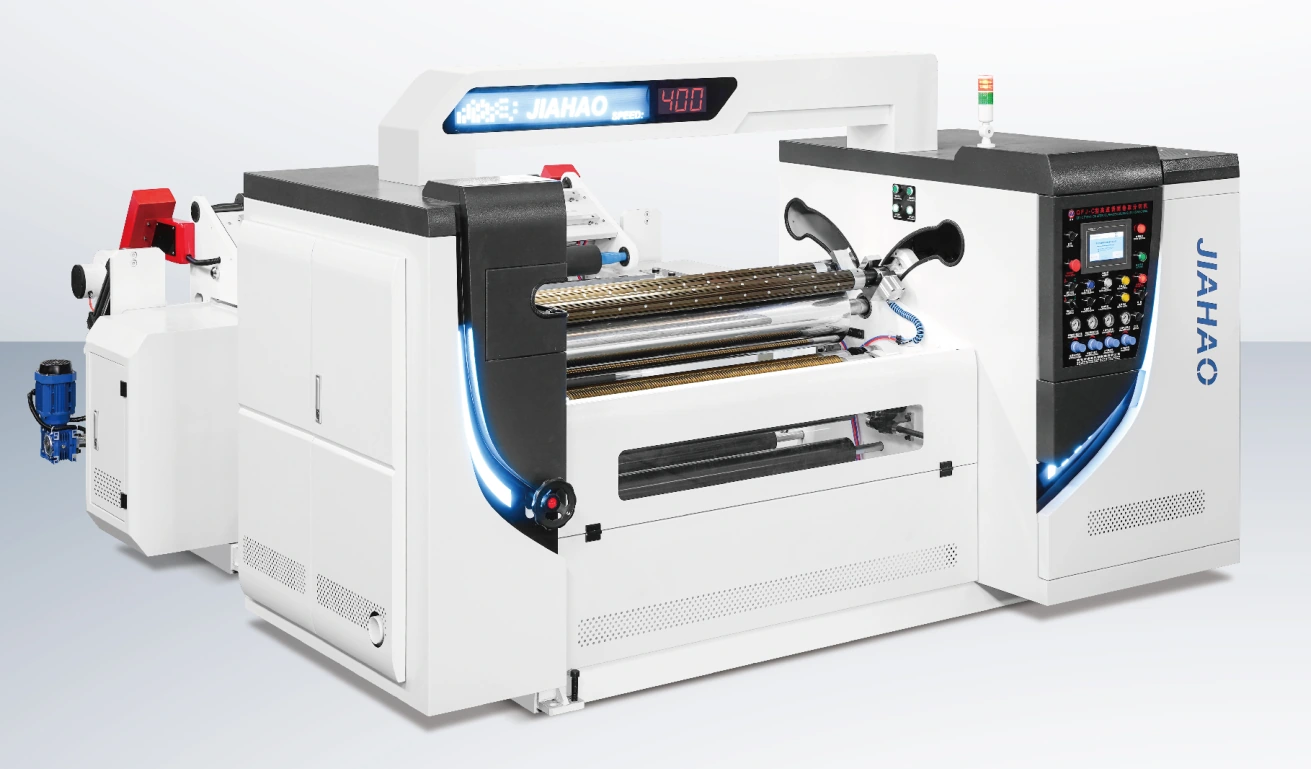
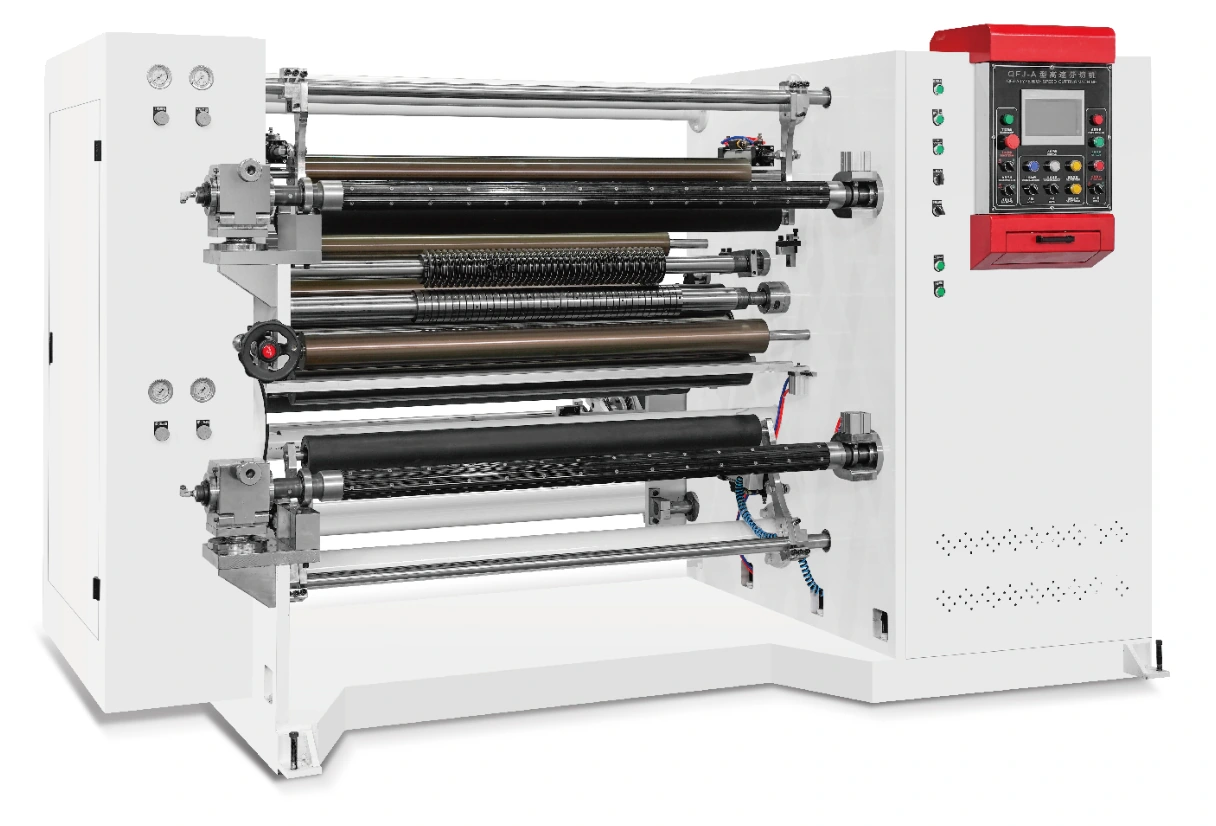
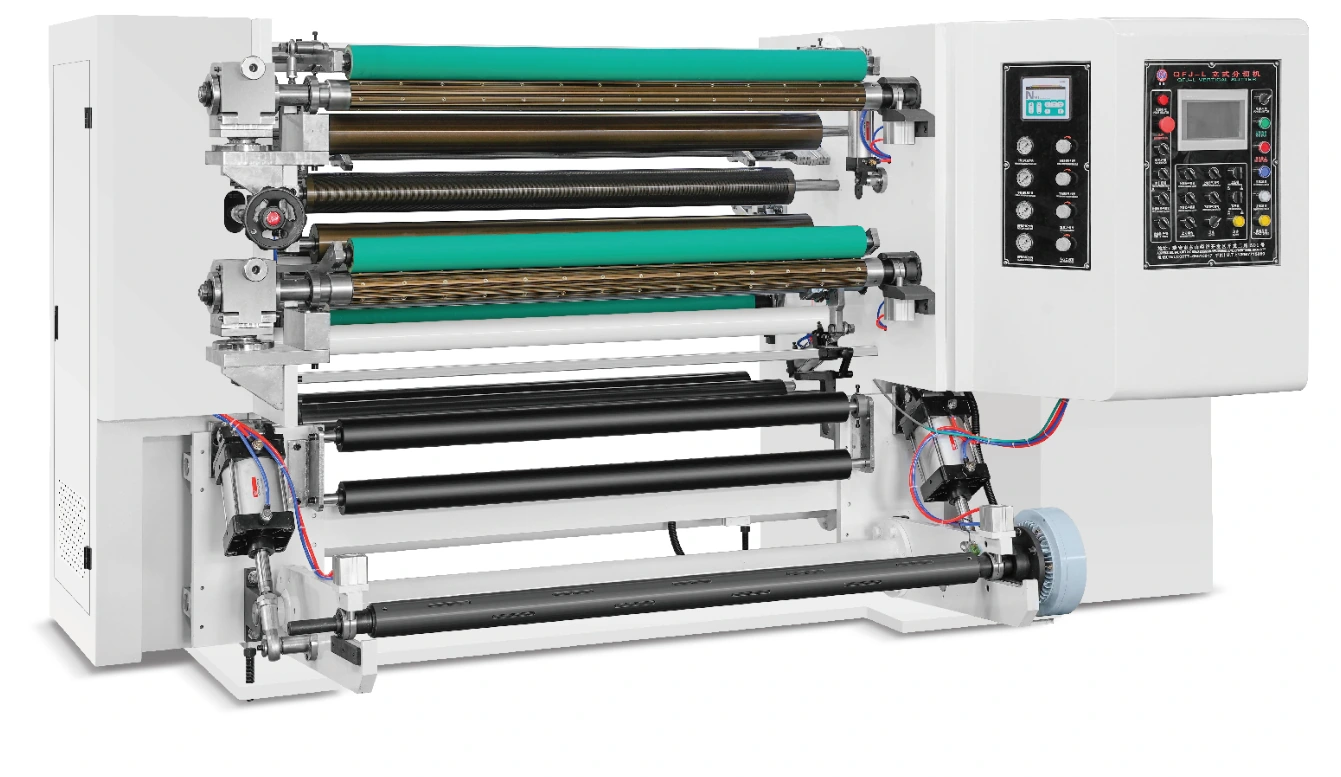
Merkez-yüzey temaslı sarım
Sıvılaştırma düzeni yüzey temasıyla rulonu oluşturur. Konfigurasyonu seçmeden önce sürekli malzeme şeridinin işaretleme hassasiyetini, sıkıştırma davranışını ve gerekli bitmiş-rulo sertliğini değerlendirin.

ÇİFTLEŞTİRME VE YENİDEN KURMAK QFJ-C200
Her bir dönme ekseni için ayrı manyetik toz gerginlik kontrolü ile merkez-yüzey temas sarmalını keşfedin. C200, 200 m / min hız, 1.000 mm girişli rulo çapı ve 600 mm bitmiş-rulo çapı, çalışma genişliğine bağlı olarak minimum açıklık genişliği ile listelenir.
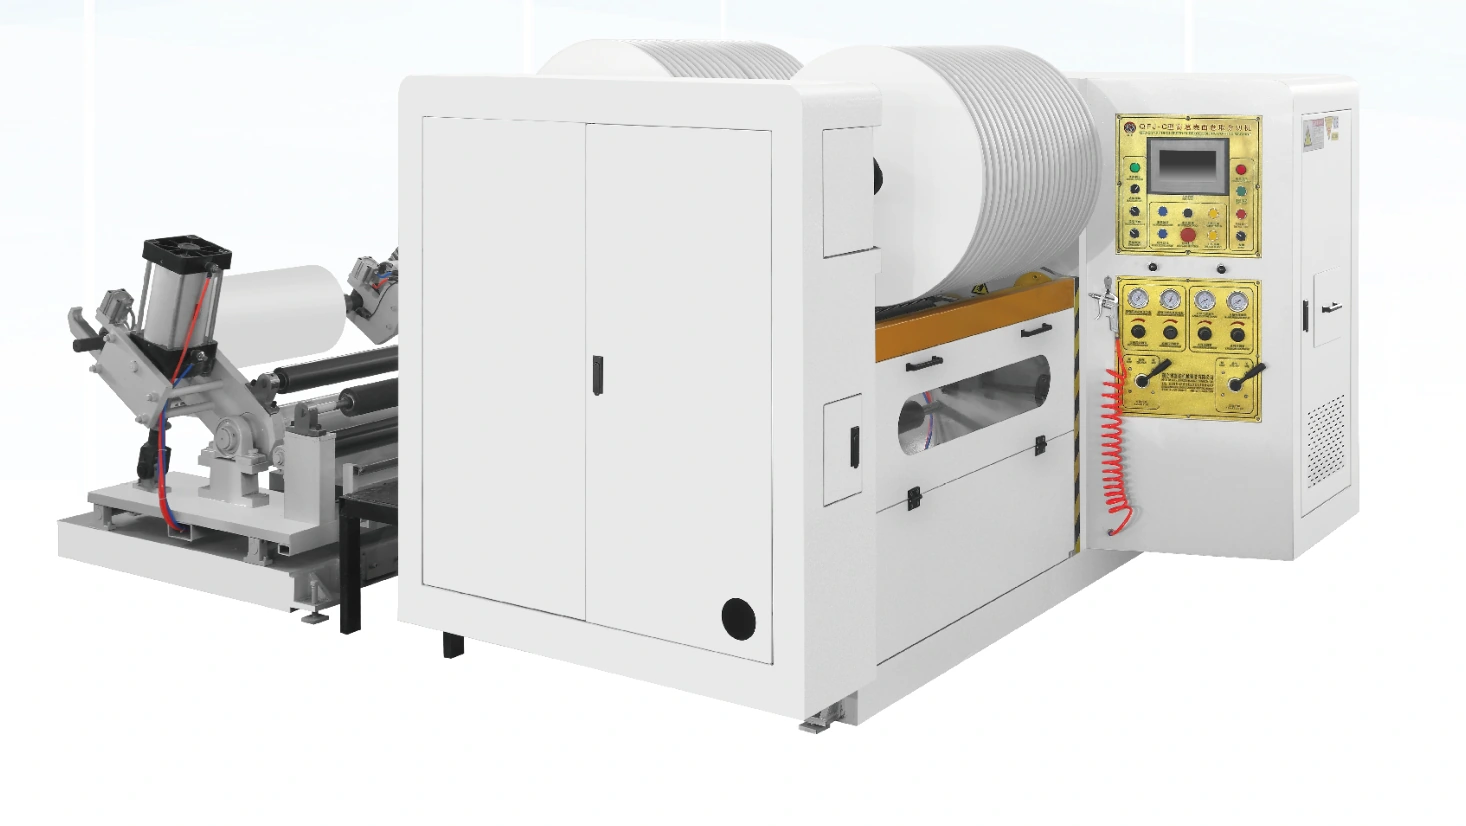
Listelenen yapılandırma değerleri. Üretim hızı ve pratik kesici desen malzemeye ve kabul edilen makine ayarlarına bağlıdır.
Merkezi yüzey temas bobininin gerekli rulo yapısı ile ilgili olduğu C200 ile başlayın. Sürekli malzeme bant hassasiyetini, temas koşullarını ve şerit yönetimini birlikte gözden geçirin. Seçilmiş genişlik özellikle dar-rulo gereksinimleri için önemlidir: 1.300 mm versiyonu 10 mm minimum bir açıklık listelerken, 1.800 mm versiyonu 20 mm listeler.
İnşaat ve Kontrol
Sıvılaştırma düzeni yüzey temasıyla rulonu oluşturur. Konfigurasyonu seçmeden önce sürekli malzeme şeridinin işaretleme hassasiyetini, sıkıştırma davranışını ve gerekli bitmiş-rulo sertliğini değerlendirin.
Her bir sarma ekseni ayrı manyetik-toz gerginlik kontrolüne sahiptir. Seçilmiş malzeme ve roll yapı için kontrol gereksinimlerini C400 servo konfigürasyonunu varsayarak yerine gözden geçirin.
Minimum açıklık, listelenen 1.300 mm genişliğinde 10 mm'den 1.800 mm'de 20 mm'ye kadar değişir. Sürekli malzeme şeridi genişliğini, kenar kesimini ve her şerit genişliğini birlikte tanımla.
1000 mm ana ve 600 mm bitmiş çaplar, başlangıç karşılaştırması için bir boyut boyutu sınırı sağlar. Ağırlıkları, çekirdekleri, yükleme ve çıkarma koşullarını ayrı ayrı doğrulayın.
MALZEME VE BİTMİŞ RULO
PVC, BOPP, CPP, polietilen tereftalat (PET) veya kompozit-durumu malzeme şerit yapım ve kalınlığı sağlayın. Çevirme temas ve gerginlik davranışının yüzeye ve gerekli çıkışa uygun olduğunu kontrol edin.
Sıra, gramaj ve herhangi bir kaplama belirtin. Kenar toz, yüzey işaretleme ve bir sonraki işlemin gereksinimlerine karşı bobin sertliğini değerlendirin.
Devlet derecesi, kalınlığı, sıcaklığı ve kenar gereksinimleri. Kesim, sarma temas ve bitmiş rulo durumunu incelemek için temsili malzeme kullanın.
GENİŞLİK VE TAHRİK SEÇENEKLERİ
| Parametre | 1300 yapılandırması | 1800 yapılandırması |
|---|---|---|
| Açma Genişliği | 1,300 mm | 1,800 mm |
| Belirtilen Dilme Hızı | 200 m/min | 200 m/min |
| Minimum Dilim Genişliği | 10 mm | 20 mm |
| Ana Rulo Çapı | 1,000 mm | 1,000 mm |
| Bitmiş Rulo Çapı | 600 mm | 600 mm |
| Ana motor gücü | 5.5 kW | 7.5 kW |
Sürücü güçleri, toplam kurulu elektrik yükü değil, bireysel motor girdileridir. Voltaj, frekans, hizmetler, ağırlık ve önerilen kaynakla çekirdek arayüzleri doğrulayın. Gereken malzeme kalınlığı ve üretim toleransları uygulamaya özeldir.
KURULMA, FİYATLAMA VE KABUL
Ana- devamlı malzeme şerit genişliğini ve kenar trimini gerekli kesitli bantlara eşle. Seçilen genişlik sürümü için en az boşluk değerini kontrol edin.
İstenen malzemeyi eğitmekten önce yükleme, yönlendirme, gerginlik gereksinimleri ve bıçak düzenini gözden geçirin.
Yüzey işaretlerini, eğim sabitliğini ve eğim yapısının yol ayrımını kontrol edin. Deneme hızı ve koşullarını açıkça tanımlayın.
Genişlik, kenar koşulu ve rulo yapısını inceleyin, sonra bir sonraki işlemde bitmiş ruloın nasıl dağıldığını değerlendirin. Denetimde işleme ve bakım erişimini de içer.
Yerleşim planını, hizmet boşluğunu, rulo-işletme rotasını ve hizmetleri kurulumdan önce gözden geçirin. Öneri ile birlikte kurulum ve operatör eğitimi gereksinimlerini kabul edin. Makine tanımlamasını, şaft arayüzlerini ve bıçak boyutlarını bakım ve yedek parça sorguları için hazır tutun.
C400, ayrı servo kontrollü bobin şaftları kullanan ve 400 m / min listeleyen bir merkez yüzey alternatifidir. En az kesinti sınırları ve gelen rulo kapasiteleri sürüme bağlıdır. A200 ve B200 manyetik-toz gerginlik kontrolü ile hava-şaft bobinleme kullanır; bu formatlar arasında karar verirken temas prensibini ve bitmiş-rulo gereksinimini karşılaştırın.
KONUŞMADAN ÖNCE
Listelenen 1.800 mm konfigürasyonu 20 mm minimum bir çukurluktadır. 10 mm değeri gösterilmiş olan 1.300 mm konfigürasyonuna aittir. Farklı herhangi bir gereksinimi eşleşen bir spesifikasyonla doğrulayın.
Burada tanımlanan sarma ekseni ayrı manyetik-toz gerginlik kontrolünü kullanır. Önerideki sağlanan sürücü ve kontrol düzenlemesini doğrulayın.
Teması hassasiyeti ve gerekli roll inşa gerçek malzeme kullanarak değerlendirilmelidir. Deneme şartlarında kabul edilebilir işaretleme ve sıkıştırma koşullarını da ekleyin.
Her genişlik için ana motor değerini listeler. Toplam yük, voltaj, frekans ve yardımcı ekipmanları ayrı ayrı doğrulayın.
QUOTATION & ÇÖZÜM SCOPE
Malzemeniz, çalışma genişliğiniz ve bitmiş-rulo hedeflerinize karşı QFJ-C200 ekipman fiyat teklifi isteyin. Önerilen tedarikte seçilen versiyonu, kesme ve sarma düzenini, yükleme ekipmanını ve kontrolleri tanımlayın.
Standart ekipman ve isteğe bağlı öğelerin ayrı olarak listelenmesini isteyin. Tartışmada devreye alma, operatör eğitimi, dokümantasyon ve ilk yedek parça gereksinimlerini içerir.
Miktar ve varış noktası sağlayın. Fiyat, para birimi, teslimat esası, paketleme, üretim programı ve tırnak içinde herhangi bir dışlanan yük veya ithalat ücretlerini onaylayın.
Sipariş vermeden önce temsili malzeme denetimini, ölçüm kriterlerini ve sağlanan konfigürasyonu kabul edin. Teklif ile garanti şartlarını, kurulum sorumluluklarını ve yedek parça desteğini onaylayın.
KARŞI MAKİNE FORMATLARI
MALZEME. Bitmiş malzeme rulolarınız.
Sürekli malzeme şerit yapımını, gelen ruloyu, kesikli modeli ve bitmiş-rulo gereksinimlerini paylaşın. Elinizdeki bilgileri de ekleyin.