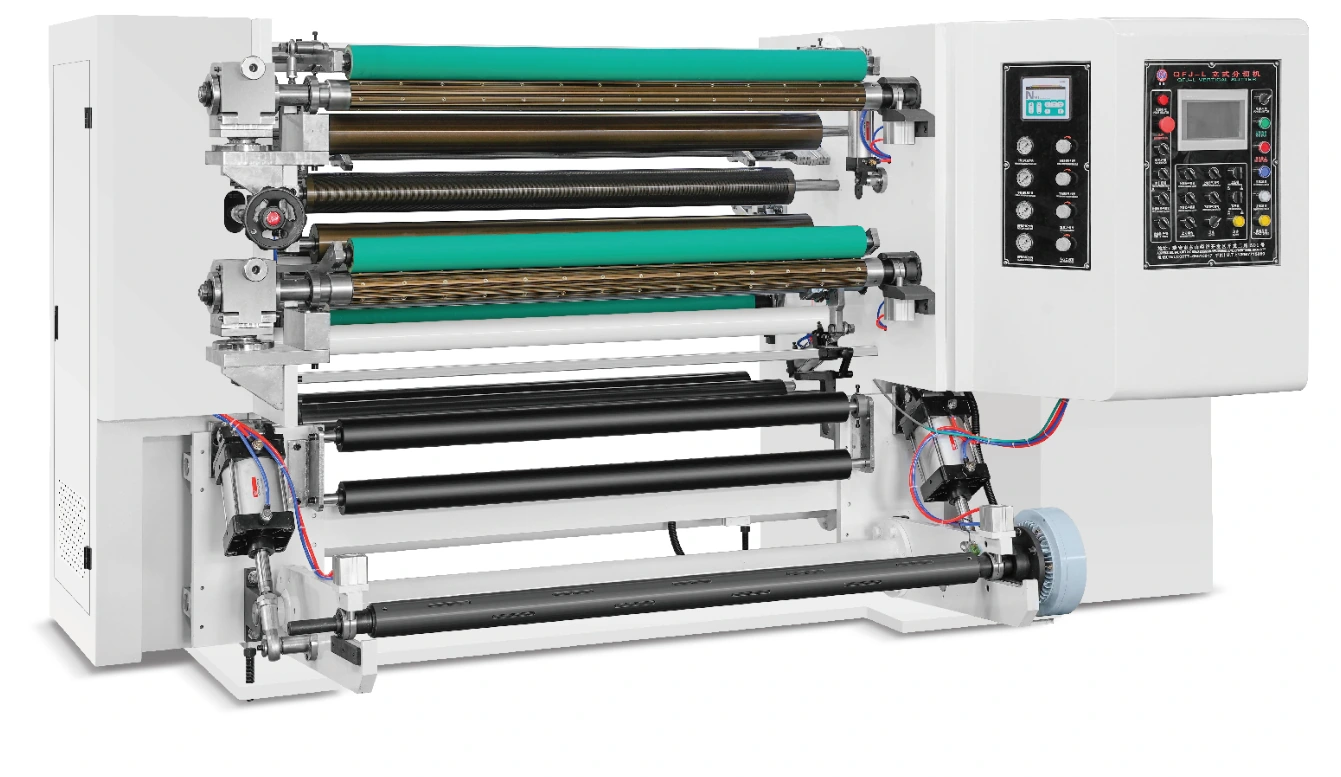
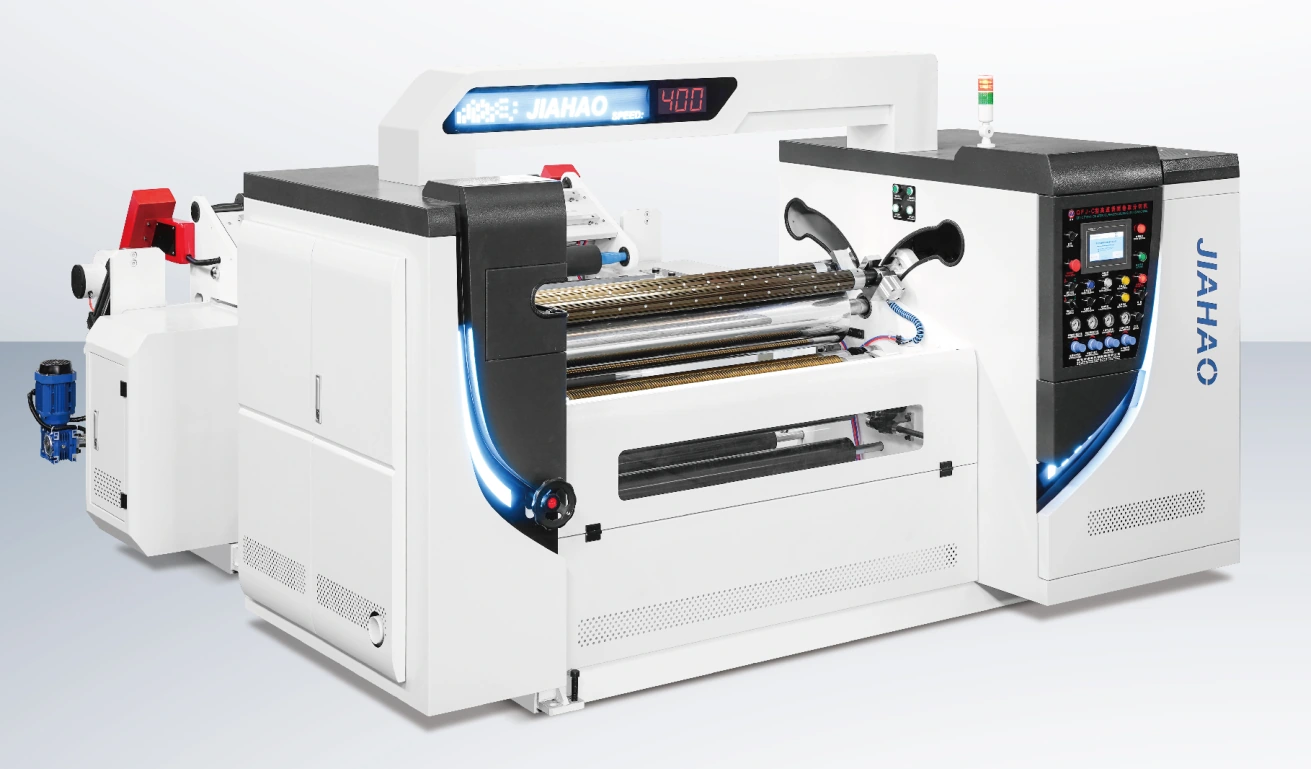
Dikey Bağlantılı Yapım
Entegre dikey format, yatay bir kesici rewinder'dan farklı bir düzenleme sağlar. Yüksekliği, servis erişimi ve makine tasarımında sürekli malzeme bant-mesafe pozisyonlarını gözden geçirin.

ÇİFTLEŞTİRME VE YENİDEN KURMAK QFJ-B500
Film, kompozit sürekli malzeme şeritleri, alüminyum folio ve kağıt için dikey bir diferansiyel-şaft konfigürasyonunu keşfedin. B500, 700 mm girişli bir rulo çapı ve 400 mm bitmiş-rulo çapı, sarma ekseni için ayrı servo kontrolü listeler.
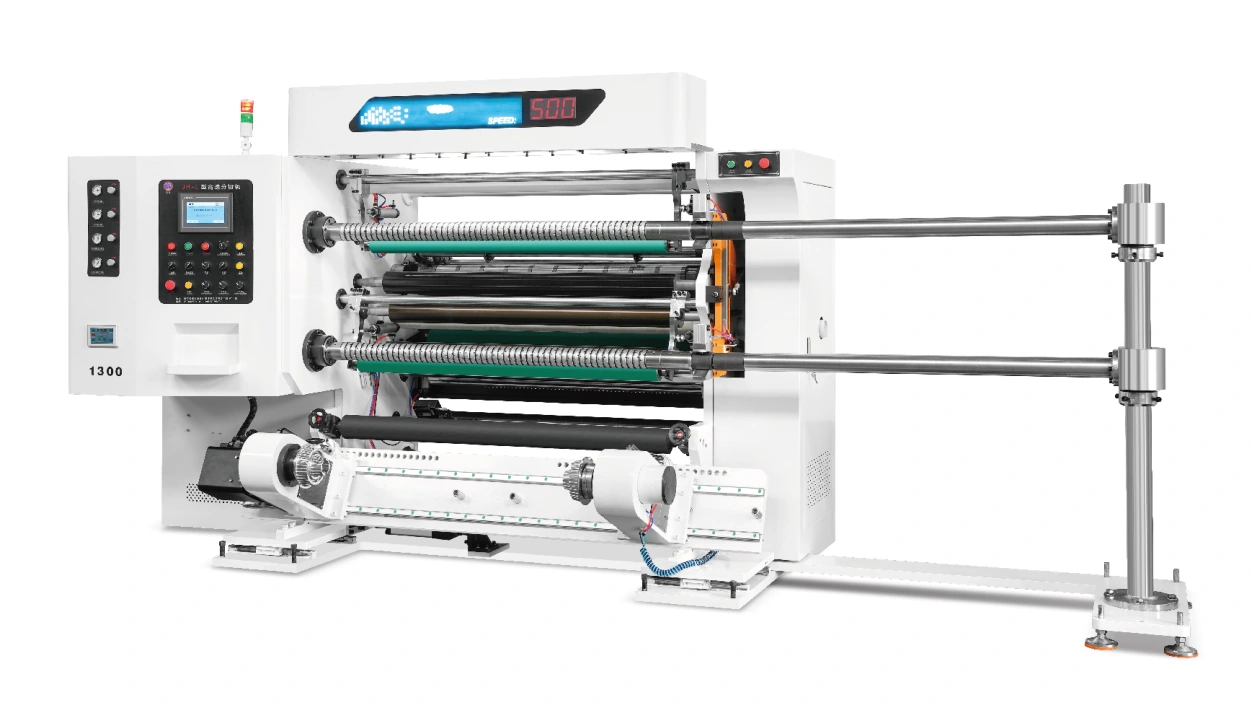
Listelenen yapılandırma değerleri. Üretim hızı ve pratik kesici desen malzemeye ve kabul edilen makine ayarlarına bağlıdır.
B500'ü düşünün, burada sürekli malzeme şeridi ve gerekli bitmiş rulolar daha küçük çaplı boyut sınırları ile dikey bir düzene uygundur. Tek başına makine görüntüsünden kurulum ihtiyaçlarını değerlendirmek yerine, operatörlerinizin günlük çalışma akışıyla tel, çekirdek yükleme ve bitmiş-rulo çıkarma erişimini karşılaştırın.
İnşaat ve Kontrol
Entegre dikey format, yatay bir kesici rewinder'dan farklı bir düzenleme sağlar. Yüksekliği, servis erişimi ve makine tasarımında sürekli malzeme bant-mesafe pozisyonlarını gözden geçirin.
Her bir sarma ekseni ayrı servo kontrolüne sahiptir. Diferansiyel-şaft işleyişini bant sayısı, çekirdek durumu ve aşağı yönde kullanım için gerekli olan rulo sertliği etrafında gözden geçirin.
Konfigurasyon dört servo motor kontrol seti listeler. Seçili çalışma genişliği, spesifikasyon tablosunda gösterilmiş sürücü girişlerini belirler.
Listelenen 400 mm tamamlanmış çap, B500'ü A500'ün 600 mm konfigürasyonundan ayırır. İstenilen rulo uzunluğu ve malzeme kalınlığının istenen çapa uygun olduğunu doğrulayın.
MALZEME VE BİTMİŞ RULO
PVC, BOPP, CPP ve polietilen tereftalat (PET) için kalınlık, kaplama ve yüzey hassasiyetini belirtin. Çevirme sırasındaki herhangi bir uzatma, bloklama veya kıvrılma eğilimini de ekleyin.
Tabaka yapısını, yapıştırıcı veya serbest bırakma yüzeyini ve gerekli sarma yönünü tanımlayın. Tamamen sürekli malzeme şeridi için temas ve gerilim koşullarını doğrulayın.
Sıralama, kalınlık veya gramaj, kenar koşulu ve bitmiş çekirdek boyutlarını gözden geçirin. Önerilen kesme yöntemi belirli kağıt veya alüminyum folioyu ele almalıdır.
GENİŞLİK VE TAHRİK SEÇENEKLERİ
| Parametre | 1300 yapılandırması | 1800 yapılandırması |
|---|---|---|
| Açma Genişliği | 1,300 mm | 1,800 mm |
| Belirtilen Dilme Hızı | 500 m/min | 500 m/min |
| Minimum Dilim Genişliği | 20 mm | 20 mm |
| Ana Rulo Çapı | 700 mm | 700 mm |
| Bitmiş Rulo Çapı | 400 mm | 400 mm |
| Ana Servo Gücü | 3 kW | 4.5 kW |
| Sarma Servo Gücü | 2 × 3 kW | 2 × 3 kW |
| Açma Servo Gücü | 4.5 kW | 5.5 kW |
Sürücü güçleri, toplam kurulu elektrik yükü değil, bireysel motor girdileridir. Voltaj, frekans, hizmetler, ağırlık ve önerilen kaynakla çekirdek arayüzleri doğrulayın. Gereken malzeme kalınlığı ve üretim toleransları uygulamaya özeldir.
KURULMA, FİYATLAMA VE KABUL
Önerilen yükleme düzenine göre genişlik, çap, çekirdek ve ağırlığı eşleştir. Kurulan makinenin etrafındaki erişimi planla.
Gerçek substrat için sürekli malzeme şeridi yolunu ve bıçak konumlarını doğrulayın. Güvenli bağlantı ve ayar için erişimi kontrol et.
Diferansiyel aksamları ve çekirdekleri, kesikli şeritler için hazır hale getirin. Malzeme deneyi sırasında bobin sabitliği ve şerit davranışı gözden geçirilir.
Bittiğinde genişliğini, kenarlarını ve rulo oluşumunu kontrol et. Gereken roll boyutları için kaldırma ve değiştirme prosedürlerini tanımlayın.
Yerleşim planını, hizmet boşluğunu, rulo-işletme rotasını ve hizmetleri kurulumdan önce gözden geçirin. Öneri ile birlikte kurulum ve operatör eğitimi gereksinimlerini kabul edin. Makine tanımlamasını, şaft arayüzlerini ve bıçak boyutlarını bakım ve yedek parça sorguları için hazır tutun.
Dikey ve yatay diferansiyel-şaft düzenlemeleri arasında karar verirken B500 ile A500'ü karşılaştırın. A500 daha büyük ana ve bitmiş çapları listeler. B200 manyetik-toz bobin-gerginlik kontrolü kullanan ayrı bir 200 m / min dikey konfigürasyondur; aynı kontrol sistemi daha yavaş işleyen olarak kabul edilmemelidir.
KONUŞMADAN ÖNCE
Son kurulum düzeni gereklidir. Makine ayak izi, bakım boşluğu, yükleme erişimi ve roll-çekme rotası, gerekli alana katkıda bulunur.
Bu sayfa 400 mm bitmiş-rulo konfigürasyonunu açıklar. Aynı kapasiteyi varsayarak uygun bir yapıyı gözden geçirmek yerine daha büyük çaplı bir gereksinim sunun.
Özellikler genişlik ve sürümden farklı olabilir. Önerilen bir makineyi karşılaştırdığınızda, eksiksiz eşleşen spesifikasyonu, çizim ve ekipman fiyatını kullanın.
Bu, bu yapılandırma için listelenen minimum boşluk genişliğidir. İşlevsel bir beceri olarak ele almadan önce malzemeyi, kesme düzenini ve pratik yol örneğini doğrulayın.
MALZEME VE ÜRETİM GEREKSİNİMLERİ
Son makine yapılandırmasını tanımlamadan önce malzeme gereksinimlerini ve sarma biçimlerini karşılaştırın.
QUOTATION & ÇÖZÜM SCOPE
Malzemeniz, çalışma genişliğiniz ve bitmiş-roller hedeflerinize karşı QFJ-B500 ekipman fiyat teklifi isteyin. Önerilen tedarikte seçilen versiyonu, kesme ve sarma düzenini, yükleme ekipmanını ve kontrolleri tanımlayın.
Standart ekipman ve isteğe bağlı öğelerin ayrı olarak listelenmesini isteyin. Tartışmada devreye alma, operatör eğitimi, dokümantasyon ve ilk yedek parça gereksinimlerini içerir.
Miktar ve varış noktası sağlayın. Fiyat, para birimi, teslimat esası, paketleme, üretim programı ve tırnak içinde herhangi bir dışlanan yük veya ithalat ücretlerini onaylayın.
Sipariş vermeden önce temsili malzeme denetimini, ölçüm kriterlerini ve sağlanan konfigürasyonu kabul edin. Teklif ile garanti şartlarını, kurulum sorumluluklarını ve yedek parça desteğini onaylayın.
KARŞI MAKİNE FORMATLARI
MALZEME. Bitmiş malzeme rulolarınız.
Sürekli malzeme şerit yapımını, gelen ruloyu, kesikli modeli ve bitmiş-rulo gereksinimlerini paylaşın. Elinizdeki bilgileri de ekleyin.