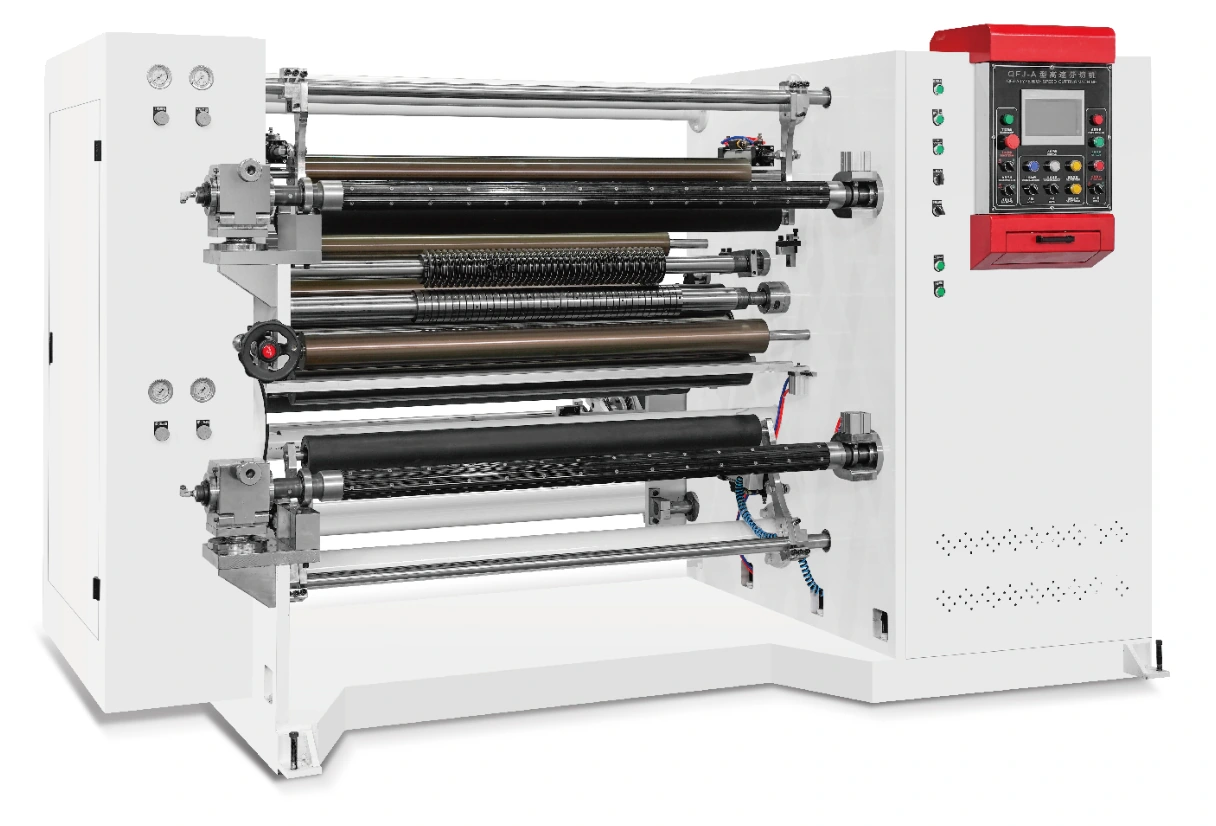
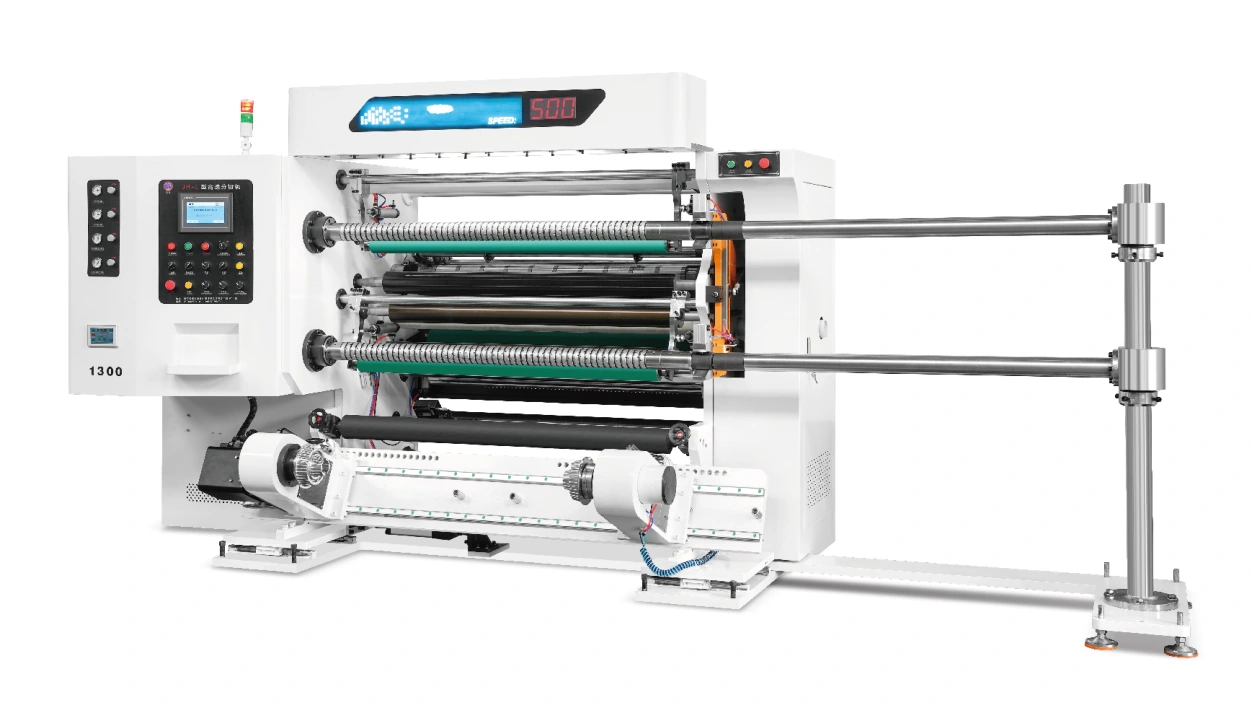
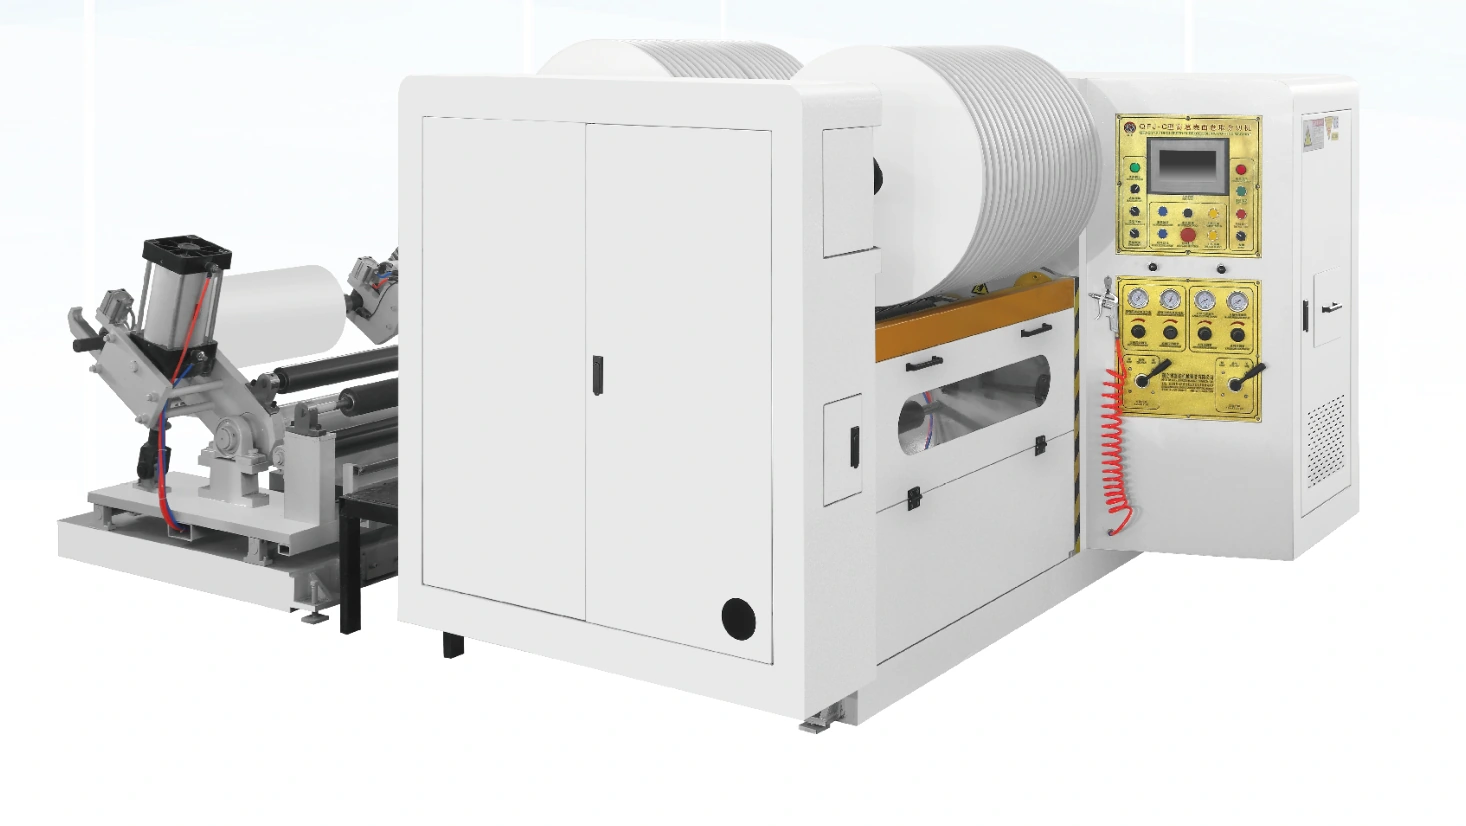
Dikey düzenleme entegresi
Dikey düzenleme, sürekli malzeme bantları işleme aşamalarını bir bağlantılı yapıya getirir. Kurulum çizimi üzerinde genel yükseklik, mendil erişimi ve bakım boşluğunu gözden geçirin.

ÇİFTLEŞTİRME VE YENİDEN KURMAK QFJ-B200
Daha küçük bitmiş rulolar için entegre dikey kesici geri döndürücünü inceleyin. B200, ayrı manyetik-toz gerginlik kontrolü ile hava-şaft geri sarma kullanır ve 200 m / min hız, 700 mm giren rulo çapı ve 400 mm bitmiş-rulo çapı listeler.
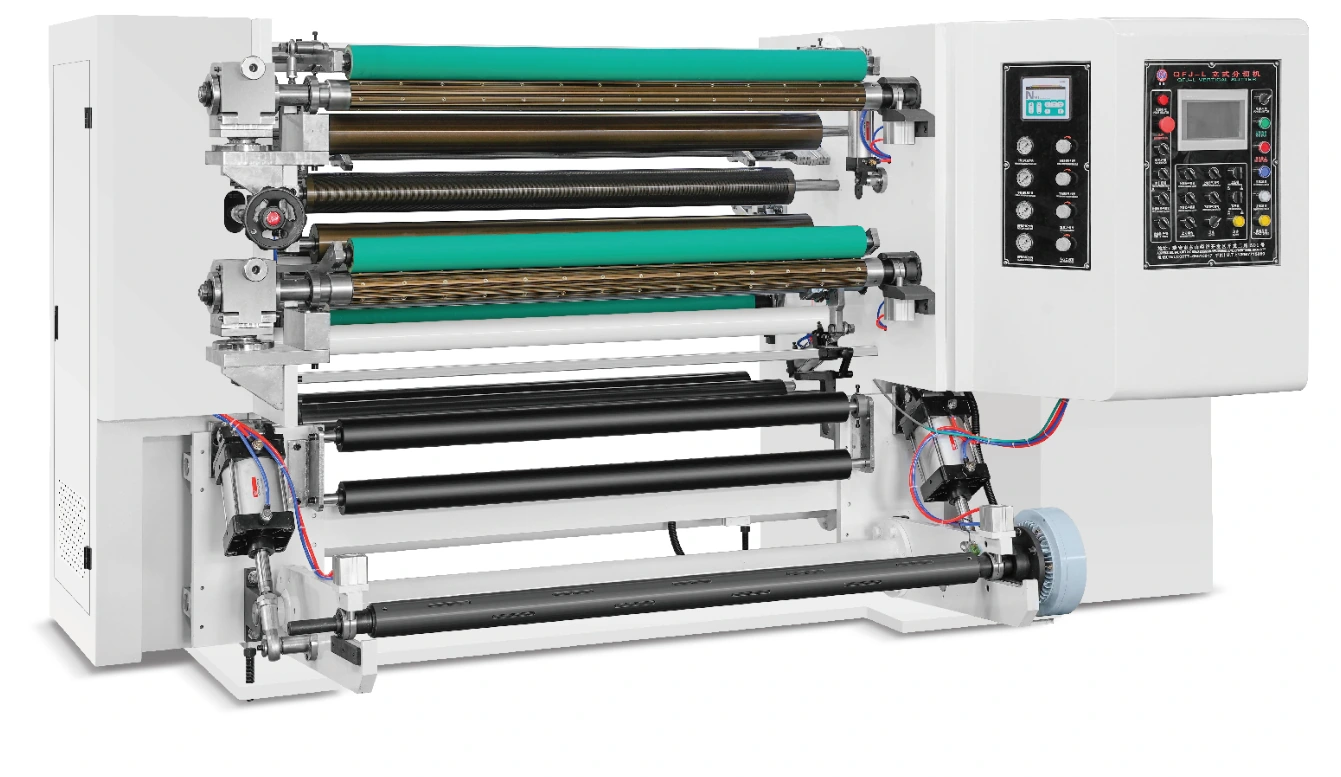
Listelenen yapılandırma değerleri. Üretim hızı ve pratik kesici desen malzemeye ve kabul edilen makine ayarlarına bağlıdır.
B200'ü, gerekli gelen ve bitmiş ruloların manyetik-toz bobin-gerginlik kontrolü ile dikey bir formata uygun olduğu yerde düşünün. Operatör erişimi, bobinleme, çekirdek hazırlığı ve üretim rutinine karşı rulo işlemelerini karşılaştır. Belirlenen rulo uzunluğunun gerçek malzeme kalınlığı için tamamlanmış çapa uygun olduğunu doğrulayın.
İnşaat ve Kontrol
Dikey düzenleme, sürekli malzeme bantları işleme aşamalarını bir bağlantılı yapıya getirir. Kurulum çizimi üzerinde genel yükseklik, mendil erişimi ve bakım boşluğunu gözden geçirin.
Geri dönen akımlar çekirdeklerin içinde genişler. Tutuş ve işleme gereksinimlerini değerlendirirken çekirdek boyutları ve malzeme, rulo kütlesi ve şaft arayüzleri sağlayın.
Her bir sarma ekseni manyetik-toz gerginlik kontrolünü kullanır. İşleme alanı ve çapı boyunca gerekli rulo sağlamlığını ve malzeme hassasiyetini değerlendirin.
Konfigurasyon 700 mm giriş çapı ve 400 mm bitmiş çap listeler. Bu boyut sınırlarına ek olarak, rulo ağırlığı ve çıkarma düzenlemelerini doğrulayın.
MALZEME VE BİTMİŞ RULO
PVC, BOPP, CPP ve polietilen tereftalat (PET) için kalınlık, uzatma, kaplama ve yüzey hassasiyetini tanımlayın. Kesme ve döndürme yapısını değerlendirmek için istenilen kesici modeli kullanın.
Sıradaki işlem tarafından gerekli olan derece veya tam katman yapısı ve kaliteyi belirtin. Sürekli malzeme şerit yolu ve temas yüzeyleri gerçek materyale uygun olmalıdır.
Folyo derecesi, kalınlığı, sıcaklığı ve kabul edilebilir kenar koşulunu içermelidir. Genel bir konfigürasyonun elektronik veya pil gereksinimlerini karşıladığını varsayarak işleme ve kesme incelemesi.
GENİŞLİK VE TAHRİK SEÇENEKLERİ
| Parametre | 1300 yapılandırması | 1800 yapılandırması |
|---|---|---|
| Açma Genişliği | 1,300 mm | 1,800 mm |
| Belirtilen Dilme Hızı | 200 m/min | 200 m/min |
| Minimum Dilim Genişliği | 20 mm | 20 mm |
| Ana Rulo Çapı | 700 mm | 700 mm |
| Bitmiş Rulo Çapı | 400 mm | 400 mm |
| Ana motor gücü | 5.5 kW | 7.5 kW |
Sürücü güçleri, toplam kurulu elektrik yükü değil, bireysel motor girdileridir. Voltaj, frekans, hizmetler, ağırlık ve önerilen kaynakla çekirdek arayüzleri doğrulayın. Gereken malzeme kalınlığı ve üretim toleransları uygulamaya özeldir.
KURULMA, FİYATLAMA VE KABUL
Giriş genişliği, çapı, kütlesi ve çekirdeği kayıt edin. Ayrıca bitmiş genişlikler, çekirdekler ve hedef çapları.
Dikey teğet rotasını, bıçak ayarlama konumlarını ve operatör erişimini kurulumu kabul etmeden önce kontrol edin.
Manyetik toz gerginlik ayarlarını ve hava akımı çekirdeğini inceleyin. Reprezentatif malzeme kullanarak şerit davranışı ve eğim sertliğini karşılaştırın.
Boyutları, kenar kalitesini ve aşağı yönlü bobin davranışını kontrol et. Seçilmiş sürüm için tamamlanmış-rulo kaldırma ve bakım gereksinimlerini kabul edin.
Yerleşim planını, hizmet boşluğunu, rulo-işletme rotasını ve hizmetleri kurulumdan önce gözden geçirin. Öneri ile birlikte kurulum ve operatör eğitimi gereksinimlerini kabul edin. Makine tanımlamasını, şaft arayüzlerini ve bıçak boyutlarını bakım ve yedek parça sorguları için hazır tutun.
A200 1.000 mm ana çapı ve 600 mm bitmiş çapıyla yatay bir alternatif sağlar. B500 de dikey bir tasarıma sahiptir, ancak diferansiyel geri sarım mili ve ayrı servo kontrolünü 500 m / min'de kullanır. Aralarından birini seçmeden önce, sarma yapımını ve rol boyutlarını göreve uygun hale getirin.
KONUŞMADAN ÖNCE
Farklı sarma ve kontrol konfigürasyonlarını tanımlamaktadırlar. B200 manyetik-toz gerginlik kontrolü ile hava şaftları kullanır; B500 bir diferansiyel-şaft, servo-kontrollü düzenleme kullanır.
Yükleme erişimi, bobin pozisyonları, servis boşluğu ve rulo çıkarma da dahil olmak üzere tam düzeni kullanın. Makine bedeni tek başına gerekli alanı tanımlamaz.
Bu sayfadaki konfigürasyon 400 mm listeler. Uygun bir yapılandırma gözden geçirilebilmesi için herhangi bir büyük bitmiş-rulo gereksinimini sunun.
Malzeme özelliklerini, kesikli desenleri, çekirdek boyutlarını, hedef roll formatını ve bir sonraki üretim aşamasında önemli olan kusurları veya kalite kriterlerini sağlayın.
QUOTATION & ÇÖZÜM SCOPE
Madde, çalışma genişliği ve bitmiş-roller hedeflerine karşı QFJ-B200 ekipman fiyat teklifi isteyin. Önerilen tedarikte seçilen versiyonu, kesme ve sarma düzenini, yükleme ekipmanını ve kontrolleri tanımlayın.
Standart ekipman ve isteğe bağlı öğelerin ayrı olarak listelenmesini isteyin. Tartışmada devreye alma, operatör eğitimi, dokümantasyon ve ilk yedek parça gereksinimlerini içerir.
Miktar ve varış noktası sağlayın. Fiyat, para birimi, teslimat esası, paketleme, üretim programı ve tırnak içinde herhangi bir dışlanan yük veya ithalat ücretlerini onaylayın.
Sipariş vermeden önce temsili malzeme denetimini, ölçüm kriterlerini ve sağlanan konfigürasyonu kabul edin. Teklif ile garanti şartlarını, kurulum sorumluluklarını ve yedek parça desteğini onaylayın.
KARŞI MAKİNE FORMATLARI
MALZEME. Bitmiş malzeme rulolarınız.
Sürekli malzeme şerit yapımını, gelen ruloyu, kesikli modeli ve bitmiş-rulo gereksinimlerini paylaşın. Elinizdeki bilgileri de ekleyin.