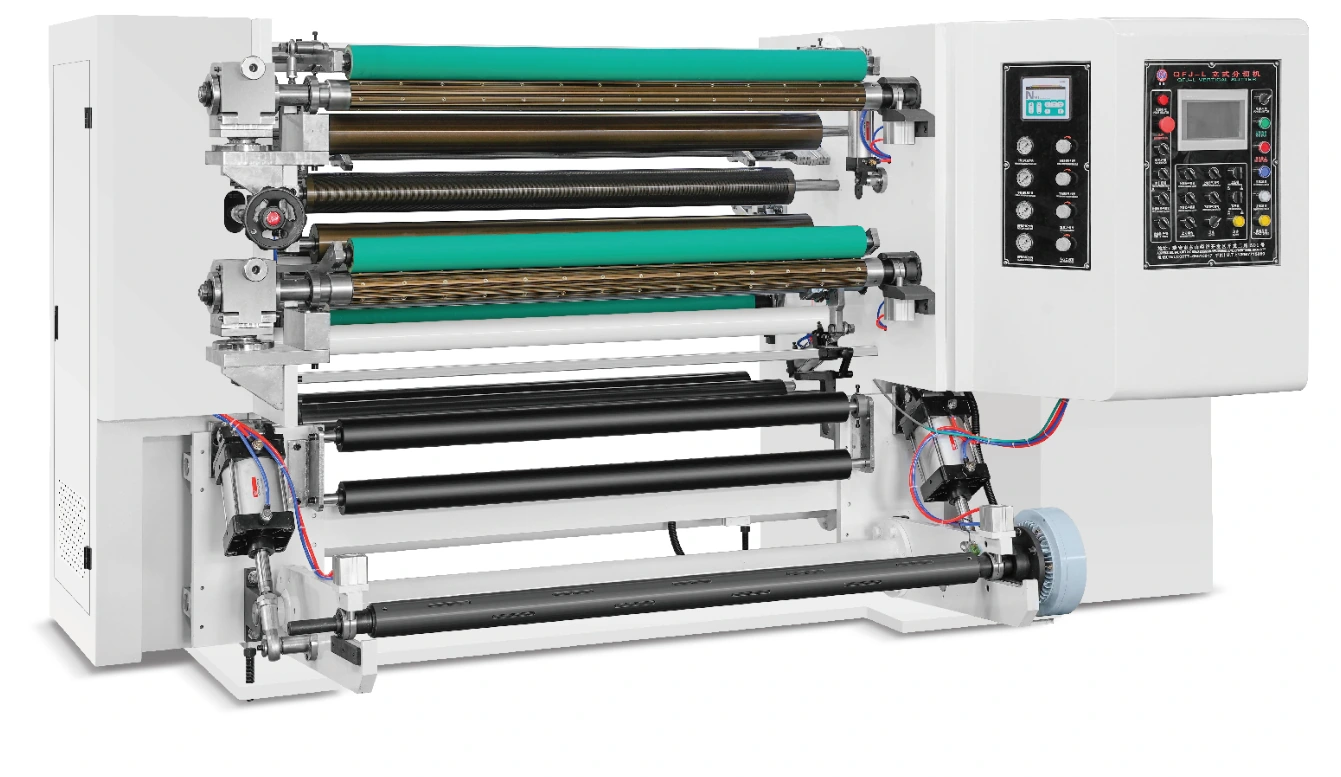
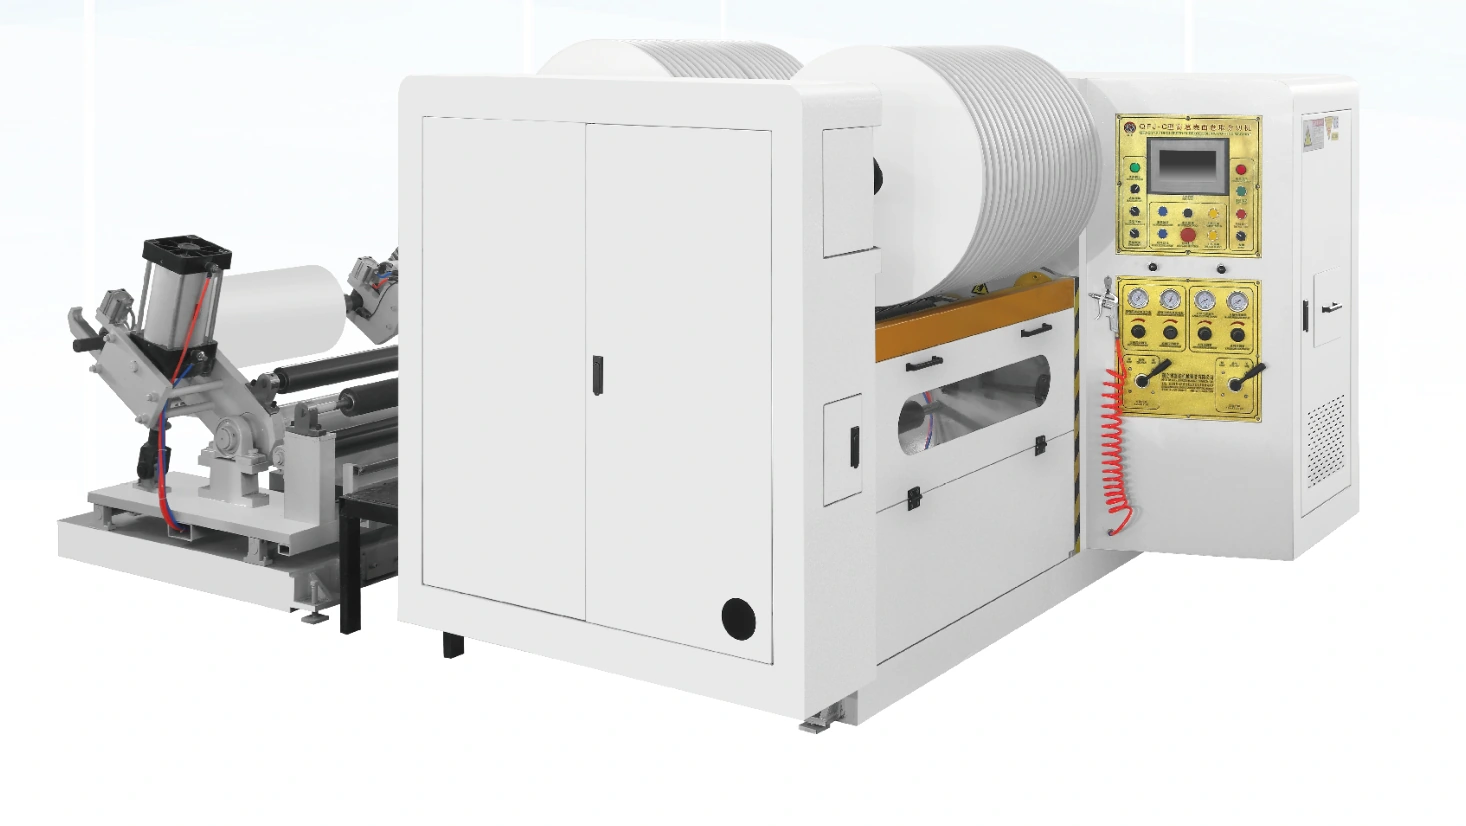
Havalı geri sarım milleri
Hava akımları geri sarma sırasında çekirdekleri tutar. Çekirdek iç çapı, çekirdek durumu, şaft yükleme ve planlanan bitmiş-rulo kütlesi gözden geçirilecek arayüzleri belirler.

ÇİFTLEŞTİRME VE YENİDEN KURMAK QFJ-A200
Her bir bobin ekseni için hava-eksen geri sarma ve ayrı manyetik-toz gerginlik kontrolü kullanan entegre yatay konfigürasyonu karşılaştırın. A200, 1.000 mm girişli bir rulo çapı ve 600 mm bitmiş-rulo çapıyla 200 m / min kesme hızı listeler.
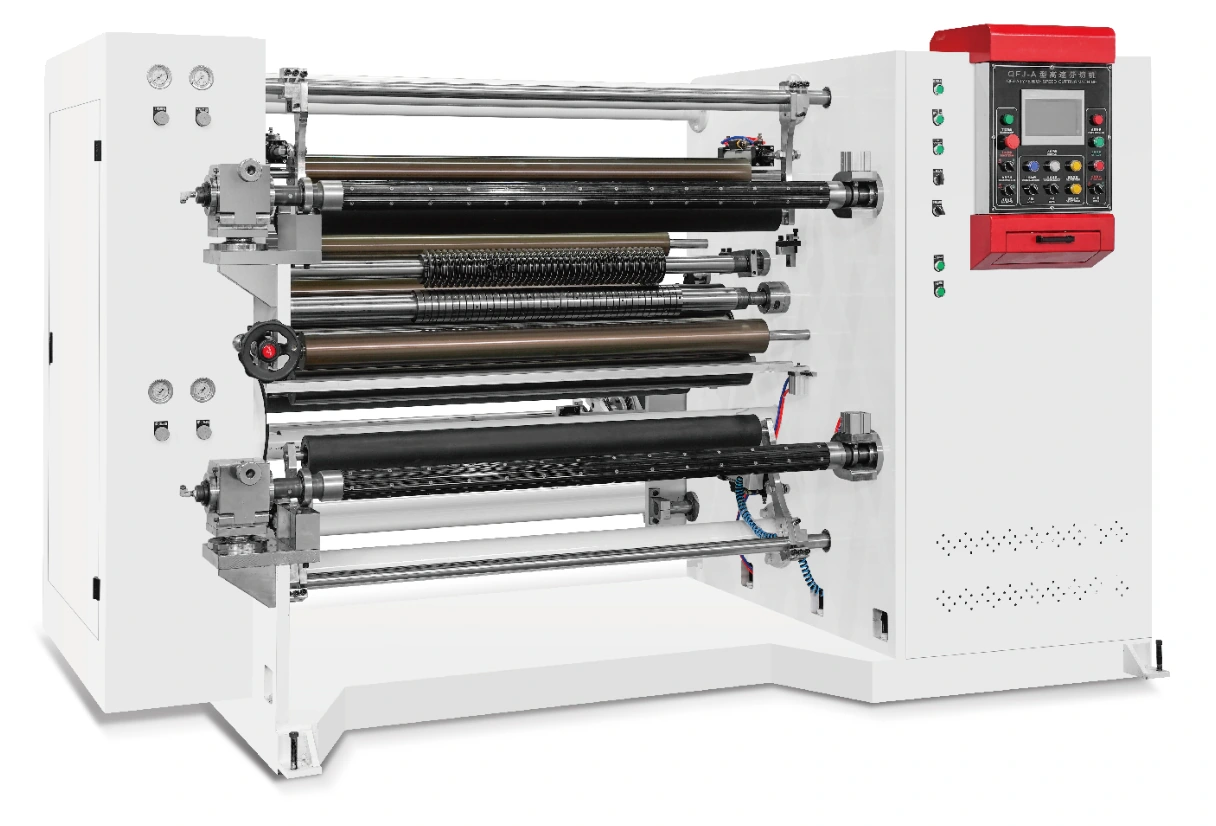
Listelenen yapılandırma değerleri. Üretim hızı ve pratik kesici desen malzemeye ve kabul edilen makine ayarlarına bağlıdır.
Gelen rulo, bitmiş format ve hedef üretim koşulları 200 m / min konfigürasyonuna uygun olduğunda A200 ile başlayın. Yatay sürekli malzeme şeridi yolu boyunca gerekli gerginlik davranışını ve dönme sağlamlığını değerlendirin. Bu modeli seçmek, tek fark olarak daha düşük bir başlık hızını ele almak yerine gerçek dönüştürme görevine dayanmalıdır.
İnşaat ve Kontrol
Hava akımları geri sarma sırasında çekirdekleri tutar. Çekirdek iç çapı, çekirdek durumu, şaft yükleme ve planlanan bitmiş-rulo kütlesi gözden geçirilecek arayüzleri belirler.
Her bir sarma ekseni ayrı manyetik-toz gerginlik kontrolüne sahiptir. Gerçek malzeme ve rulo yapım için kontrol aralığını ve bobinleme gereksinimlerini doğrulayın, başka bir modelinin servo düzenini varsayarak değil.
Entegre yapı yatay bir dönüşüm yolu sağlar. Tekerleme pozisyonlarını, bıçak erişimini, zemin alanı ve yükleme ve çıkarma için kullanılan rotayı gözden geçirin.
1.300 ve 1.800 mm konfigürasyonları listelenen rulo çaplarını ve minimum açık genişliğini paylaşırlar. Daha geniş versiyon farklı bir ana motor değerine sahiptir, bu da elektrik incelemesine dahil edilmeli.
MALZEME VE BİTMİŞ RULO
Sıra, gramaj, kesikli desen ve aşağı yönlü kullanımı belirt. Kabul kontrolleri arasında toz, kaplı yüzey işaretleme veya bobin sertliği dahil edin.
PVC, BOPP, CPP, polietilen tereftalat (PET) ve kompozit sürekli malzeme şeritleri kalınlık, katman yapısı ve uzatma ile gözden geçirilmelidir. Teması ve gerginlik düzenlemesinin bitmiş ruloya uygun olup olmadığını belirleyin.
Sıra, sıcaklık ve kalınlığı, izin verilen kenar hatalarıyla birlikte sağlayın. Genel bir malzeme listesine dayanmak yerine bıçak kurulumu ve foil için test koşulları üzerinde anlaşınız.
GENİŞLİK VE TAHRİK SEÇENEKLERİ
| Parametre | 1300 yapılandırması | 1800 yapılandırması |
|---|---|---|
| Açma Genişliği | 1,300 mm | 1,800 mm |
| Belirtilen Dilme Hızı | 200 m/min | 200 m/min |
| Minimum Dilim Genişliği | 20 mm | 20 mm |
| Ana Rulo Çapı | 1,000 mm | 1,000 mm |
| Bitmiş Rulo Çapı | 600 mm | 600 mm |
| Ana motor gücü | 5.5 kW | 7.5 kW |
Sürücü güçleri, toplam kurulu elektrik yükü değil, bireysel motor girdileridir. Voltaj, frekans, hizmetler, ağırlık ve önerilen kaynakla çekirdek arayüzleri doğrulayın. Gereken malzeme kalınlığı ve üretim toleransları uygulamaya özeldir.
KURULMA, FİYATLAMA VE KABUL
Ana genişlik, çap, kütle ve çekirdeği verin, sonra her bitmiş genişlik, çekirdek ve çapı belirtin.
Tekerlek düzeni, sürekli malzeme şeridi rehberliği ve manyetik toz gerginlik gereksinimlerini materyal ve bant modeli ile gözden geçirin.
Kenar kalitesi ve çapı büyüdükçe sarma sağlamlığını değerlendir. Deneme sonucunun anlaşmalı arz ile karşılaştırılması için çalışma koşullarını kaydedin.
Güvenli bağlantı, rulo çıkarma ve parçalara erişimi gözden geçirin. Şaft ve bıçak arayüz bilgilerini değiştirme sorguları için hazır tutun.
Yerleşim planını, hizmet boşluğunu, rulo-işletme rotasını ve hizmetleri kurulumdan önce gözden geçirin. Öneri ile birlikte kurulum ve operatör eğitimi gereksinimlerini kabul edin. Makine tanımlamasını, şaft arayüzlerini ve bıçak boyutlarını bakım ve yedek parça sorguları için hazır tutun.
Yatay ve dikey yerleşim ile rulo kapasitesi açısından A200 ile B200 modellerini karşılaştırın. B200 için belirtilen giriş rulosu çapı 700 mm, bitmiş rulo çapı ise 400 mm değerindedir. Diferansiyel miller ve servo kontrollü sarım gerektiğinde A500 modelini değerlendirin. Bunlar yalnızca farklı hız ayarları değil, farklı yapılardır.
KONUŞMADAN ÖNCE
Bu konfigürasyondaki sarma ekseni ayrı manyetik-toz gerginlik kontrolünü kullanır. Önerilen spesifikasyonda tüm sürüş ve kontrol alanını doğrulayın.
Bu hız listesi. Madde davranışı, kesikli desen, roll koşulu ve bitmiş-roll gereksinimleri pratik işletim alanı belirler.
Güç kaynağı voltajını ve frekansını, toplam bağlanmış yükü ve kontrol ve yardımcı ekipmanı doğrulayın. Tablo sadece ana motor girişini listeler.
Sorunuzda gerçek sürekli malzeme şeridi genişliğini ve kesilme gereksinimlerini de ekleyin. Her türlü alternatif genişlik ve onunla ilişkili sürüş, yükleme ve sarma koşulları için eşleşen bir öneri gerekir.
QUOTATION & ÇÖZÜM SCOPE
Malzemeniz, çalışma genişliğiniz ve bitmiş-rulo hedeflerinize karşı QFJ-A200 ekipman fiyat teklifi isteyin. Önerilen tedarikte seçilen versiyonu, kesme ve sarma düzenini, yükleme ekipmanını ve kontrolleri tanımlayın.
Standart ekipman ve isteğe bağlı öğelerin ayrı olarak listelenmesini isteyin. Tartışmada devreye alma, operatör eğitimi, dokümantasyon ve ilk yedek parça gereksinimlerini içerir.
Miktar ve varış noktası sağlayın. Fiyat, para birimi, teslimat esası, paketleme, üretim programı ve tırnak içinde herhangi bir dışlanan yük veya ithalat ücretlerini onaylayın.
Sipariş vermeden önce temsili malzeme denetimini, ölçüm kriterlerini ve sağlanan konfigürasyonu kabul edin. Teklif ile garanti şartlarını, kurulum sorumluluklarını ve yedek parça desteğini onaylayın.
KARŞI MAKİNE FORMATLARI
MALZEME. Bitmiş malzeme rulolarınız.
Sürekli malzeme şerit yapımını, gelen ruloyu, kesikli modeli ve bitmiş-rulo gereksinimlerini paylaşın. Elinizdeki bilgileri de ekleyin.