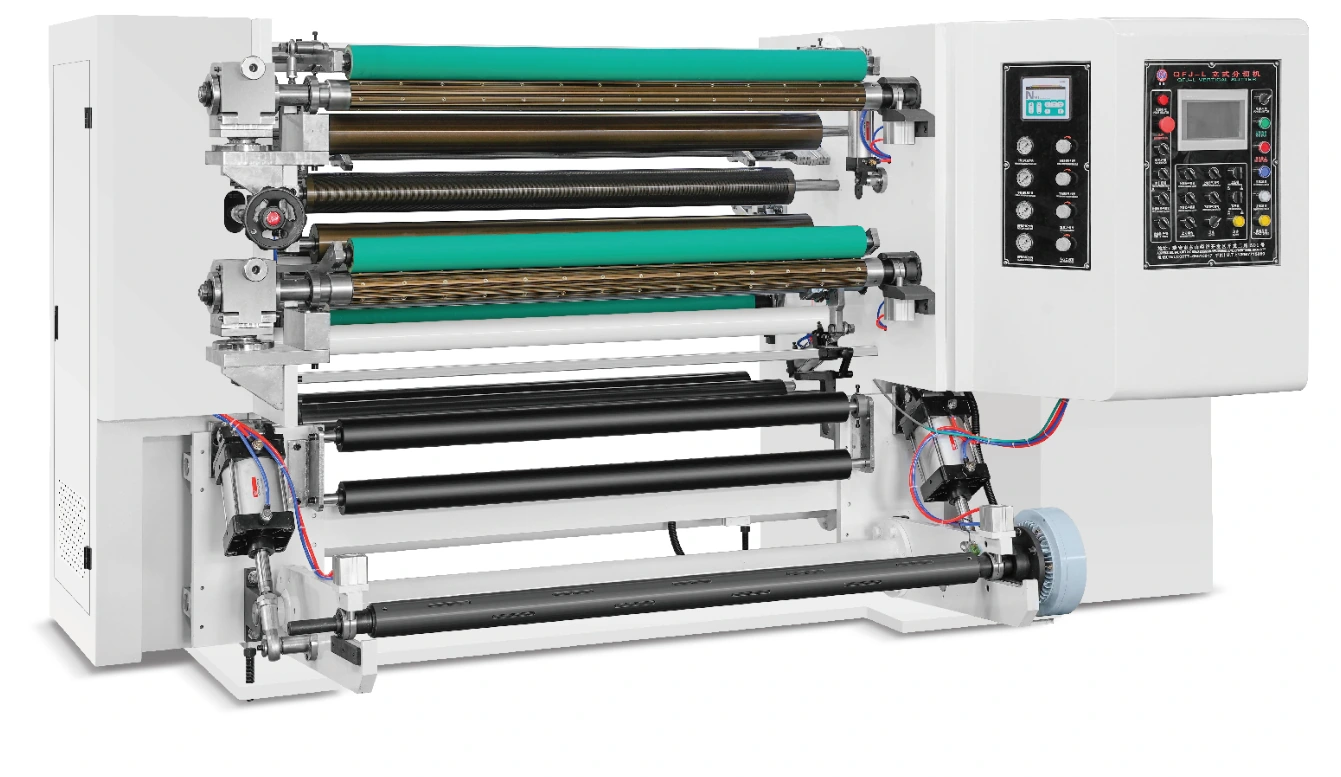
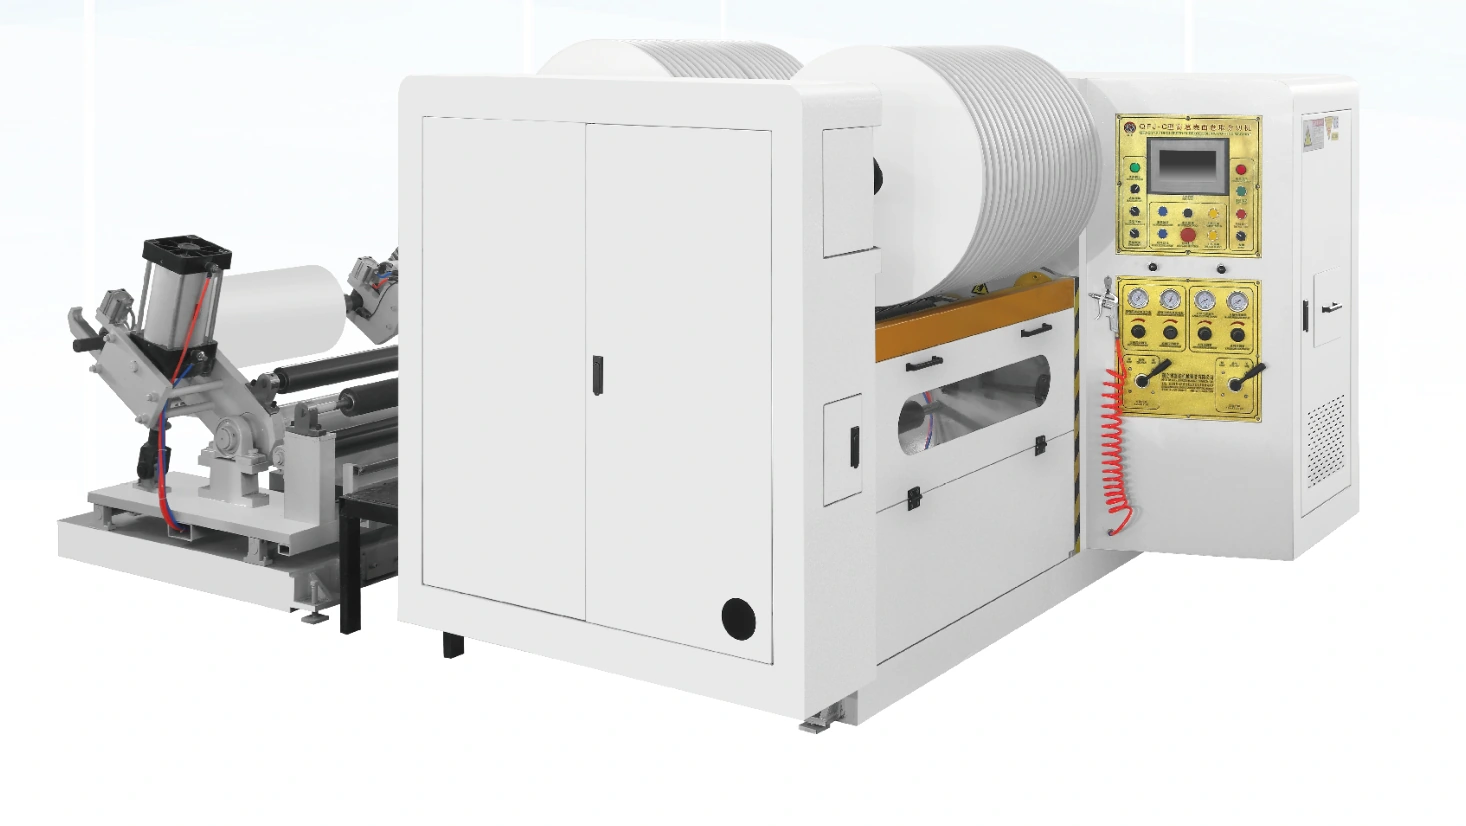
Ejes neumáticos de rebobinado
Los ejes de aire agarran los núcleos durante el rebobinado. El diámetro interior del núcleo, el estado del núcleo, la carga del eje y la masa del rollo terminado planificado determinan las interfaces a revisar.

Corte y rebobinado · QFJ-A200
Compare una configuración horizontal integrada utilizando el rebobinado del eje de aire y el control de tensión de polvo magnético separado para cada eje de bobinado. La A200 ofrece una velocidad de corte de 200 m/min con un diámetro de rollo de entrada de 1.000 mm y un diámetro de rollo acabado de 600 mm.
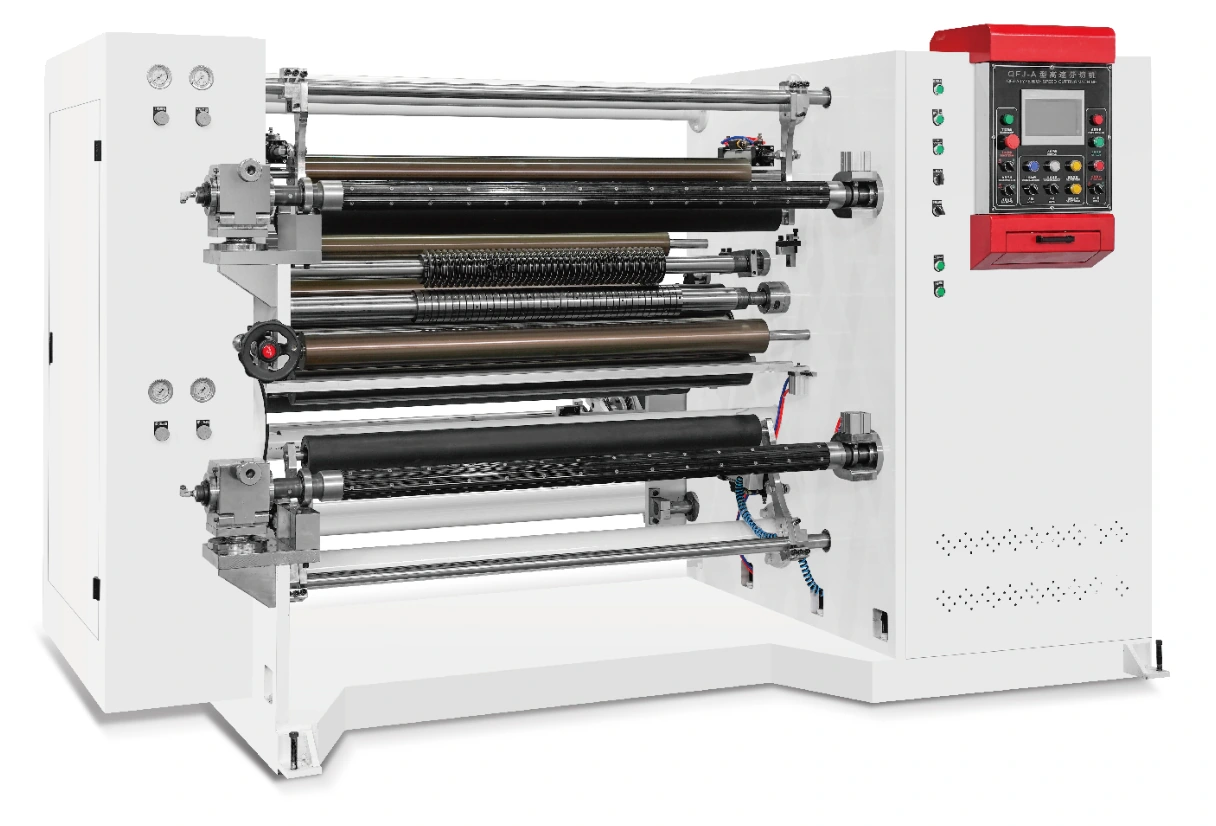
Valores de configuración listados. La velocidad de producción y el patrón de hendidura práctico dependen del material y de la configuración acordada de la máquina.
Comience con A200 cuando el rollo entrante, el formato acabado y las condiciones de producción deseadas se ajusten a la configuración de 200 m/min. Evaluar el comportamiento de tensión requerido y la firmeza del rodillo a lo largo de la trayectoria horizontal continua de la tira de material. La selección de este modelo debe basarse en la tarea de conversión real, en lugar de tratar una velocidad de título más baja como la única diferencia.
CONSTRUCCIÓN & CONTROL
Los ejes de aire agarran los núcleos durante el rebobinado. El diámetro interior del núcleo, el estado del núcleo, la carga del eje y la masa del rollo terminado planificado determinan las interfaces a revisar.
Cada eje de bobinado tiene control de tensión de polvo magnético separado. Confirme el rango de control y los requisitos de bobinado para el material real y la construcción del rodillo en lugar de asumir la disposición del servo de otro modelo.
La construcción integrada proporciona una trayectoria de conversión horizontal. Revise las posiciones de roscado, el acceso a la cuchilla, el espacio del piso y la ruta utilizada para cargar y quitar los rollos.
Las configuraciones de 1.300 y 1.800 mm comparten los diámetros de rollo enumerados y el ancho mínimo de la ranura. La versión más ancha tiene una clasificación diferente del motor principal, que debe incluirse en la revisión eléctrica.
MATERIAL Y ROLLO TERMINADO
Especifique el grado, gramaje, patrón de hendidura y uso posterior. Incluya el polvo, las marcas de superficie recubierta o la dureza del devanado entre los controles de aceptación cuando sea relevante.
Las tiras de material continuo de PVC, BOPP, CPP, tereftalato de polietileno (PET) y compuesto deben revisarse por grosor, estructura de capa y estiramiento. Determine si la disposición del contacto y de la tensión se ajusta al rollo terminado.
Proporcione el grado, el temperamento y el espesor, junto con los defectos de borde permitidos. Acordar la configuración del cuchillo y las condiciones de prueba para la lámina en lugar de confiar en una lista general de materiales.
CONFIGURACIONES DE ANCHO Y ACCIONAMIENTO
| Parámetro | Configuración de 1300 | Configuración de 1800 |
|---|---|---|
| Ancho de desbobinado | 1,300 mm | 1,800 mm |
| Velocidad de corte indicada | 200 m/min | 200 m/min |
| Ancho mínimo de corte | 20 mm | 20 mm |
| Diámetro de bobina madre | 1,000 mm | 1,000 mm |
| Diámetro de bobina terminada | 600 mm | 600 mm |
| Potencia del motor principal | 5.5 kW | 7.5 kW |
Las potencias de accionamiento son las entradas individuales del motor, no la carga eléctrica total instalada. Confirme el voltaje, la frecuencia, los servicios públicos, el peso del rollo y las interfaces de núcleo con el suministro propuesto. El espesor del material requerido y las tolerancias de producción son específicos de la aplicación.
CONFIGURACIÓN, OPERACIÓN Y ACEPTACIÓN
Proporcione el ancho, diámetro, masa y núcleo del padre, luego especifique cada ancho, núcleo y diámetro terminados.
Revise la disposición de las cuchillas, la guía continua de la tira de material y los requisitos de tensión del polvo magnético con el patrón de material y carril.
Evalúe la calidad del borde y la firmeza de bobinado a medida que aumenta el diámetro. Registre las condiciones de funcionamiento para que el resultado de la prueba pueda compararse con el suministro acordado.
Revise el enhebrado seguro, la extracción del rodillo y el acceso a las piezas de desgaste. Mantenga la información de la interfaz del eje y la cuchilla disponible para consultas de reemplazo.
Revise el plano de planta, espacio libre para servicio, ruta de manejo de rollos y servicios públicos antes de la instalación. Acordar los requisitos de puesta en marcha y capacitación del operador con la propuesta. Mantenga la identificación de la máquina, las interfaces del eje y las dimensiones de la cuchilla disponibles para consultas de mantenimiento y piezas de repuesto.
Compare A200 con B200 para diseños horizontales versus verticales y capacidad de rollo: B200 lista un diámetro principal de 700 mm y un diámetro terminado de 400 mm. Compare A500 donde los ejes diferenciales y el devanado servocontrolado son relevantes. Estas son construcciones diferentes, no solo ajustes de velocidad diferentes.
ANTES DE ESPECIFICAR
Los ejes de bobinado en esta configuración utilizan un control de tensión de polvo magnético separado. Confirme el alcance completo de la impulsión y del control en la especificación propuesta.
Es la velocidad indicada. El comportamiento del material, el patrón de la hendidura, el estado del rollo y los requisitos del rollo acabado determinan el rango de funcionamiento práctico.
Confirme la tensión y frecuencia de alimentación, la carga total conectada y el equipo de control y auxiliar suministrado. La tabla muestra solo la entrada del motor principal.
Incluya el ancho de la tira de material continuo real y los requisitos de recorte en su consulta. Cualquier ancho alternativo y sus condiciones asociadas de accionamiento, carga y bobinado necesitan una propuesta que coincida.
CUOTACIÓN Y DISPENSACIÓN
Solicite una cotización de precio del equipo QFJ-A200 contra su material, ancho de trabajo y objetivos de rollo terminado. Identifique la versión seleccionada, el arreglo de corte y bobinado, el equipo de carga y los controles en el suministro propuesto.
Pida que el equipo estándar y los artículos opcionales se enumeren por separado. Incluir la puesta en marcha, formación del operador, documentación y requisitos iniciales de repuesto en el debate.
Proporcionar cantidad y destino. Confirme el precio, la moneda, la base de entrega, el embalaje, el calendario de producción y cualquier carga o cargo de importación excluidos en la cotización.
Acordar la inspección de material representativo, los criterios de medición y la configuración suministrada antes del pedido. Confirme los términos de garantía, las responsabilidades de instalación y el soporte de repuesto con la propuesta.
FORMATOS DE LA MÁQUINA COMPARA
Tu material. TU material terminado rollos.
Comparta la construcción de tiras de material continuo, el rollo entrante, el patrón de hendidura y los requisitos del rollo terminado. Incluye la información que ya tienes.