Papel Kraft y embalaje
Comparte el gramaje de papel, el tamaño del jumbo-rollo y la anchura deseada del rollo. Incluya el diámetro acabado requerido y cómo se utilizarán los rollos.

EQUIPO Y APLICACIONES
Elija una configuración de corte y rebobinado adecuada para el grado de papel, el rollo de entrada y los requisitos del rollo terminado. Compare los modelos y confirme los detalles relevantes para su producción. Como fabricante y proveedor de cortadoras de papel, DJH ayuda a evaluar el equipo según el grado, el gramaje, los anchos de corte y las dimensiones de los rollos terminados.
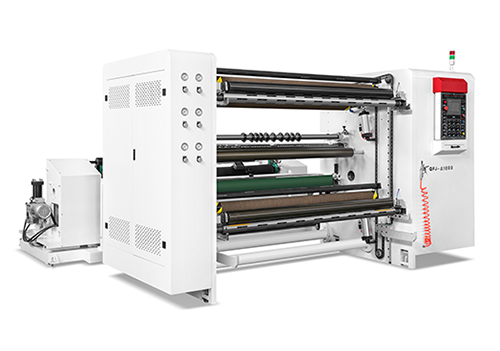
Referencia de la aplicación · seleccione la configuración para su material
REQUISITOS MATERIALES Y DE PRODUCCIÓN
Comparar los requisitos de material y formatos de bobinado antes de definir la configuración final de la máquina.
MATERIAL Y PRODUCCIÓN
Kraft, papeles recubiertos y térmicos tienen diferentes necesidades de manejo y corte. Revise el gramaje, el revestimiento, el estado de los rollos de material entrante y el formato de rollos de material terminado juntos.
Comparte el gramaje de papel, el tamaño del jumbo-rollo y la anchura deseada del rollo. Incluya el diámetro acabado requerido y cómo se utilizarán los rollos.
Describa el revestimiento o laminado y sus requisitos de calidad de borde. Mencione el polvo, los daños de revestimiento o los problemas de bobinado vistos en el proceso actual.
Proporcionar información de recubrimiento, longitud de rollo y tamaño del núcleo. Las aplicaciones de rollos de materiales acabados pequeños también deben revisarse a través de la categoría de papel térmico.
EL CAMPO DE LA MÁQUINA DEL PAPER
Compare los formatos a continuación e identifique las calificaciones de papel y rollos de material terminado que tiene la intención de ejecutar.
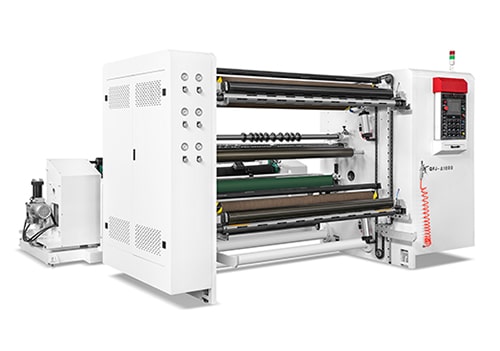
Una configuración horizontal de conversión de papel con el mayor diámetro de rollos de material entrante listado en esta comparación.
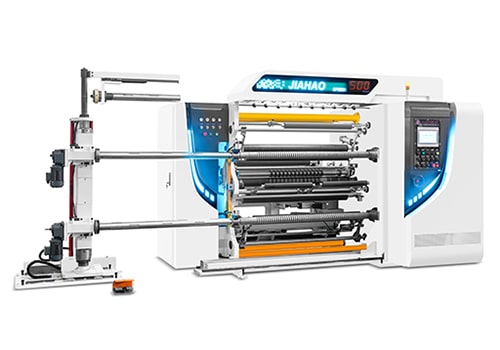
Una configuración horizontal para revisar dónde encajan los tamaños de rollos y el requisito de ancho rallado en la aplicación de papel.
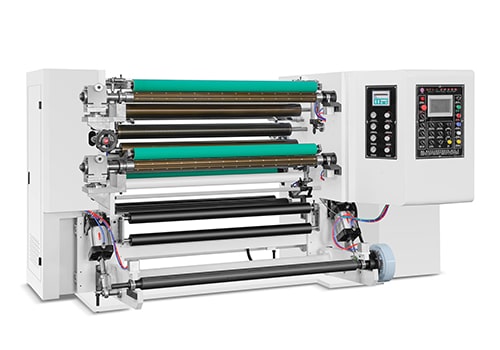
Un formato vertical con un menor listado de materiales acabados rollos diámetro. Incluir espacio de instalación y manipulación de rollos en la revisión.
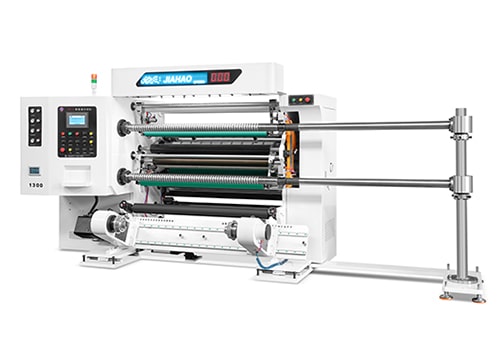
Compare este formato vertical con los requisitos reales de papel, patrón de hendidura y cambio de rollo.
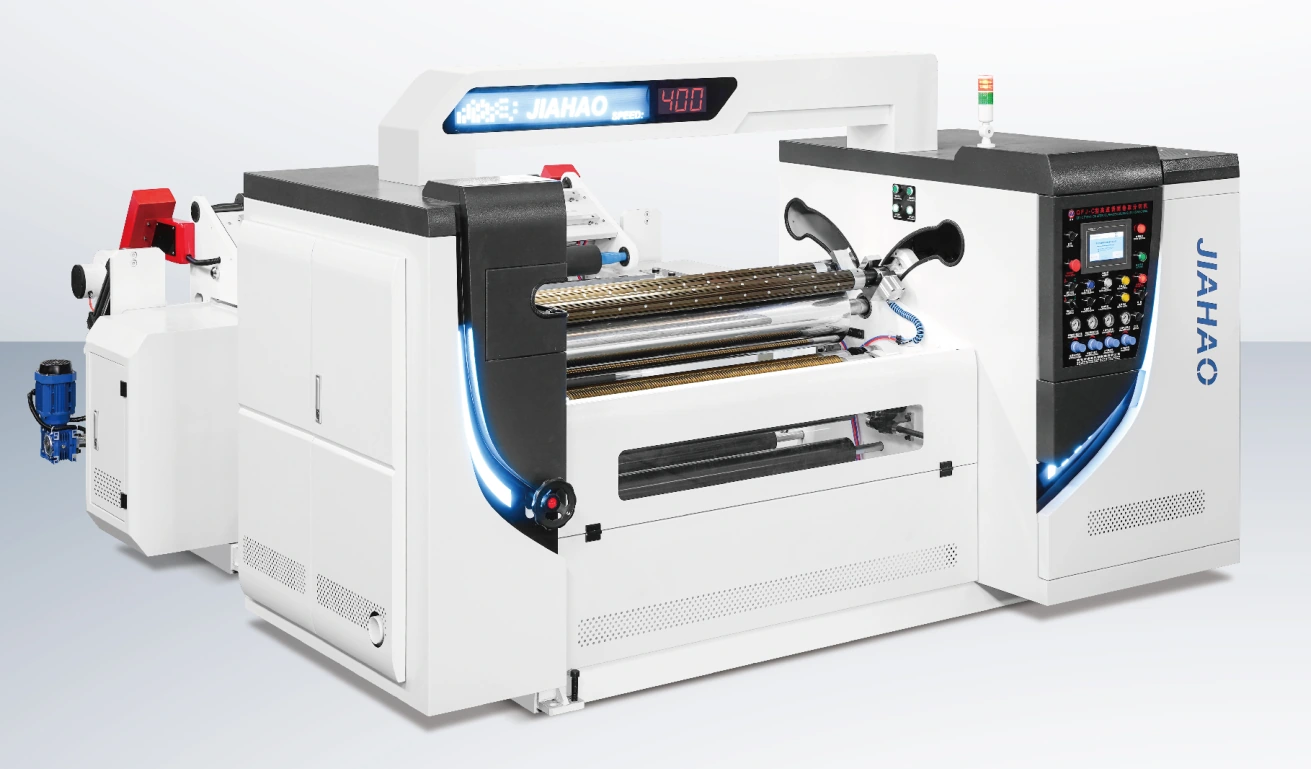
Una configuración de la superficie central. La anchura mínima de la hendidura depende del ancho de trabajo seleccionado; confirme las condiciones de contacto y los requisitos de rollos de material terminado.
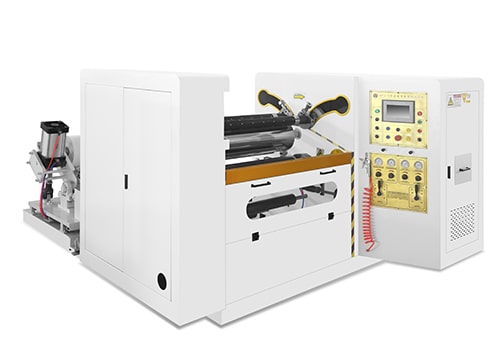
Formato de superficie central con ranuras mínimas dependientes de la anchura. Confirme el ancho de trabajo, el material y la configuración de corte seleccionados.
Lado a lado
| Modelo | Formato | Velocidad mecánica máxima | Anchura mínima de las ranuras | Diámetro de bobina madre | Diámetro de bobina terminada |
|---|---|---|---|---|---|
| QFJ-A400 | Alta velocidad horizontal | 400 m/min | 30 mm | 1,200 mm | 1,000 mm |
| QFJ-A500 | Alta velocidad horizontal | 500 m/min | 20 mm | 800 mm | 600 mm |
| QFJ-B200 | Vertical | 200 m/min | 20 mm | 700 mm | 400 mm |
| QFJ-B500 | Velocidad vertical alta | 500 m/min | 20 mm | 700 mm | 400 mm |
| QFJ-C400 | Centro-Surface | 400 m/min | 5 / 10 mm | 1,200 mm | 600 mm |
| QFJ-C200 | Vidriería superficial | 200 m/min | 10 / 20 mm | 1,000 mm | 600 mm |
el diámetro de los rollos de material entrante es el diámetro del rollo entrante, no la anchura de trabajo del material. Confirme el ancho de trabajo, el peso del rodillo y el rango de funcionamiento para su aplicación.
APLICACIÓN Y PROCESO
Considere el peso de los rollos de material entrante, el polvo en el borde de la hendidura y la firmeza necesaria para la conversión aguas abajo. Los grandes diámetros de rollo también afectan la carga y la eliminación de rollos de material terminado.
El marcado de la superficie, el estado del revestimiento y el polvo del borde influyen en la disposición del corte y el contacto. Incluya cualquier requisito de registro impreso o inspección en el informe.
Los recubrimientos térmicos y las construcciones de etiquetas en capas requieren un manejo específico del material. El diámetro acabado, el núcleo y la longitud del rollo deben definirse junto con la anchura de la hendidura.
La anchura mínima de la hendidura cambia con la construcción de la máquina y, en algunos modelos de bobinado superficial, la anchura de trabajo. Compare la configuración real en lugar de aplicar un mínimo a través del rango.
APLICACIÓN Y PROCESO
Utilice una hoja continua representativa y el patrón de corte previsto. Revise la condición del borde, separación de carriles y rollos de material terminados a una velocidad acordada. Graba el material, la configuración y los resultados para que el ensayo se pueda comparar con el suministro final.
FORMATOS Y CONFIGURACIONES MÁQUINAS
Los diseños horizontales, verticales y de superficie central cumplen con diferentes requisitos de rollo. Compare la capacidad de los rollos de material entrante, el diámetro terminado y la construcción de bobinado antes de elegir un rango de velocidad.
| Modelo | Formato de enrollado | Velocidad indicada | Min. hendidura | Ø de bobina madre | Ø de bobina terminada |
|---|---|---|---|---|---|
| QFJ-A400 | Horizontal · rebobinado aire-eje | 400 | 30 | 1,200 | 1,000 |
| QFJ-A500 | Horizontal · rebobinado diferencial | 500 | 20 | 800 | 600 |
| QFJ-B500 | Vertical · rebobinado diferencial | 500 | 20 | 700 | 400 |
| QFJ-C400 | Bobinado por contacto centro-superficie | 400 | 5 / 10 | 1,200 | 600 |
Los valores describen las configuraciones mostradas, más que el rendimiento de producción garantizado. A continuación se explican los límites de las ranuras dependientes de la anchura. El grado de material, el espesor, el patrón de hendiduras y el alcance final del equipo determinan la idoneidad. Las diferentes versiones del mismo modelo deben compararse utilizando una especificación que coincida.
Un diseño horizontal de gran rollo con un servocontrol separado para cada eje de rebobinado. Descarga de cadena y requisitos independientes de carga sin eje dirección rollo-manipulación.
Los ejes de rebobinado diferencial y el servocontrol separado proporcionan una configuración para discutir cuando los carriles cortados necesitan un alojamiento individual de bobinado.
Un formato vertical integrado para rollos de materiales acabados más pequeños diámetros. Considere el acceso del operador, la preparación del núcleo y el manejo junto con el espacio disponible en el suelo.
Servocontrol separado para los ejes de bobinado. La configuración de 1.300 mm muestra una ranura mínima de 5 mm; la configuración de 1.800 mm, 10 mm. Una versión de layout conectada lista un rollo de material entrante de 800 mm.
INGENIERÍA CONEXA
La calidad de corte longitudinal depende de la forma en que la hoja continua completa trabaja conjuntamente. Revise cada etapa contra su material y salida.
los rodillos de material entrante, el diámetro, el peso y las dimensiones del núcleo determinan las condiciones de partida.
la posición continua de la hoja y la tensión afectan la forma en que el material llega a la sección de corte.
El método de corte, la disposición de las cuchillas y el sustrato determinan los requisitos del borde.
El tamaño del núcleo, el diámetro terminado y la estructura de rollos definen la salida requerida.
PARA SU INVESTIGACIÓN
Facilite los detalles que conoce. Identifique cualquier cosa que no se haya confirmado para que la discusión comience desde las condiciones correctas.
| Requisito | Qué proporcionar |
|---|---|
| 01 | Grado de papel y gramaje |
| 02 | Ancho, diámetro, peso y núcleo de los padres |
| 03 | Anchura de la hendidura terminada, diámetro del rollo y núcleo |
| 04 | Velocidad de destino |
| 05 | Requisitos de borde y bobinado |
RECURSOS TÉCNICOS
GUÍA TÉCNICA
Una discusión de mantenimiento es más útil cuando se refiere a la máquina de papel kraft real y su documentación. Registrar las condiciones de los componentes y el contexto operativo, y confirmar las tareas con personal calificado.
Lee el artículo ↗Página en inglés
GUÍA TÉCNICA
Los bordes ásperos deben describirse en función del grado de papel, la disposición de la hoja y las condiciones de funcionamiento. Documente el defecto y siga los procedimientos aprobados al solicitar una configuración o revisión de mantenimiento.
Lee el artículo ↗Página en inglés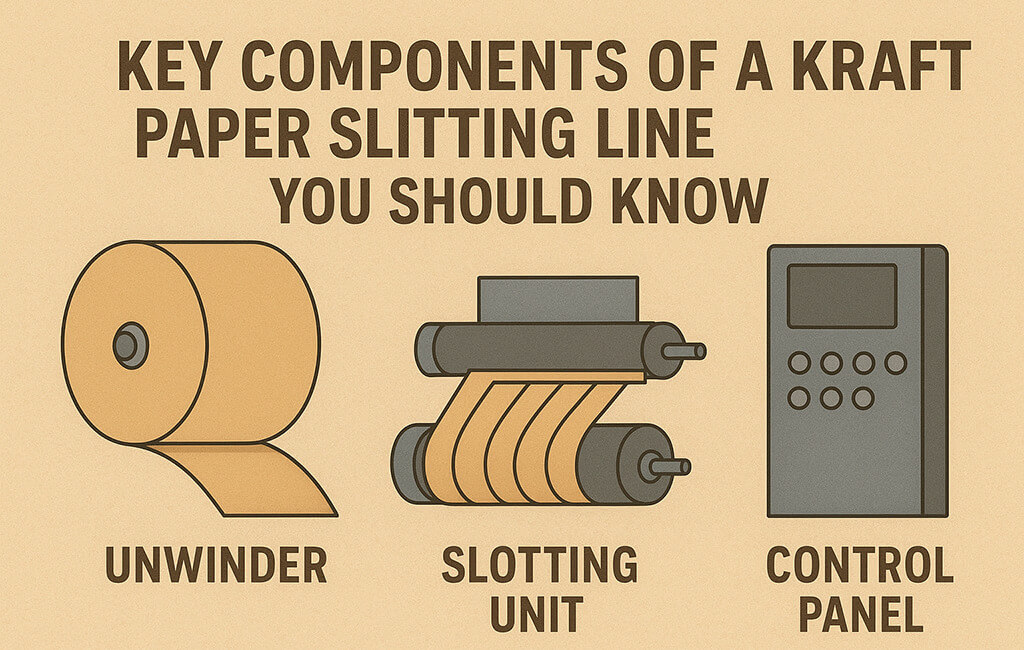
GUÍA TÉCNICA
Los componentes de desbobinado, guía, corte y rebobinado trabajan juntos para formar el rollo de papel kraft terminado. Revise el papel de cada componente sin asumir que se utiliza la misma configuración en cada máquina.
Lee el artículo ↗Página en inglésCUOTACIÓN Y DISPENSACIÓN
Suministrar calidad de papel y gramaje con los rollos de material entrante y los rodillos de material terminado objetivos. Compare las condiciones de corte, los requisitos de control de polvo y la construcción de bobinado con el papel que realmente convierte.
Pida que el equipo estándar y los artículos opcionales se enumeren por separado. Incluir la puesta en marcha, formación del operador, documentación y requisitos iniciales de repuesto en el debate.
Proporcionar cantidad y destino. Confirme el precio, la moneda, la base de entrega, el embalaje, el calendario de producción y cualquier carga o cargo de importación excluidos en la cotización.
Acordar la inspección de material representativo, los criterios de medición y la configuración suministrada antes del pedido. Confirme los términos de garantía, las responsabilidades de instalación y el soporte de repuesto con la propuesta.
ANTES DE ESPECIFICAR
Comience con gramaje, tamaño de rollos de material entrante y formato de rollos de material terminado. Compare los modelos listados, y luego confirme la configuración completa para su papel.
No. El valor indicado es una referencia de velocidad mecánica máxima. El papel, el patrón de hendiduras, la condición del rollo y la configuración afectan a la velocidad de producción.
Las especificaciones originales identifican la personalización para algunos campos de diámetro. Confirmar los diámetros, la carga y la disposición de manipulación requeridos en la cita.
Gsm describe la masa de papel por área. El espesor es una medida separada. Proporcione ambos cuando esté disponible; no sustituya uno por el otro.
Tu material. TU material terminado rollos.
Comparta su material, dimensiones de rollo y requisitos de producción. Comience con la información que tiene.