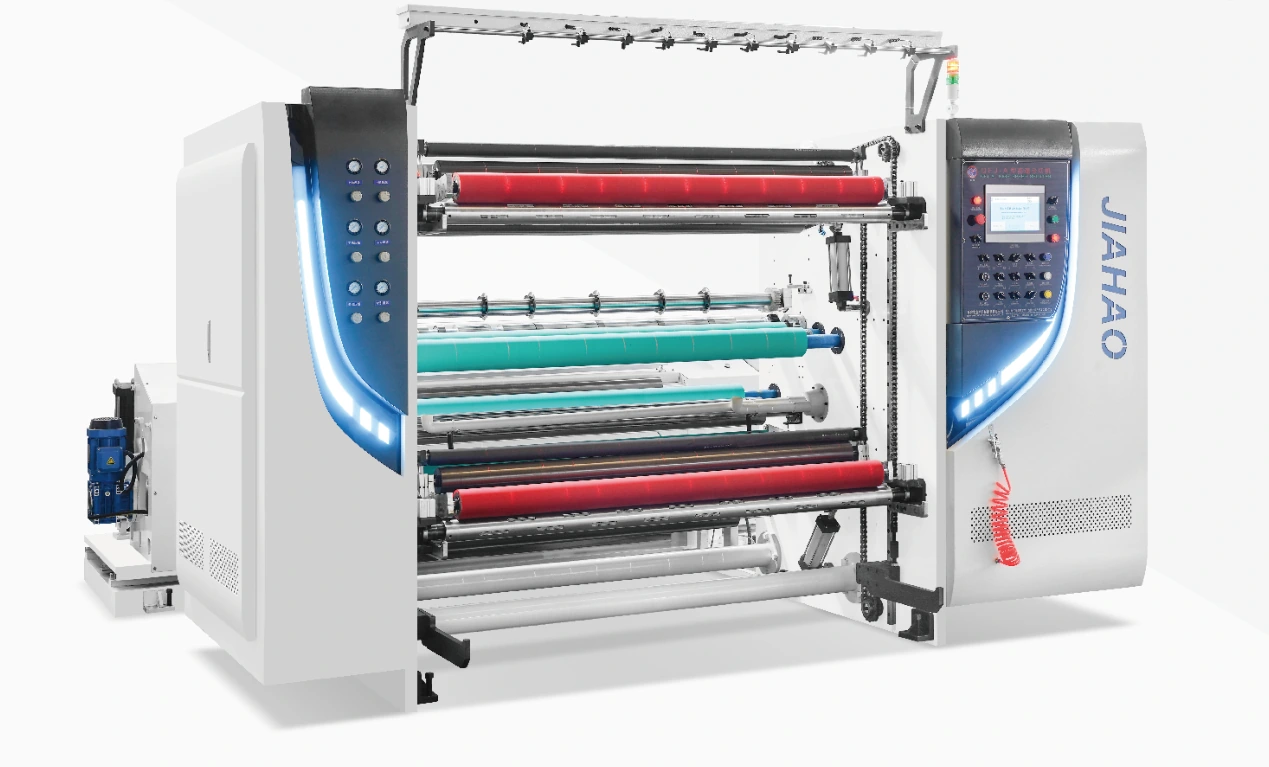
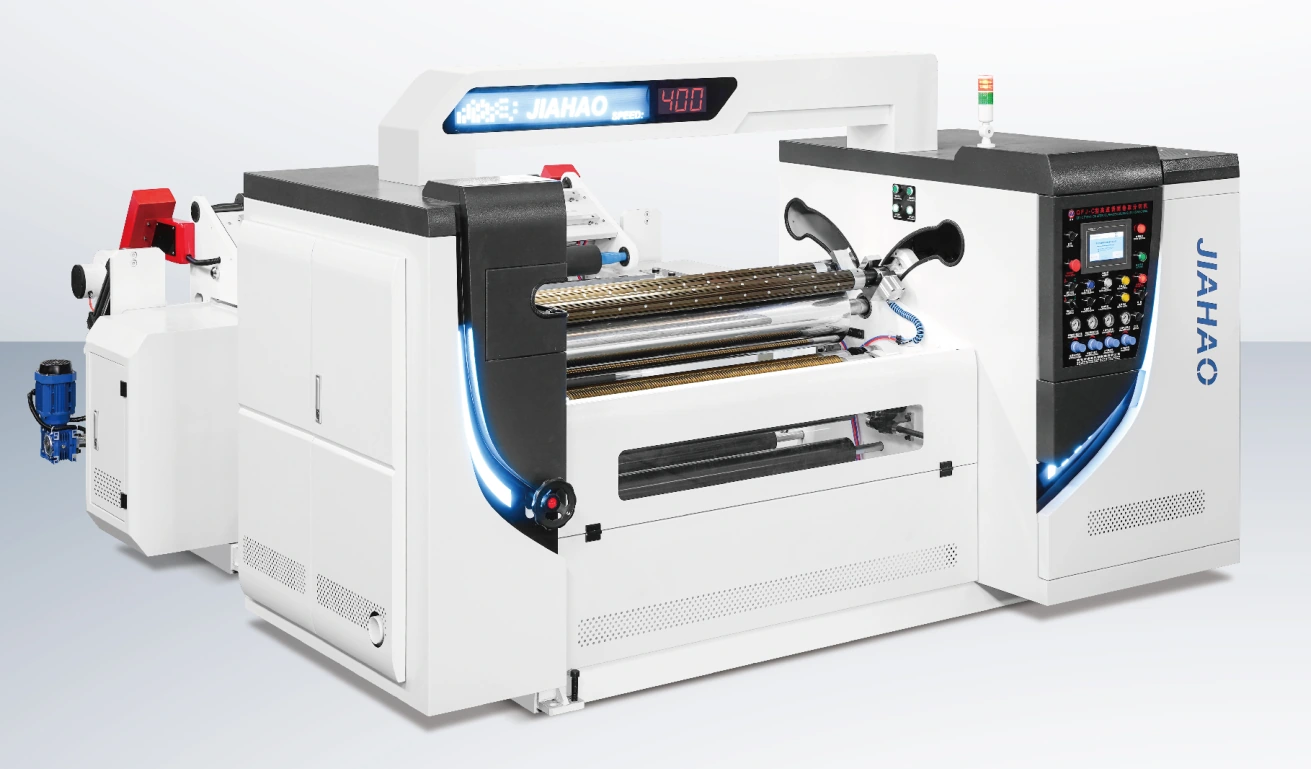
Rebobinado con eje neumático
La configuración horizontal utiliza ejes de rebobinado de expansión de aire con control de servo individual. La interfaz central y la disposición del eje deben coincidir con los rollos de material terminado que necesita.

EQUIPO Y APLICACIONES
Revise el QFJ-A400 para convertir rollos de papel padre en rollos de material terminado más estrechos. Comience con su grado de papel, dimensiones de rollo y requisitos de ancho terminado, luego confirme la especificación completa del equipo.
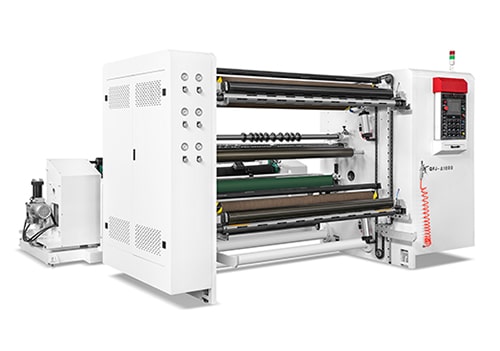
QFJ-A400 · corte longitudinal y rebobinado de papel
REQUISITOS MATERIALES Y DE PRODUCCIÓN
Comparar los requisitos de material y formatos de bobinado antes de definir la configuración final de la máquina.
ESPECIFICACIONES PUBLICADAS
Confirme la calidad del papel, el gramaje y las condiciones de producción requeridas con la configuración seleccionada. El ancho de trabajo y el diámetro del rollo son dimensiones separadas.
QFJ-A400 · OPCIONES DE CONSTRUCCIÓN Y TAMAÑO
La configuración horizontal utiliza ejes de rebobinado de expansión de aire con control de servo individual. La interfaz central y la disposición del eje deben coincidir con los rollos de material terminado que necesita.
La carga independiente sin eje acomoda el rollo entrante. Confirme el peso de los rollos de material entrante, el enganche del núcleo y la separación de carga junto con el diámetro del rodillo.
La descarga de cadenas está listada para esta configuración. Incluye el peso de los rollos de material terminado, la altura de eliminación y el siguiente paso de manejo al planificar la instalación.
Una ranura mínima de 30 mm se muestra a través de las configuraciones de ancho abajo. La disposición final de la hoja y la velocidad de producción dependen del grado de papel y el patrón de hendidura.
| Parámetro | 1300 configuración | 1600 configuración | 1800 configuración |
|---|---|---|---|
| Ancho de desbobinado | 1,300 mm | 1,600 mm | 1,800 mm |
| Velocidad de corte indicada | 400 m/min | 400 m/min | 400 m/min |
| Ancho mínimo de corte | 30 mm | 30 mm | 30 mm |
| Diámetro de bobina madre | 1,200 mm | 1,200 mm | 1,200 mm |
| Diámetro de bobina terminada | 1,000 mm | 1,000 mm | 1,000 mm |
| Potencia del servo principal | 5.5 kW | 5.5 kW | 7.5 kW |
| Potencia del servo de rebobinado | 2 × 5.5 kW | 2 × 5.5 kW | 2 × 5.5 kW |
| Potencia del servo de desbobinado | 5.5 kW | 5.5 kW | 7.5 kW |
La figura de 1.200 mm es el diámetro de los rollos de material entrante, no la anchura continua de la hoja. Estas calificaciones de transmisión son entradas individuales, no la carga eléctrica instalada total.
MATERIAL Y PRODUCCIÓN
Kraft-papel de conversión comienza con el grado real y rollos de material entrante. Definir los rollos estrechos que necesita para el embalaje o la siguiente etapa de conversión.
Grado de papel, gramaje y espesor cuando esté disponible; rollos de material entrante ancho, diámetro, peso y núcleo.
Ancho de corte, diámetro terminado, tamaño del núcleo y la calidad de borde y rollo requerida.
Salida objetivo, patrón de hendidura, necesidades de cambio, condiciones de carga y espacio de instalación disponible.
EXAMEN DE LA CONFIGURACIÓN
Especifique las condiciones de peso, núcleo y manipulación de los rollos de material entrante.
Definir el borde de corte requerido y confirmar la configuración propuesta del cuchillo para el papel.
Confirmar diámetro terminado, tamaños de núcleo, disposición de bobinado y eliminación de rollos.
Acordar las funciones requeridas e identificar los elementos opcionales por separado.
INSTALACIÓN Y MANTENIMIENTO
Compruebe el espacio en el suelo, el acceso entrante-roll y la ruta de eliminación de rollos de material terminado. Registra los pesos de los rollos de material padre y acabado por separado de sus diámetros.
Acordar los requisitos de tensión, frecuencia y aire comprimido con la anchura y configuración seleccionadas. Incluir las necesidades de puesta en marcha, roscado y capacitación del operador en el ámbito del proyecto.
Conserve la identificación de la máquina, las dimensiones de la hoja, las interfaces del eje y los documentos de mantenimiento. Establecer las piezas de repuesto necesarias y la rutina de inspección para la configuración suministrada.
ANTES DE PEDIR
Definir el material, el patrón de hendiduras y las condiciones de funcionamiento utilizadas para revisar el equipo. Registrar las dimensiones de la hendidura, el estado del borde y la calidad de los rollos de material terminado en la especificación acordada. La disposición de bobinado, los controles suministrados y el equipo opcional deben identificarse explícitamente.
CUOTACIÓN Y DISPENSACIÓN
Solicite una cotización QFJ-A400 para su material, ancho de trabajo y rollos de material terminado objetivos. Identificar la versión seleccionada, disposición de corte y bobinado, equipo de carga y controles en el suministro propuesto.
Pida que el equipo estándar y los artículos opcionales se enumeren por separado. Incluir la puesta en marcha, formación del operador, documentación y requisitos iniciales de repuesto en el debate.
Proporcionar cantidad y destino. Confirme el precio, la moneda, la base de entrega, el embalaje, el calendario de producción y cualquier carga o cargo de importación excluidos en la cotización.
Acordar la inspección de material representativo, los criterios de medición y la configuración suministrada antes del pedido. Confirme los términos de garantía, las responsabilidades de instalación y el soporte de repuesto con la propuesta.
ANTES DE ESPECIFICAR
No. Es una referencia de velocidad mecánica máxima listada. La velocidad real de funcionamiento depende del material, el patrón de corte, la condición del rollo y la configuración confirmada.
Las configuraciones A400 mostradas tienen anchuras de desenrollamiento de 1.300, 1.600 y 1.800 mm. Elija la anchura contra la hoja continua entrante y confirme los requisitos de peso, núcleo y manipulación de rollos con la propuesta.
Presentar las dimensiones, peso y núcleos de los rollos de materiales originales y acabados requeridos para su revisión. Cualquier variación debe confirmarse en la especificación final.
Deberá confirmarse la disposición de bobinado y cambio para la máquina propuesta. No asuma que una característica es estándar de una descripción general.
Incluye calidad de papel, gramaje, espesor si está disponible, dimensiones de rollos de material entrante, anchuras de corte, formato de rollos de material terminado y condiciones de producción objetivo.
FORMATOS DE LA MÁQUINA COMPARA
RECURSOS TÉCNICOS
GUÍA TÉCNICA
Una discusión de mantenimiento es más útil cuando se refiere a la máquina de papel kraft real y su documentación. Registrar las condiciones de los componentes y el contexto operativo, y confirmar las tareas con personal calificado.
Lee el artículo ↗Página en inglés
GUÍA TÉCNICA
Los bordes ásperos deben describirse en función del grado de papel, la disposición de la hoja y las condiciones de funcionamiento. Documente el defecto y siga los procedimientos aprobados al solicitar una configuración o revisión de mantenimiento.
Lee el artículo ↗Página en inglés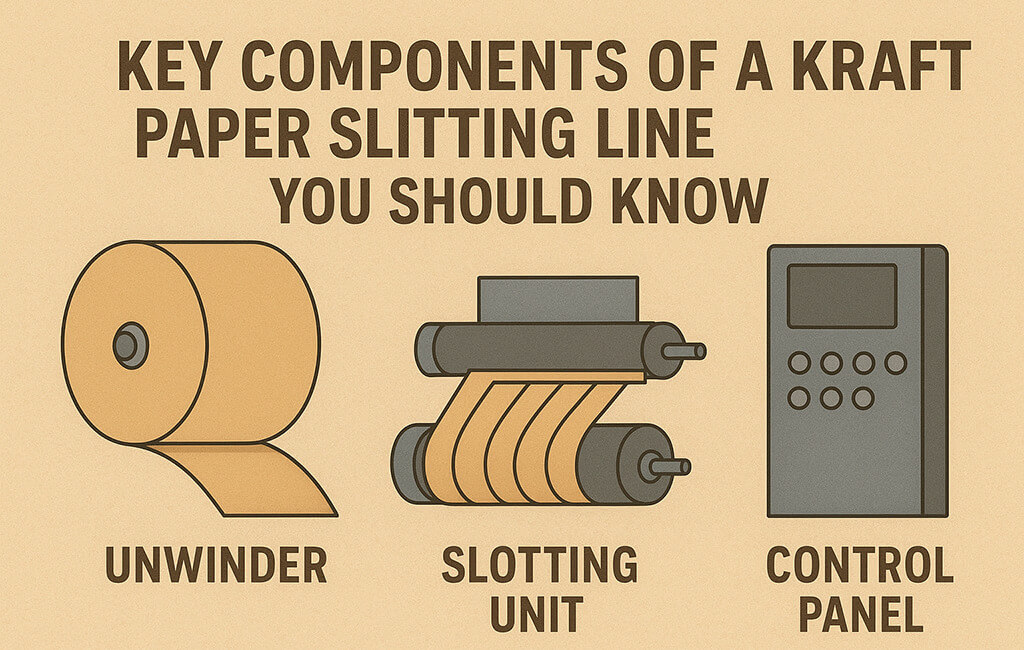
GUÍA TÉCNICA
Los componentes de desbobinado, guía, corte y rebobinado trabajan juntos para formar el rollo de papel kraft terminado. Revise el papel de cada componente sin asumir que se utiliza la misma configuración en cada máquina.
Lee el artículo ↗Página en inglésTu material. TU material terminado rollos.
Comparta su material, dimensiones de rollo y requisitos de producción. Comience con la información que tiene.