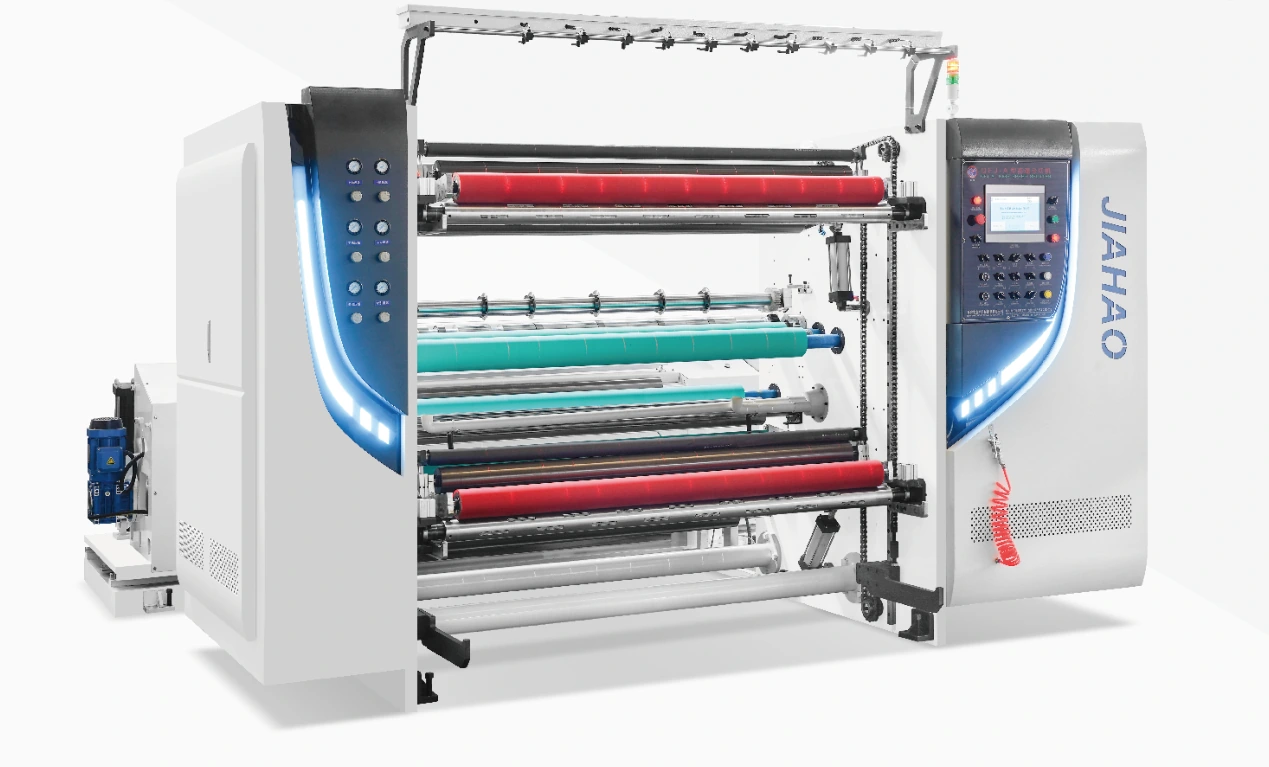
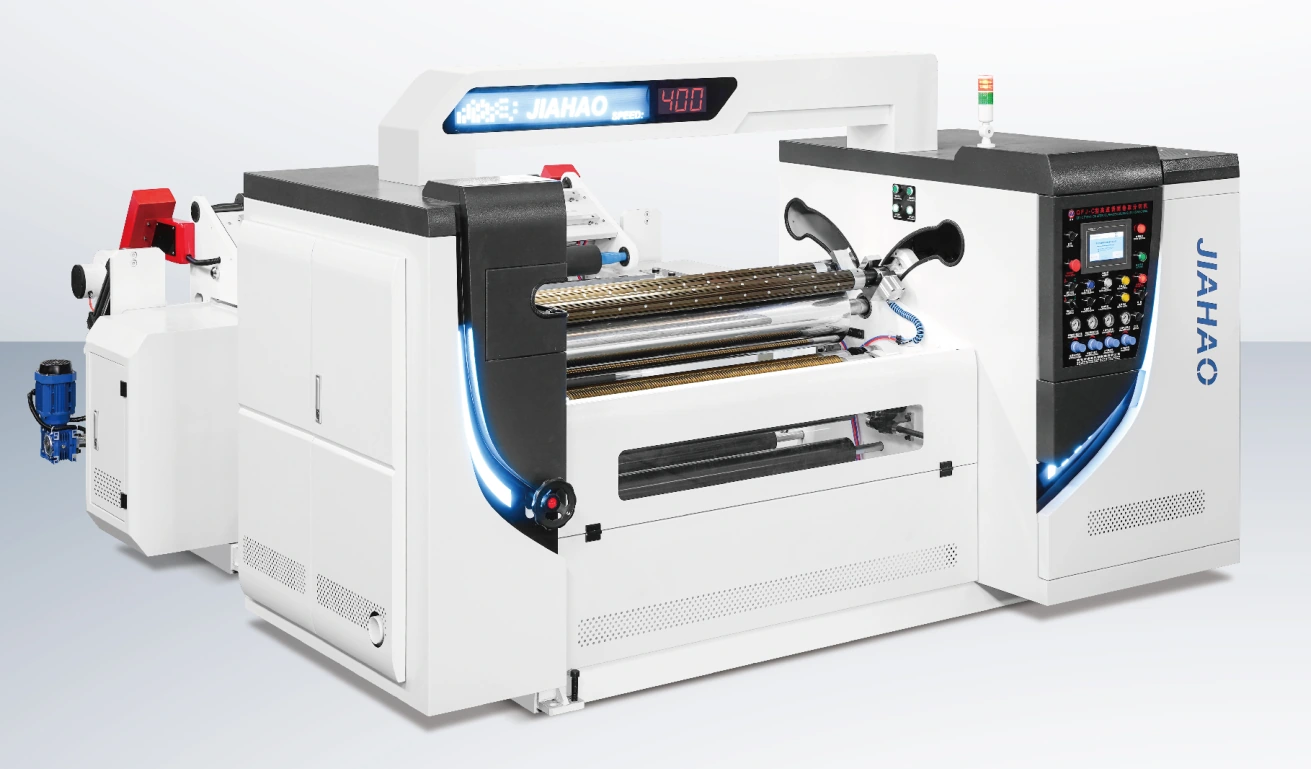
Rebobinamento com eixo pneumático
A configuração horizontal usa eixos de rebobinamento expansivos com controle servo individual. A interface central e o arranjo do eixo devem corresponder aos rolos de material acabados que você precisa.

EQUIPAMENTOS E APLICAÇÕES
Revise o QFJ-A400 para converter rolos de papel pai em rolos de material acabado mais estreitos. Comece com a sua nota de papel, as dimensões do rolo e os requisitos de largura acabados, em seguida, confirme a especificação completa do equipamento.
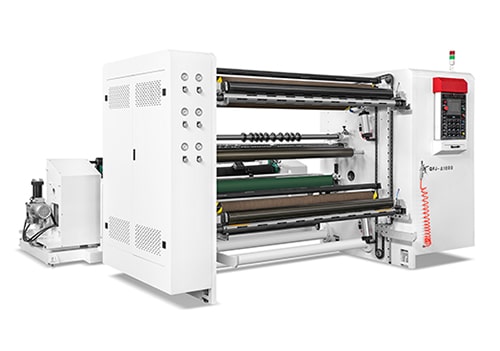
QFJ-A400 · corte e rebobinamento longitudinal de papel
MATERIAL E REQUISITOS DE PRODUÇÃO
Compare os requisitos de material e formatos de enrolamento antes de definir a configuração final da máquina.
ESPECIFICAÇÕES PUBLICADAS
Confirme a qualidade do papel, gramagem e as condições de produção necessárias com a configuração selecionada. Largura de trabalho e diâmetro do rolo são dimensões separadas.
QFJ-A400 · CONSTRUÇÃO E OPÇÕES DE DIMENSÕES
A configuração horizontal usa eixos de rebobinamento expansivos com controle servo individual. A interface central e o arranjo do eixo devem corresponder aos rolos de material acabados que você precisa.
O carregamento sem eixo independente acomoda o rolo de entrada. Confirme o peso dos rolos de material recebidos, o envolvimento do núcleo e a folga de carga junto com o diâmetro do rolo.
A descarga de corrente está listada para esta configuração. Inclua material acabado rola peso, altura de remoção e a próxima etapa de manuseio ao planejar a instalação.
Uma fenda mínima de 30 mm está listada nas configurações de largura abaixo. O arranjo final da lâmina e a velocidade de produção dependem do padrão de qualidade e corte do papel.
| Parâmetro | 1300 configuração | 1600 configuração | 1800 configuração |
|---|---|---|---|
| Largura de desbobinamento | 1,300 mm | 1,600 mm | 1,800 mm |
| Velocidade de corte informada | 400 m/min | 400 m/min | 400 m/min |
| Largura mínima de corte | 30 mm | 30 mm | 30 mm |
| Diâmetro da bobina-mãe | 1,200 mm | 1,200 mm | 1,200 mm |
| Diâmetro da bobina acabada | 1,000 mm | 1,000 mm | 1,000 mm |
| Potência do servo principal | 5.5 kW | 5.5 kW | 7.5 kW |
| Potência do servo de rebobinamento | 2 × 5.5 kW | 2 × 5.5 kW | 2 × 5.5 kW |
| Potência do servo de desbobinamento | 5.5 kW | 5.5 kW | 7.5 kW |
A figura de 1.200 mm é o diâmetro dos rolos de material de entrada, não a largura contínua da folha. Essas classificações de unidade são entradas individuais, não a carga elétrica instalada total.
MATERIAL E PRODUTO FINAL
A conversão de papel Kraft começa com o grau real e os rolos de material recebidos. Defina os rolos estreitos que você precisa para a embalagem ou o próximo estágio de conversão.
Grau de papel, gramagem e espessura quando disponíveis; material de entrada rolos largura, diâmetro, peso e núcleo.
Larguras cortadas, diâmetro acabado, tamanho do núcleo e a qualidade exigida da borda e do rolo.
Saída do alvo, padrão de fenda, necessidades de mudança, condições de carregamento e espaço de instalação disponível.
ANÁLISE DA CONFIGURAÇÃO
Especifique as condições de peso, núcleo e manuseio dos rolos de material recebidos.
Defina a borda de fenda necessária e confirme a configuração da faca proposta para o papel.
Confirmar o diâmetro acabado, tamanhos do núcleo, arranjo de enrolamento e remoção de rolo.
Concordar com as funções necessárias e identificar itens opcionais separadamente.
INSTALAÇÃO E MANUTENÇÃO
Verifique o espaço do chão, acesso de entrada e o caminho de remoção de rolos de material acabado. O pai e o material acabado gravam os pesos separadamente de seus diâmetros.
Os requisitos de tensão, frequência e ar comprimido concordam com a largura e configuração selecionadas. Inclua as necessidades de comissionamento, encadeamento e treinamento do operador no escopo do projeto.
Manter a identificação da máquina, dimensões da lâmina, interfaces de eixo e documentos de manutenção. Estabelecer as peças de reposição necessárias e rotina de inspeção para a configuração fornecida.
ANTES DE ORDERING
Defina o material, o padrão de fenda e as condições operacionais usadas para revisar o equipamento. Dimensões de fenda recorde, condição de borda e qualidade dos rolos de material acabados na especificação acordada. O arranjo de enrolamento, controles fornecidos e equipamentos opcionais devem ser explicitamente identificados.
ORÇAMENTO E ESCOPO DE FORNECIMENTO
Solicite uma cotação QFJ-A400 contra seus alvos de material, largura de trabalho e materiais acabados. Identificar a versão selecionada, o arranjo de corte e enrolamento, equipamentos de carregamento e controles no fornecimento proposto.
Peça que o equipamento padrão e os itens opcionais sejam listados separadamente. Inclua comissionamento, treinamento do operador, documentação e requisitos iniciais de peças sobressalentes na discussão.
Fornecer quantidade e destino. Confirmar preço, moeda, base de entrega, embalagem, cronograma de produção e quaisquer taxas de frete ou importação excluídas na cotação.
Concordar com inspeção de material representativo, critérios de medição e configuração fornecida antes de encomendar. Confirme os termos de garantia, as responsabilidades de instalação e o suporte de peças sobressalentes com a proposta.
ANTES DE ESPECIFICAR
- Não. É uma referência de velocidade mecânica máxima listada. A velocidade operacional real depende do material, padrão de fenda, condição do rolo e configuração confirmada.
As configurações A400 mostradas têm larguras de desenrolamento de 1.300, 1.600 e 1.800 mm. Escolha a largura contra a folha contínua recebida e confirme os requisitos de peso, núcleo e manuseio do rolo com a proposta.
Submeter o pai necessário e materiais acabados rola dimensões, peso e núcleos para revisão. Qualquer variação deve ser confirmada na especificação final.
O arranjo de enrolamento e troca deve ser confirmado para a máquina proposta. Não assuma que um recurso é padrão de uma descrição geral.
Incluir grau de papel, gramagem, espessura se disponível, dimensões de rolos de material de entrada, larguras de fenda, formato de rolos de material acabado e condições de produção alvo.
FORMATOS DE MÁQUINA COMPARE
RECURSOS TÉCNICCOS
GUIA TÉCNICA
Uma discussão de manutenção é mais útil quando faz referência à máquina de papel kraft real e sua documentação. Registre a condição do componente e o contexto operacional, e confirme tarefas com pessoal qualificado.
Leia o artigo ↗Página em inglês
GUIA TÉCNICA
Arestas ásperas devem ser descritas contra o grau de papel, disposição da lâmina e condições operacionais. Documente o defeito e siga os procedimentos aprovados ao procurar uma revisão de configuração ou manutenção.
Leia o artigo ↗Página em inglês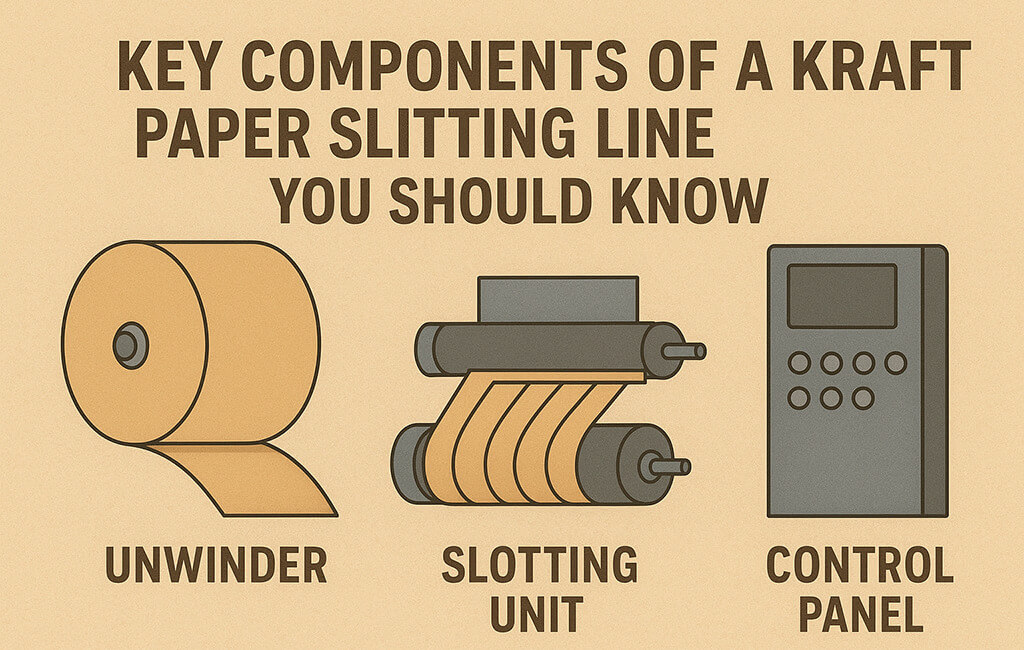
GUIA TÉCNICA
Os componentes de desenrolamento, orientação, corte e rebobinamento trabalham juntos para formar o rolo de papel kraft acabado. Reveja o papel de cada componente sem assumir que a mesma configuração é usada em todas as máquinas.
Leia o artigo ↗Página em inglêsO seu material. Os seus rolos de materiais acabados.
Compartilhe seu material, dimensões de rolo e requisitos de produção. Comece com a informação que você tem.