Separado Unwind Layout
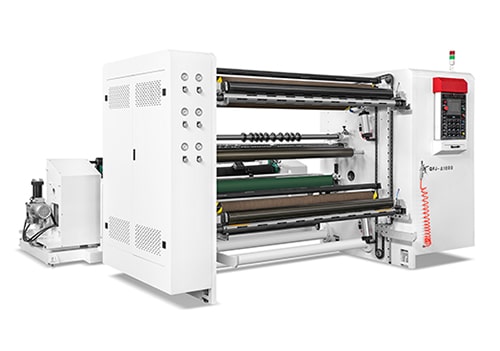
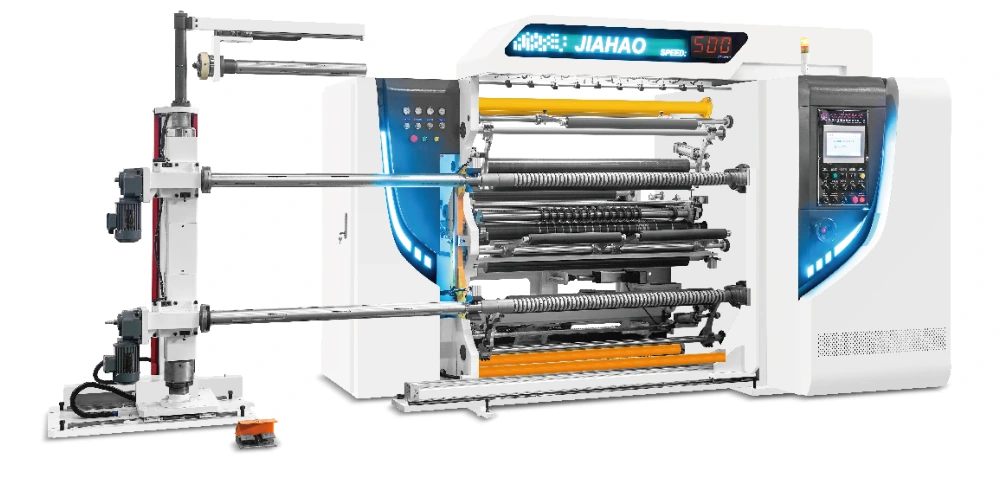
A seção de desbobinamento é fisicamente separada da seção principal de conversão. Revise o desenho da máquina e a rota de roscagem para estabelecer o espaço entre as seções, a folga de manutenção e o acesso ao rolo de entrada.

Corte & Rebobinagem · QFJ-AF400
Revise uma configuração horizontal para rolos maiores e acabados. A AF400 combina rebobinagem de eixo a ar e servo controle separado com uma velocidade listada de 400 m/min, diâmetro de rolo de entrada de 1.200 mm e diâmetro de rolo acabado de 1.000 mm.
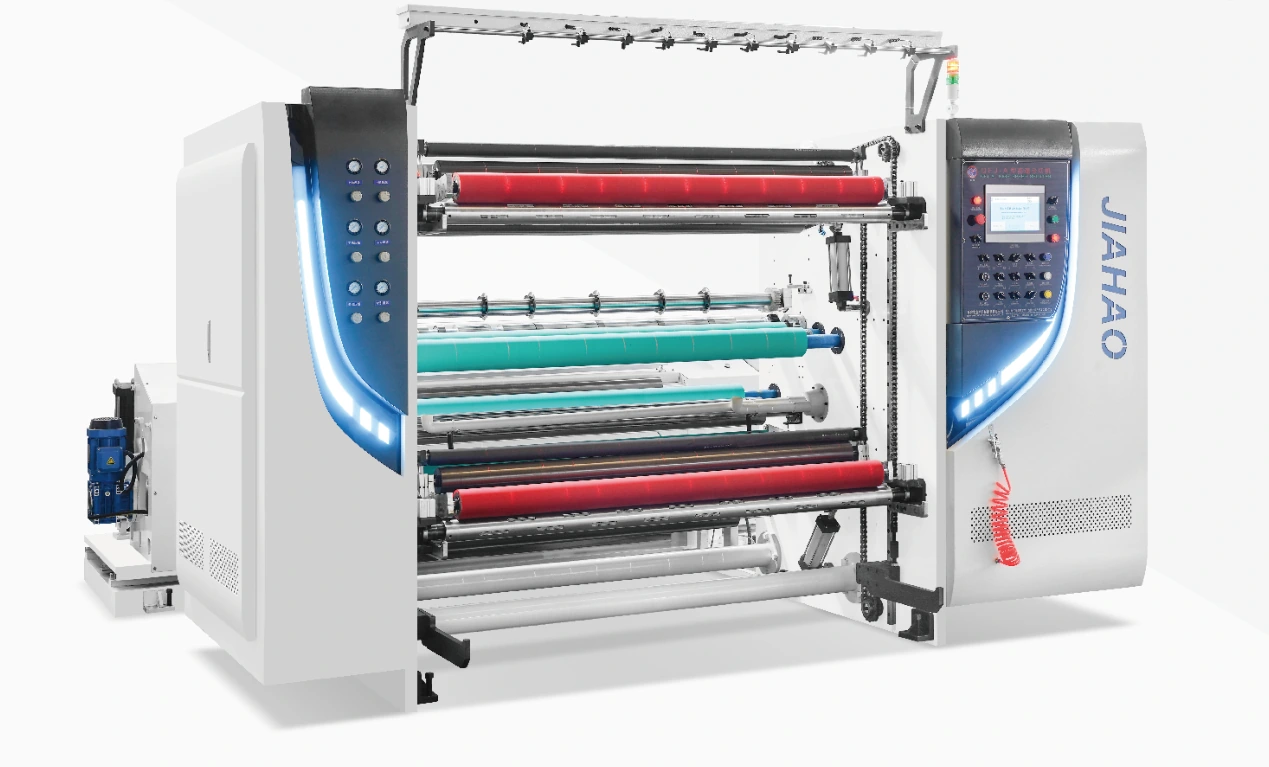
Valores de configuração listados. A velocidade de produção e o padrão de fenda prático dependem do material e da configuração da máquina acordada.
Comece com a AF400 quando grandes rolos acabados e uma seção de desenrolamento separada forem importantes para o layout de produção. Compare o peso do rolo, o acesso de carga e a rota de remoção do rolo acabado ao lado da largura de trabalho. Um limite dimensional maior do rolo pode reduzir a frequência de trocas de rolo, mas o plano de manuseio completo ainda precisa se adequar à instalação.
CONSTRUÇÃO & CONTROLE
A seção de desbobinamento é fisicamente separada da seção principal de conversão. Revise o desenho da máquina e a rota de roscagem para estabelecer o espaço entre as seções, a folga de manutenção e o acesso ao rolo de entrada.
Os eixos de expansão por ar agarram os núcleos do rolo acabado, com controle servo separado para cada eixo de enrolamento. Especifique as dimensões do núcleo, o peso do rolo e as interfaces do eixo juntos; os valores de diâmetro sozinhos não definem a carga permitida.
A descarga da corrente está listada para a configuração de rolo grande. Confirme o arranjo de descarga contra a massa do rolo acabado, a altura da remoção e o método de transporte usado no processo seguinte.
A gama inclui larguras de desenrolamento de 1.300, 1.600 e 1.800 mm. As classificações da unidade principal e de desenrolamento mudam na configuração mais larga, portanto, a revisão elétrica deve usar a versão de largura selecionada.
MATERIAL E BOBINA ACABADA
Fornecer grau de papel, gramagem, larguras de fenda e firmeza de enrolamento. Inclua a condição de poeira e borda onde os rolos acabados alimentam a impressão, embalagem ou outra operação de conversão.
PVC, BOPP, CPP, tereftalato de polietileno (PET) e filmes compostos exigem revisão da espessura, estiramento e contato com a superfície. Defina a construção e a qualidade do rolo acabado antes de concordar com a configuração de corte e enrolamento.
Identifique a classe da folha, a temperança, a espessura e a condição aceitável da borda. Revise a construção de corte e rolo necessária em material representativo, em vez de aplicar configurações de papel à folha.
CONFIGURAÇÕES DE LARGURA E ACIONAMENTO
| Parâmetro | Configuração do 1300 | Configuração do 1600 | Configuração do 1800 |
|---|---|---|---|
| Largura de desbobinamento | 1,300 mm | 1,600 mm | 1,800 mm |
| Velocidade de corte informada | 400 m/min | 400 m/min | 400 m/min |
| Largura mínima de corte | 30 mm | 30 mm | 30 mm |
| Diâmetro da bobina-mãe | 1,200 mm | 1,200 mm | 1,200 mm |
| Diâmetro da bobina acabada | 1,000 mm | 1,000 mm | 1,000 mm |
| Potência do servo principal | 5.5 kW | 5.5 kW | 7.5 kW |
| Potência do servo de rebobinamento | 2 × 5.5 kW | 2 × 5.5 kW | 2 × 5.5 kW |
| Potência do servo de desbobinamento | 5.5 kW | 5.5 kW | 7.5 kW |
As potências de acionamento são entradas individuais do motor, não a carga elétrica total instalada. Confirme a tensão, a frequência, os utilitários, o peso do rolo e as relações do núcleo com a fonte proposta. A espessura do material necessária e as tolerâncias de produção são específicas da aplicação.
CONFIGURAÇÃO, OPERAÇÃO E ACEITAÇÃO
Registre a largura, o diâmetro, o peso e o núcleo do rolo de entrada e, em seguida, revise a rota de aproximação e a folga no desenrolamento separado.
Confirme a orientação contínua da tira de material, os requisitos de tensão e as posições das lâminas usando o material pretendido e o padrão de faixa.
Verifique o engajamento do núcleo, a firmeza do rolo e o comportamento da pista através da construção do diâmetro. Inclua a estabilidade do rolo e a aparência da borda no ensaio.
Concorde a sequência de descarga, equipamento de recepção e acesso do operador. Inspecione a largura acabada, a formação do rolo e a adequação para o desenrolamento a jusante.
Revise a planta baixa, a folga de serviço, a rota de manuseio de rolos e os serviços públicos antes da instalação. Concorde com os requisitos de comissionamento e treinamento do operador com a proposta. Mantenha a identificação da máquina, as interfaces do eixo e as dimensões da lâmina disponíveis para consultas de manutenção e peças sobressalentes.
Compare a AF400 com a A400 usando os layouts completos e as especificações correspondentes: ambas as configurações mostradas listam 400 m/min e um diâmetro acabado de 1.000 mm. O AF500 usa rebobinamento de eixo diferencial e apresenta um diâmetro final menor de 600 mm a 500 m/min. Escolha entre os requisitos do rolo e a construção do enrolamento antes de comparar a velocidade.
ANTES DE ESPECIFICAR
A tabela compara as larguras de desenrolamento de 1.300, 1.600 e 1.800 mm. Inclua a largura real da tira de material contínuo, o corte de borda e o peso do rolo ao selecionar uma versão.
A tabela de especificações lista um diâmetro de rolo de entrada de 1.200 mm e um diâmetro de rolo acabado de 1.000 mm. Especifique ambas as dimensões separadamente em sua exigência.
A configuração listada descreve o enrolamento do eixo de ar e a descarga da corrente. Qualquer função de troca contínua, torreta ou corte automático deve ser definida explicitamente no escopo da máquina proposta.
Concorde o material, o teste padrão da fenda, a velocidade e as dimensões do rolo. Inspecione a qualidade da borda, a largura acabada, a firmeza do enrolamento e o procedimento de descarga planejado.
MATERIAL E REQUISITOS DE PRODUÇÃO
Compare os requisitos de material e formatos de enrolamento antes de definir a configuração final da máquina.
ORÇAMENTO E ESCOPO DE FORNECIMENTO
Solicite uma cotação de preço do equipamento QFJ-AF400 contra o seu material, largura de trabalho e alvos de rolo acabado. Identifique a versão selecionada, o arranjo de corte e enrolamento, o equipamento de carregamento e os controles no fornecimento proposto.
Peça que o equipamento padrão e os itens opcionais sejam listados separadamente. Inclua comissionamento, treinamento do operador, documentação e requisitos iniciais de peças sobressalentes na discussão.
Fornecer quantidade e destino. Confirmar preço, moeda, base de entrega, embalagem, cronograma de produção e quaisquer taxas de frete ou importação excluídas na cotação.
Concordar com inspeção de material representativo, critérios de medição e configuração fornecida antes de encomendar. Confirme os termos de garantia, as responsabilidades de instalação e o suporte de peças sobressalentes com a proposta.
FORMATOS DE MÁQUINA COMPARE
O seu material. Os seus rolos de materiais acabados.
Compartilhe a construção contínua da tira de material, o rolo de entrada, o padrão de fenda e os requisitos do rolo acabado. Inclua as informações que você já tem.