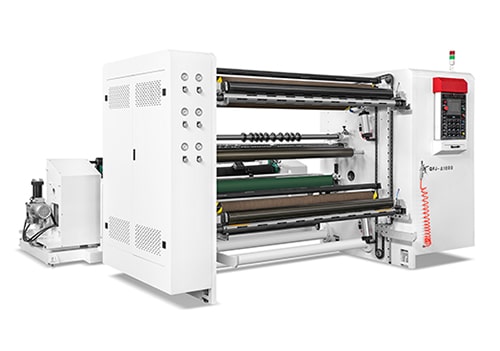
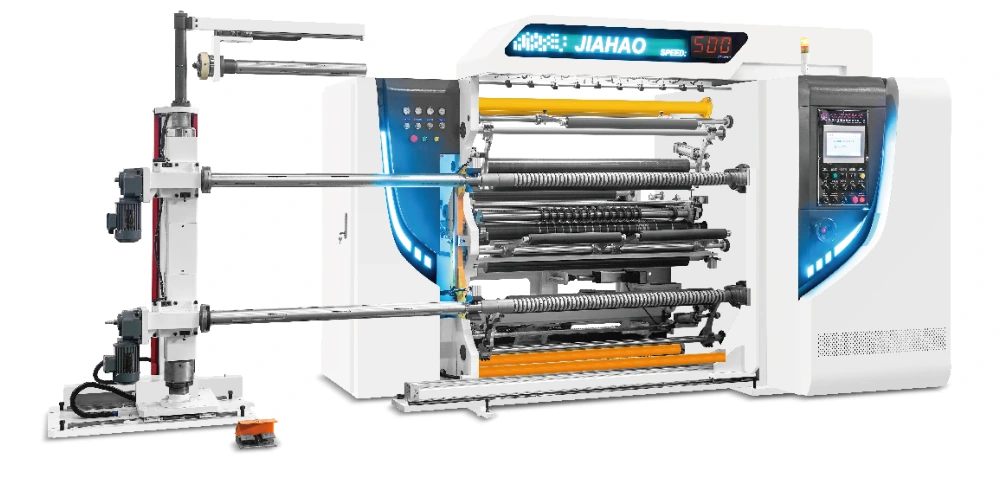
Oddzielny układ Unwind
Sekcja odwijania jest fizycznie oddzielona od głównej sekcji konwersji. Przejrzyj rysunek maszyny i trasę gwintowania, aby ustalić odstęp między sekcjami, prześwit konserwacyjny i dostęp do przychodzącej rolki.

Cięcie i przewijanie · QFJ-AF400
Przejrzyj poziomą konfigurację dla większych rolek nadrzędnych i gotowych. AF400 łączy w sobie nawijarkę pneumatyczną i oddzielne sterowanie serwo z prędkością 400 m/min, średnicą rolki przychodzącej 1200 mm i średnicą rolki gotowej 1000 mm.
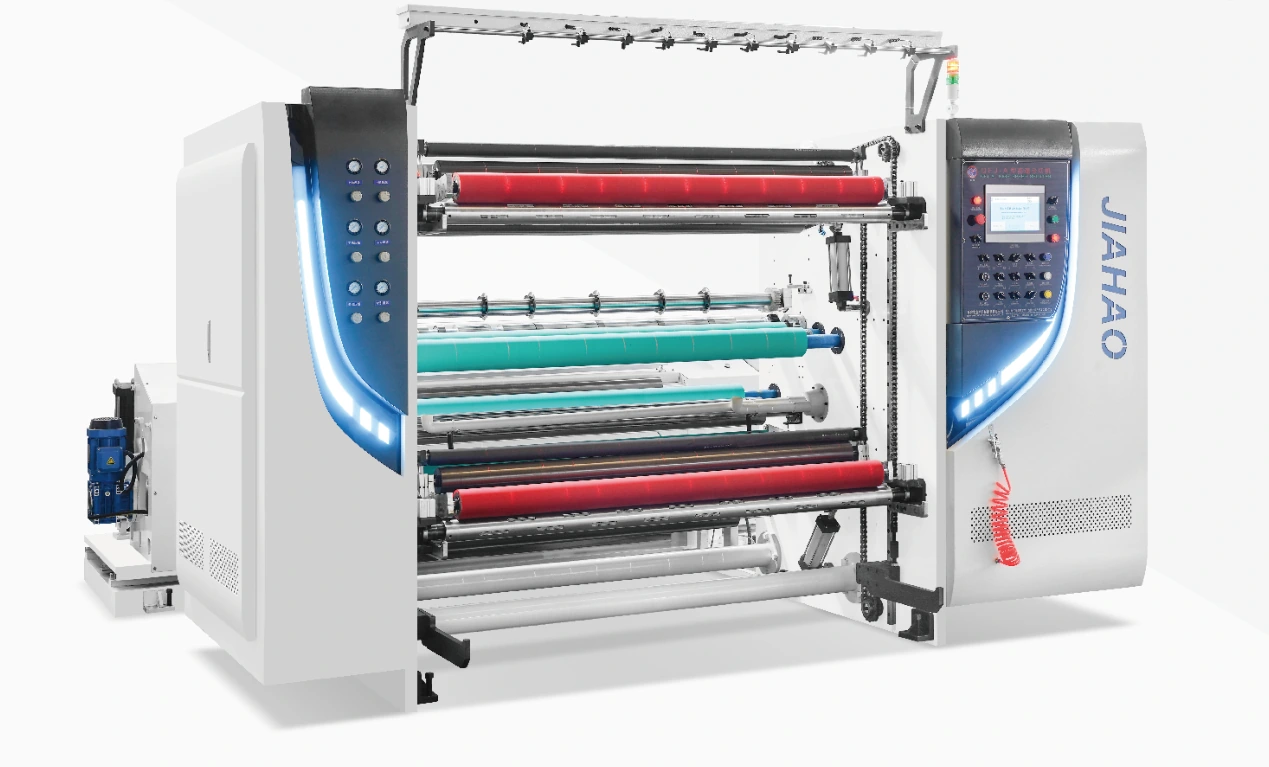
Wymienione wartości konfiguracji. Szybkość produkcji i praktyczny wzór szczeliny zależą od materiału i uzgodnionego ustawienia maszyny.
Zacznij od AF400, gdy duże gotowe rolki i oddzielna sekcja odwijania są ważne dla układu produkcyjnego. Porównaj masę rolki, dostęp do załadunku i drogę wyprowadzania gotowej rolki obok szerokości roboczej. Większe ograniczenia wymiarowe rolki mogą zmniejszyć częstotliwość zmian rolki, ale kompletny plan obsługi nadal musi być dostosowany do instalacji.
BUDOWNICTWO & KONTROLA
Sekcja odwijania jest fizycznie oddzielona od głównej sekcji konwersji. Przejrzyj rysunek maszyny i trasę gwintowania, aby ustalić odstęp między sekcjami, prześwit konserwacyjny i dostęp do przychodzącej rolki.
Wały rozprężające powietrze chwytają gotowe rdzenie rolkowe, z oddzielnym serwosterowaniem dla każdego wału nawijającego. Określ wymiary rdzenia, ciężar rolki i interfejsy wału razem; same wartości średnicy nie określają dopuszczalnego obciążenia.
Rozładunek łańcucha jest wymieniony dla konfiguracji dużych rolek. Potwierdź układ rozładunku w stosunku do masy gotowej rolki, wysokości usuwania i metody transportu zastosowanej w następnym procesie.
W ofercie znajdują się szerokości odwijania 1300, 1600 i 1800 mm. Ocena napędu głównego i odwijania zmienia się w najszerszej konfiguracji, więc przegląd elektryczny powinien używać wybranej wersji szerokości.
MATERIAŁ I GOTOWA ROLKA
Zapewnij gatunek papieru, gramaturę, szerokości szczelin i twardość nawijania. Obejmują pył i stan krawędzi, w których gotowe rolki są podawane do drukowania, pakowania lub innej operacji konwersji.
PVC, BOPP, CPP, politereftalan etylenu (PET) i folie kompozytowe wymagają przeglądu grubości, rozciągliwości i kontaktu powierzchni. Określ konstrukcję i jakość gotowej rolki przed uzgodnieniem ustawień cięcia i nawijania.
Określ klasę folii, odczyn, grubość i dopuszczalny stan krawędzi. Przejrzyj wymagane cięcie i rolowanie na reprezentatywnym materiale, zamiast stosować ustawienia papieru do folii.
WARIANTY SZEROKOŚCI I NAPĘDU
| Parametr | Konfiguracja 1300 | Konfiguracja 1600 | Konfiguracja 1800 |
|---|---|---|---|
| Szerokość odwijania | 1,300 mm | 1,600 mm | 1,800 mm |
| Podana prędkość cięcia | 400 m/min | 400 m/min | 400 m/min |
| Minimalna szerokość cięcia | 30 mm | 30 mm | 30 mm |
| Średnica rolki macierzystej | 1,200 mm | 1,200 mm | 1,200 mm |
| Średnica gotowej rolki | 1,000 mm | 1,000 mm | 1,000 mm |
| Moc głównego serwonapędu | 5.5 kW | 5.5 kW | 7.5 kW |
| Moc serwonapędu przewijania | 2 × 5.5 kW | 2 × 5.5 kW | 2 × 5.5 kW |
| Moc serwonapędu odwijania | 5.5 kW | 5.5 kW | 7.5 kW |
Moce napędowe to poszczególne wejścia silnika, a nie całkowite zainstalowane obciążenie elektryczne. Potwierdź napięcie, częstotliwość, narzędzia, wagę rolki i interfejsy rdzenia z proponowanym zasilaniem. Wymagana grubość materiału i tolerancje produkcyjne są specyficzne dla danego zastosowania.
KONFIGURACJA, DZIAŁANIE I PRZYJĘCIE
Zapisz przychodzącą szerokość rolki, średnicę, wagę i rdzeń, a następnie przejrzyj trasę podejścia i luzem w oddzielnym odwijanie.
Potwierdzenie ciągłego prowadzenia taśmy materiału, wymagań dotyczących napięcia i położeń ostrzy przy użyciu zamierzonego materiału i wzoru pasma.
Sprawdź zaangażowanie rdzenia, twardość toczenia i zachowanie na pasie przez średnicę budowy. Włącz stabilność toczenia i wygląd krawędzi do próby.
Uzgodnij kolejność rozładunku, sprzęt odbiorczy i dostęp operatora. Sprawdzić gotową szerokość, formowanie rolki i przydatność do dalszego rozwijania.
Przed instalacją sprawdź plan piętra, prześwit serwisowy, trasę obsługi rolek i narzędzia. Zgodź wymagania dotyczące uruchomienia i szkolenia operatorów z propozycją. Przechowuj identyfikację maszyny, interfejsy wału i wymiary ostrza dostępne do konserwacji i zapytań o części zamienne.
Porównaj AF400 z A400, korzystając z kompletnych układów i dopasowanych specyfikacji: obie pokazane konfiguracje wykazują prędkość 400 m/min i średnicę gotową 1000 mm. AF500 wykorzystuje przewijanie wału różnicowego i oferuje mniejszą średnicę gotowego produktu 600 mm przy prędkości 500 m/min. Wybierz między wymaganiami dotyczącymi rolki i konstrukcją nawijania przed porównaniem prędkości.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
Tabela porównuje szerokości odwijania 1300, 1600 i 1800 mm. Podczas wyboru wersji należy uwzględnić rzeczywistą szerokość taśmy materiału ciągłego, przycinanie krawędzi i masę rolki.
Tabela specyfikacji wymienia średnicę rolki przychodzącej 1200 mm i średnicę gotowej rolki 1000 mm. Określ oba wymiary osobno w swoim wymaganiu.
Wymienione konfiguracje opisują nawijanie wału powietrznego i rozładowywanie łańcucha. Wszelkie funkcje przełączania bez zatrzymania, rewolweru lub automatycznego cięcia muszą być wyraźnie zdefiniowane w proponowanym zakresie maszyny.
Zgadzam się materiał, wzór szczeliny, prędkość i wymiary rolki. Sprawdzić jakość krawędzi, szerokość wykończenia, szczelność nawijania i zaplanowaną procedurę rozładunku.
WYMOGI MATERIALNE I PRODUKCYJNE
Porównaj wymagania materiałowe i formaty nawijania przed określeniem ostatecznej konfiguracji maszyny.
KWOTA I ZAKRES DOSTAWY
Poproś o wycenę sprzętu QFJ-AF400 w zależności od materiału, szerokości roboczej i gotowych celów rolkowych. Określić wybraną wersję, układ cięcia i nawijania, urządzenia ładujące i sterowania w proponowanej dostawie.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
STATKI MASZYNOWE PORÓWNANE
Twój materia. Twoje gotowe bułeczki.
Udostępnij ciągłą konstrukcję taśmy materiałowej, przychodzącą rolkę, wzór szczeliny i wymagania dotyczące gotowej rolki. Dołącz informacje, które już masz.