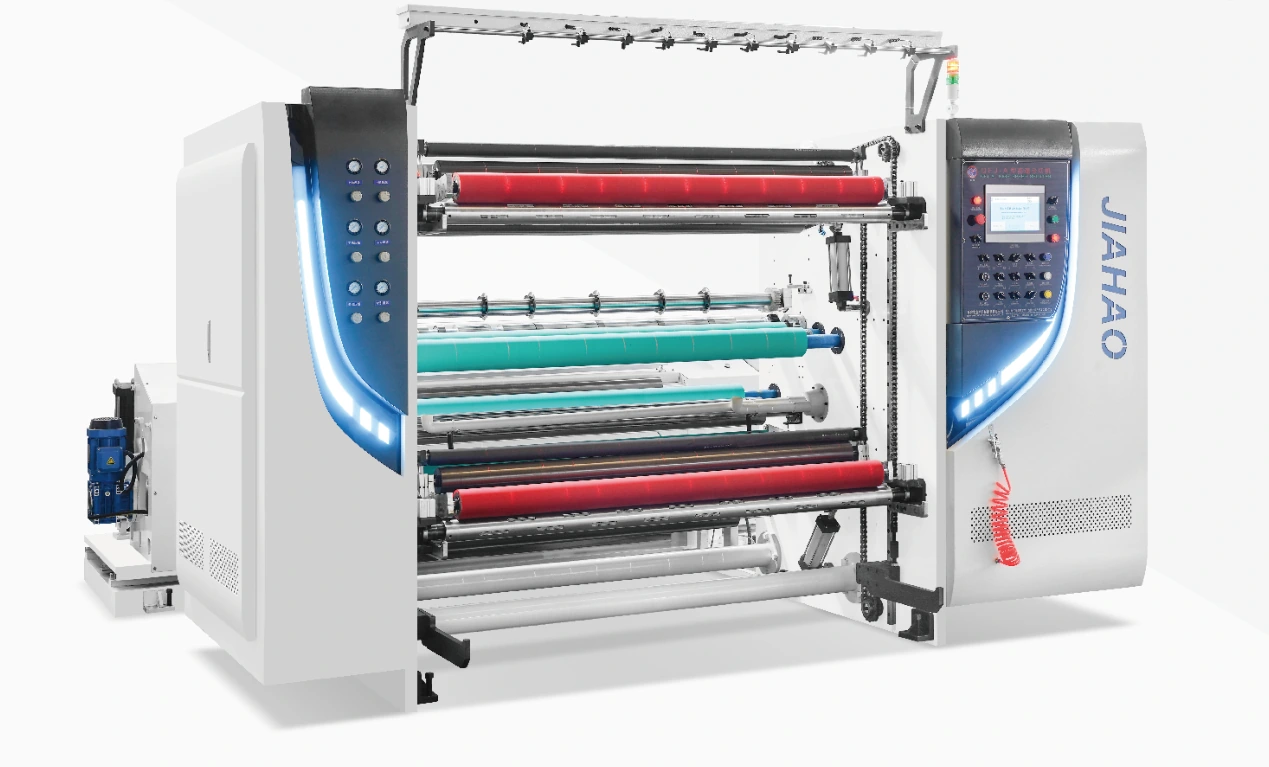
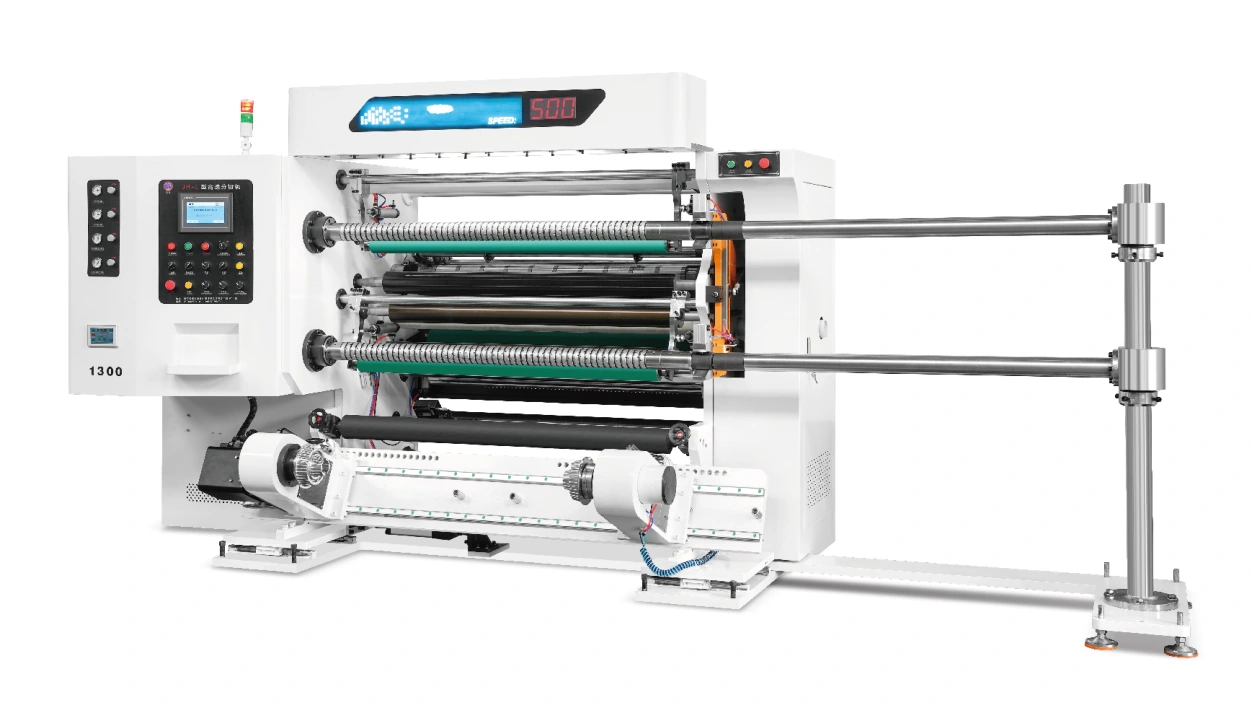
Split Construction
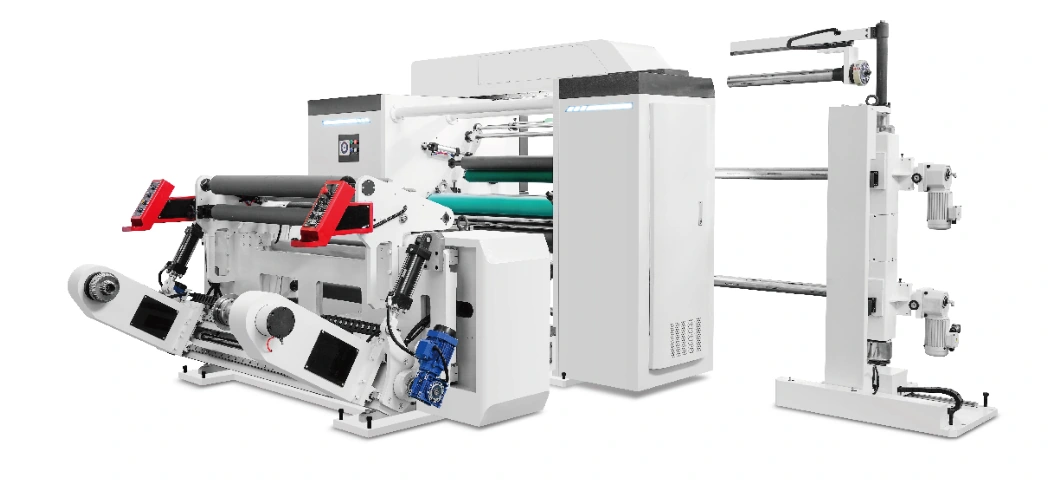
Odwijarka jest oddzielona od sekcji cięcia i przewijania. Przed oceną zapotrzebowania na przestrzeń podłogową należy sprawdzić zainstalowany układ, ciągły przepływ taśmy materiału i dostęp między dwiema sekcjami.

Cięcie i przewijanie · QFJ-AF500
Poznaj przewijanie wału różnicowego z oddzielną sekcją odwijania. AF500 oferuje prędkość cięcia 500 m/min, minimalny przekrój 20 mm, średnicę rolki wejściowej 1200 mm i średnicę gotowej rolki 600 mm.
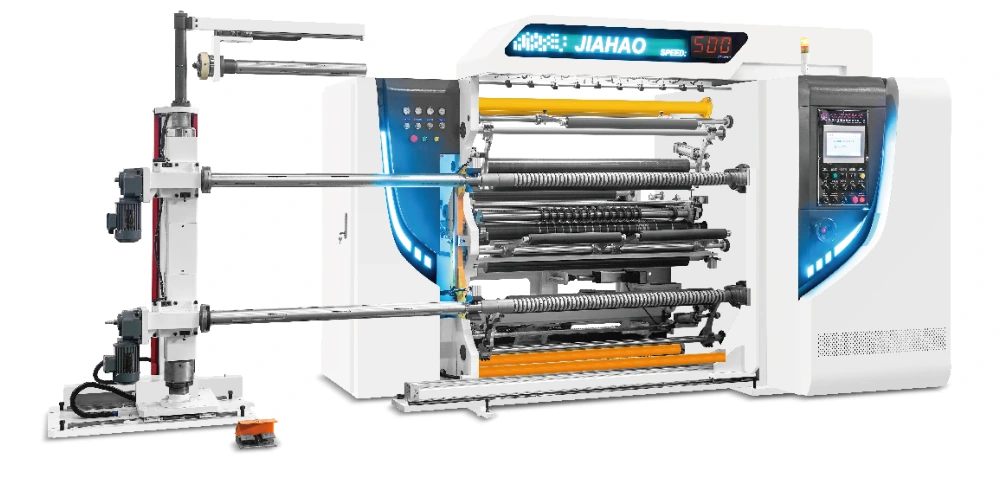
Wymienione wartości konfiguracji. Szybkość produkcji i praktyczny wzór szczeliny zależą od materiału i uzgodnionego ustawienia maszyny.
Rozważ AF500, gdy konieczne jest uzwojenie wału różnicowego, a przychodząca rolka wymaga większej średnicy niż konfiguracja A500. Konstrukcja podzielona wymaga przeglądu układu obejmującego obie sekcje, łączącą ścieżkę ciągłego materiału, dostęp do załadunku i serwisu. Struktura materiału i wymagania dotyczące pasa ruchu pozostają kluczowe dla wyboru.
BUDOWNICTWO & KONTROLA
Odwijarka jest oddzielona od sekcji cięcia i przewijania. Przed oceną zapotrzebowania na przestrzeń podłogową należy sprawdzić zainstalowany układ, ciągły przepływ taśmy materiału i dostęp między dwiema sekcjami.
Wały uzwojenia wykorzystują układ różnicowy, przy czym każdy wał jest sterowany przez oddzielny serwosilnik. Przejrzyj liczbę pasów, stan rdzenia i twardość uzwojenia przy użyciu rzeczywistego ciągłego paska materiału.
Średnica rolki przychodzącej wynosząca 1200 mm odróżnia AF500 od konfiguracji A500, która ma 800 mm. Potwierdź oddzielnie dopuszczalną masę, zaangażowanie rdzenia i metodę ładowania.
Konfiguracja zawiera cztery zestawy sterowania silnikiem serwo. Poniżej przedstawiono główne, przewijane i odwijane znamionowe wartości dla poszczególnych szerokości, ale są to indywidualne wejścia napędu, a nie całkowite obciążenie elektryczne.
MATERIAŁ I GOTOWA ROLKA
W przypadku PVC, BOPP, CPP i politereftalan etylenu (PET) należy opisać grubość, stronę obróbki, powłokę i wrażliwość na znakowanie. Sprawdzanie krawędzi szczelin i formowania rolek przy uzgodnionej prędkości roboczej.
Zidentyfikuj każdą warstwę i wszelkie powierzchnie klejące lub uwalniające. Przegląd wymagań dotyczących napięcia i kontaktu dla całego ciągłego paska materiału, w tym zachowania podczas przyspieszania i budowy rolki.
Określ gatunek i gramaturę papieru lub gatunek i grubość folii, z wymaganym stanem krawędzi i gotowymi rdzeniami. Potwierdź konfigurację cięcia dla rzeczywistego podłoża.
WARIANTY SZEROKOŚCI I NAPĘDU
| Parametr | Konfiguracja 1300 | Konfiguracja 1800 |
|---|---|---|
| Szerokość odwijania | 1,300 mm | 1,800 mm |
| Podana prędkość cięcia | 500 m/min | 500 m/min |
| Minimalna szerokość cięcia | 20 mm | 20 mm |
| Średnica rolki macierzystej | 1,200 mm | 1,200 mm |
| Średnica gotowej rolki | 600 mm | 600 mm |
| Moc głównego serwonapędu | 4 kW | 5.5 kW |
| Moc serwonapędu przewijania | 2 × 4 kW | 2 × 4 kW |
| Moc serwonapędu odwijania | 5.5 kW | 7.5 kW |
Moce napędowe to poszczególne wejścia silnika, a nie całkowite zainstalowane obciążenie elektryczne. Potwierdź napięcie, częstotliwość, narzędzia, wagę rolki i interfejsy rdzenia z proponowanym zasilaniem. Wymagana grubość materiału i tolerancje produkcyjne są specyficzne dla danego zastosowania.
KONFIGURACJA, DZIAŁANIE I PRZYJĘCIE
Zapisuj szerokość, średnicę, masę i wymiary rdzenia. Użyj tych wartości, aby przejrzeć oddzielny sprzęt do odwijania i obsługi na miejscu.
Określ wymagania dotyczące prowadzenia i naprężenia między sekcjami oraz ustalaj wzór szczeliny przy użyciu reprezentatywnego materiału.
Przejrzyj konfigurację wału różnicowego i dopasowanie rdzenia. Sprawdź wymaganą twardość, wygląd krawędzi i średnicę gotową w liniach szczelin.
Uzgodnij kontrole wymiarów i jakości rolek oraz sprawdź, jak gotowe rolki zostaną usunięte, zapakowane lub przeniesione do następnego procesu.
Przed instalacją sprawdź plan piętra, prześwit serwisowy, trasę obsługi rolek i narzędzia. Zgodź wymagania dotyczące uruchomienia i szkolenia operatorów z propozycją. Przechowuj identyfikację maszyny, interfejsy wału i wymiary ostrza dostępne do konserwacji i zapytań o części zamienne.
Zarówno A500, jak i AF500 w pokazanych konfiguracjach mają prędkość 500 m/min, minimalny przekrój 20 mm i średnicę wykończenia 600 mm. AF500 ma układ dzielony i średnicę główną 1200 mm zamiast 800 mm. AF400 to inna opcja dużych rolek z nawijaniem wału pneumatycznego i średnicą gotową 1000 mm.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
Użyj pasującego rysunku układu. Oddzielne odwijanie, ciągła ścieżka taśmy materiału, dostęp do załadunku rolki i prześwit konserwacyjny wpływają na instalację.
Masa rolki, szerokość, rdzeń i warunki załadunku muszą również pasować. Średnica jest jedną z części specyfikacji przychodzącej rolki.
Przejrzyj układ, w którym kilka pasów szczelinowych jest zwijanych razem, a zachowanie pasa lub sztywność nawijania jest ważna. Potwierdź przydatność, oceniając rzeczywisty ciągły pasek materiału i wymaganą budowę rolki.
Zapisz model, szerokość roboczą, układ cięcia i nawijania, sprzęt do załadunku i wyładunku, elementy sterujące, narzędzia i wszelkie opcjonalne funkcje w ofercie cenowej sprzętu.
WYMOGI MATERIALNE I PRODUKCYJNE
Porównaj wymagania materiałowe i formaty nawijania przed określeniem ostatecznej konfiguracji maszyny.
KWOTA I ZAKRES DOSTAWY
Poproś o wycenę sprzętu QFJ-AF500 w zależności od materiału, szerokości roboczej i gotowych celów rolkowych. Określić wybraną wersję, układ cięcia i nawijania, urządzenia ładujące i sterowania w proponowanej dostawie.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
STATKI MASZYNOWE PORÓWNANE
Twój materia. Twoje gotowe bułeczki.
Udostępnij ciągłą konstrukcję taśmy materiałowej, przychodzącą rolkę, wzór szczeliny i wymagania dotyczące gotowej rolki. Dołącz informacje, które już masz.