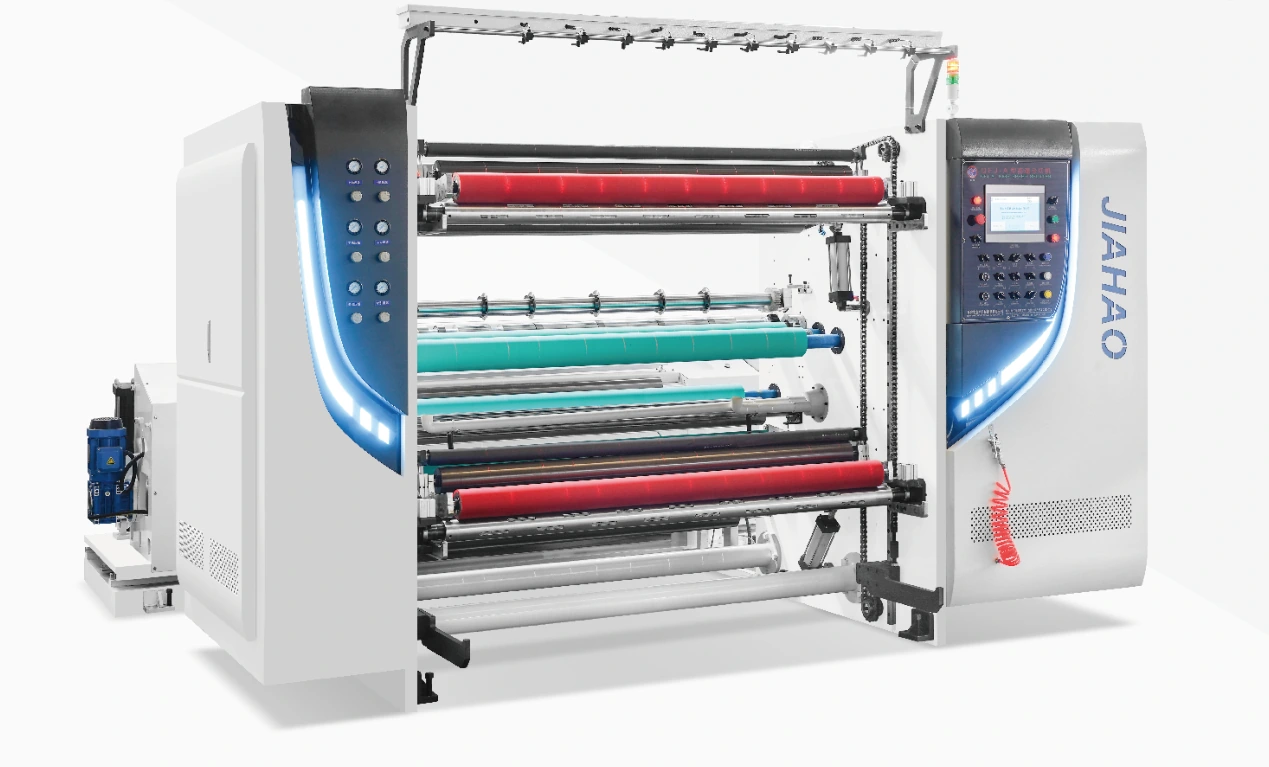
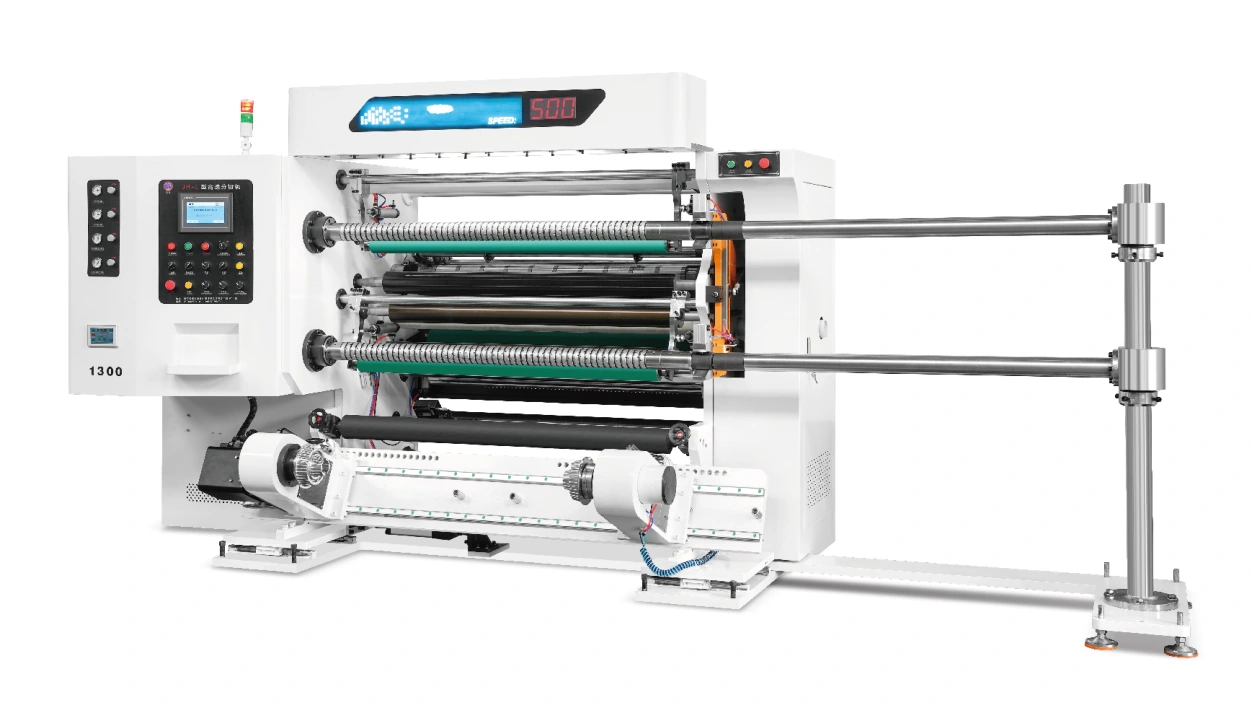
Yapıyı Böl
Çıkarma, kesme ve geri çekme bölümlerinden ayrıdır. Yer-alanı gereksinimini değerlendirmeden önce kurulu düzenlemeyi, sürekli malzeme şeridi seyahati ve iki bölüm arasında erişimi gözden geçirin.

ÇİFTLEŞTİRME VE YENİDEN KURMAK QFJ-AF500
Ayrı çözgü bölümüyle diferansiyel milli geri sarım düzenini inceleyin. AF500 için belirtilen dilme hızı 500 m/min, minimum dilimleme genişliği 20 mm, giriş rulosu çapı 1,200 mm ve bitmiş rulo çapı 600 mm değerindedir.
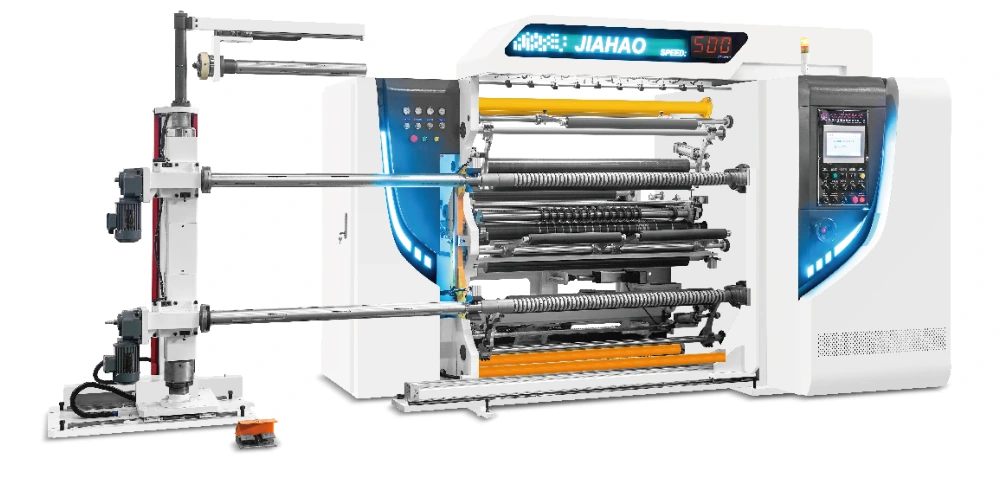
Listelenen yapılandırma değerleri. Üretim hızı ve pratik kesici desen malzemeye ve kabul edilen makine ayarlarına bağlıdır.
Diferansiyel-şaft sarmal ilgili olduğunda AF500'ü düşünün ve gelen rulo A500 konfigürasyonundan daha fazla çap kapasitesi gerektirir. Bölünmüş yapı, her iki bölümü de kapsayan bir tasarım gözden geçirmesine, bağlantı sürekli malzeme şerit yolu, yükleme ve hizmet erişimine ihtiyaç duyar. Malzeme yapısı ve şerit gereksinimleri seçimin merkezinde kalmaktadır.
İnşaat ve Kontrol
Çıkarma, kesme ve geri çekme bölümlerinden ayrıdır. Yer-alanı gereksinimini değerlendirmeden önce kurulu düzenlemeyi, sürekli malzeme şeridi seyahati ve iki bölüm arasında erişimi gözden geçirin.
Sarma ekseni, her eksenin ayrı bir servo motor tarafından kontrol edildiği bir diferansiyel düzenleme kullanır. Gerçek sürekli malzeme şeridi kullanarak bant sayısını, çekirdek durumunu ve sarma sağlamlığını gözden geçirin.
1200 mm girişli rulo çapı AF500'ü 800 mm listeleyen A500 konfigürasyonundan ayırır. Kabul edilebilir kütle, çekirdek bağlantısı ve yükleme yöntemini ayrı ayrı doğrulayın.
Konfigurasyon dört servo motor kontrol seti listeler. Genişlik özel ana, geri dön ve unwind puanları aşağıda gösterilmiştir, ancak bunlar toplam elektrik yükünden ziyade bireysel sürüş girişleridir.
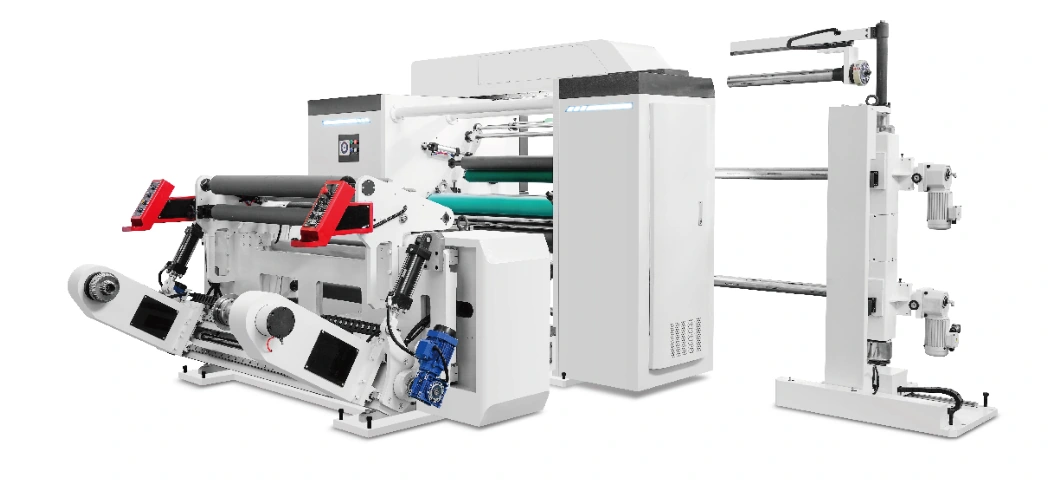
MALZEME VE BİTMİŞ RULO
PVC, BOPP, CPP ve polietilen tereftalat (PET) için kalınlık, tedavi tarafı, kaplama ve işaretleme hassasiyetini tanımlayın. Aynı hızda, kesilen kenarları ve yuvarlak oluşumu kontrol edin.
Her katmanı ve herhangi bir yapıştırıcı veya serbest bırakma yüzeyini tanımlayın. Hızlanma ve rulo yapısı sırasındaki davranış da dahil olmak üzere, bütün sürekli malzeme şeridi için gerginlik ve temas gereksinimlerini gözden geçirin.
Kağıt kalitesi ve gramajını veya folio kalitesi ve kalınlığını, gerekli kenar koşulları ve bitmiş çekirdekler ile belirtin. Gerçek substrat için kesme yapılandırmasını doğrula.
GENİŞLİK VE TAHRİK SEÇENEKLERİ
| Parametre | 1300 yapılandırması | 1800 yapılandırması |
|---|---|---|
| Açma Genişliği | 1,300 mm | 1,800 mm |
| Belirtilen Dilme Hızı | 500 m/min | 500 m/min |
| Minimum Dilim Genişliği | 20 mm | 20 mm |
| Ana Rulo Çapı | 1,200 mm | 1,200 mm |
| Bitmiş Rulo Çapı | 600 mm | 600 mm |
| Ana Servo Gücü | 4 kW | 5.5 kW |
| Sarma Servo Gücü | 2 × 4 kW | 2 × 4 kW |
| Açma Servo Gücü | 5.5 kW | 7.5 kW |
Sürücü güçleri, toplam kurulu elektrik yükü değil, bireysel motor girdileridir. Voltaj, frekans, hizmetler, ağırlık ve önerilen kaynakla çekirdek arayüzleri doğrulayın. Gereken malzeme kalınlığı ve üretim toleransları uygulamaya özeldir.
KURULMA, FİYATLAMA VE KABUL
Kayıt genişliği, çapı, kütlesi ve çekirdeğin boyutu. Bu değerleri ayrı olarak dağıtma ve site yönetimi ekipmanlarını incelemek için kullanın.
Bölümler arasında yönlendirme ve gerginlik gereksinimlerini tanımlayın ve temsili malzeme kullanarak kesikli modeli oluşturun.
Diferansiyel-şaft kurulumunu ve çekirdeğini incele. İstenilen sertliği, kenar görünümünü ve kesikli şeritlerin tamamlanmış çapını kontrol edin.
Boyut ve roll-nitelik kontrollerini kabul edin ve bitmiş rulların nasıl çıkarılacağı, paketleneceği veya bir sonraki sürece aktarılacağına bakınız.
Yerleşim planını, hizmet boşluğunu, rulo-işletme rotasını ve hizmetleri kurulumdan önce gözden geçirin. Öneri ile birlikte kurulum ve operatör eğitimi gereksinimlerini kabul edin. Makine tanımlamasını, şaft arayüzlerini ve bıçak boyutlarını bakım ve yedek parça sorguları için hazır tutun.
A500 ve AF500 her ikisi de 500 m / min, 20 mm minimum bir açıklık ve gösterilmiş konfigürasyonlarda 600 mm bitmiş çap listeler. AF500, 800 mm yerine bir bölünmüş düzenleme ve 1.200 mm ana çapı ekler. AF400, hava-şaft sarmal ve 1.000 mm tamamlanmış çapıyla farklı bir büyük-rol seçeneğidir.
KONUŞMADAN ÖNCE
Uygun bir düzenleme çizimi kullan. Ayrılmış bobin, sürekli malzeme şerit yolu, roll-loading erişimi ve bakım boşluğu tüm kurulumu etkiler.
Roll ağırlığı, genişliği, çekirdeği ve yük koşulları da uygun olmalıdır. Diameter, gelen-roller spesifikasyonunun bir parçasıdır.
Birkaç kesikli şeridin bir araya getirildiği düzenlemeyi gözden geçirin ve şerit davranışı veya sarma sağlamlığı önemlidir. Gerçek sürekli malzeme şeridi ve gerekli rulo yapısını değerlendirerek uygunluğu doğrulayın.
Kayıt modeli, çalışma genişliği, kesme ve bobin düzeni, yükleme ve çıkarma ekipmanı, kontroller, hizmetler ve ekipman fiyat teklifinde herhangi bir seçenek fonksiyonları.
MALZEME VE ÜRETİM GEREKSİNİMLERİ
Son makine yapılandırmasını tanımlamadan önce malzeme gereksinimlerini ve sarma biçimlerini karşılaştırın.
QUOTATION & ÇÖZÜM SCOPE
Madde, çalışma genişliği ve bitmiş-roller hedeflerine karşı QFJ-AF500 ekipman fiyat teklifi isteyin. Önerilen tedarikte seçilen versiyonu, kesme ve sarma düzenini, yükleme ekipmanını ve kontrolleri tanımlayın.
Standart ekipman ve isteğe bağlı öğelerin ayrı olarak listelenmesini isteyin. Tartışmada devreye alma, operatör eğitimi, dokümantasyon ve ilk yedek parça gereksinimlerini içerir.
Miktar ve varış noktası sağlayın. Fiyat, para birimi, teslimat esası, paketleme, üretim programı ve tırnak içinde herhangi bir dışlanan yük veya ithalat ücretlerini onaylayın.
Sipariş vermeden önce temsili malzeme denetimini, ölçüm kriterlerini ve sağlanan konfigürasyonu kabul edin. Teklif ile garanti şartlarını, kurulum sorumluluklarını ve yedek parça desteğini onaylayın.
KARŞI MAKİNE FORMATLARI
MALZEME. Bitmiş malzeme rulolarınız.
Sürekli malzeme şerit yapımını, gelen ruloyu, kesikli modeli ve bitmiş-rulo gereksinimlerini paylaşın. Elinizdeki bilgileri de ekleyin.