Wydajność poza prędkością maksymalną
Określ wymaganą sprzedawalną produkcję na zmianę, typową długość cyklu i częstotliwość wymiany. Przyspieszenie, gwintowanie, przygotowanie rdzenia i rozładunek wpływają na wydajność użytkową.

DJH MACHINERY · WYBÓR APLIKACJI
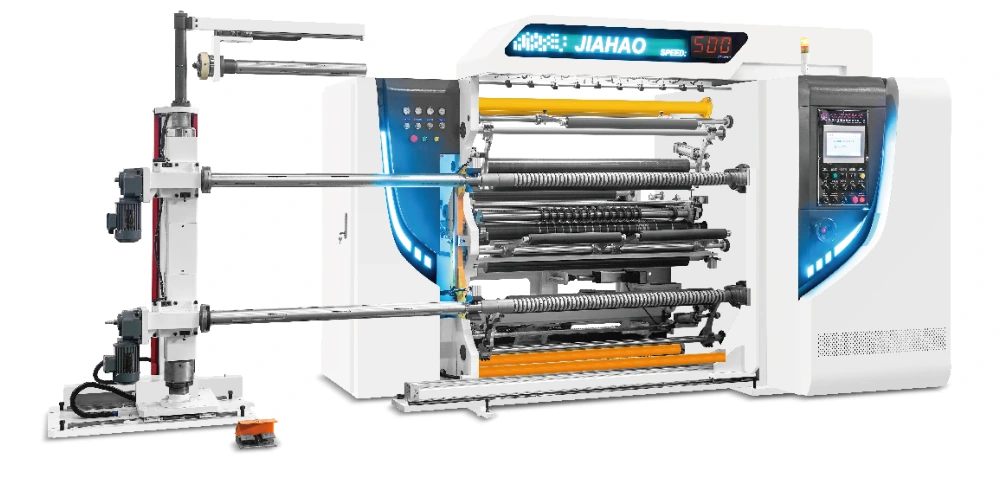
Porównaj konfiguracje przewijarki do cięcia 400 i 500 m/min według formatu nawijania, przychodzącej rolki i wydajności gotowej rolki. Wybierz dla stabilnej wydajności użytkowej, przełączeń i jakości rolki, a także podanej prędkości.
MATERIAŁ, CIĘCIE I NAWIJANIE
Określ wymaganą sprzedawalną produkcję na zmianę, typową długość cyklu i częstotliwość wymiany. Przyspieszenie, gwintowanie, przygotowanie rdzenia i rozładunek wpływają na wydajność użytkową.
A500, AF500 i B500 wykorzystują różnicowe wały przewijania przy podanej prędkości 500 m/min. A400 i AF400 wykazują prędkość 400 m/min przy większych średnicach gotowych rolek. Najszybszy model na liście nie jest automatycznie najlepszym dopasowaniem do twoich rolek.
Określ ciągłe prowadzenie taśmy materiału, kontrolę napięcia, ustawienie noża, załadunek i usuwanie gotowej rolki oddzielnie. Prędkość znamionowa nie potwierdza automatycznego pozycjonowania noża, nawijania rewolwerów ani nieprzerwanych zmian rolek.
PORÓWNANIE KONFIGURACJI
Konfiguracje te są punktami wyjścia do przeglądu aplikacji. Zakres grubości materiału, prędkość robocza i osiągalna jakość rolki muszą być uzgodnione dla wybranej konfiguracji.
| Wzór | Konstrukcja i dobór | Główne parametry konfiguracji |
|---|---|---|
| QFJ-A500 | Układ poziomy do oceny, kiedy potrzebujesz kilku szczelinowych pasów przewijanych na wałach różnicowych, a rolki macierzyste i gotowe pasują do wymienionych wydajności. Zacznij od ciągłej struktury taśmy materiału i wymaganej twardości rolki, a następnie przejrzyj szerokość roboczą i wzór pasa. | Prędkość podana: 500 m/min Minimalna szerokość cięcia: 20 mm Średnica rolki macierzystej: 800 mm |
| QFJ-B500 | Rozważmy B500, gdzie ciągły pasek materiału i wymagane gotowe rolki pasują do pionowego układu o mniejszych granicach wymiarów średnicy. Porównaj dostęp do gwintowania, załadunku rdzenia i usuwania gotowych rolek z codziennym przepływem pracy operatorów, zamiast oceniać potrzeby instalacyjne wyłącznie na podstawie obrazu maszyny. | Prędkość podana: 500 m/min Minimalna szerokość cięcia: 20 mm Średnica rolki macierzystej: 700 mm |
| QFJ-C400 | Zacznij od C400, gdy nawijanie stykowe środkowe jest istotne dla gotowej rolki, której potrzebujesz. Kontakt uzwojenia, ciągła czułość paska materiału i wymagania dotyczące wąskiego pasa powinny być przeglądane razem. Konfiguracja z oddzielnym układem pokazana tutaj ma większą średnicę rolki przychodzącej niż wersja z połączonym układem. | Prędkość podana: 400 m/min Minimalna szerokość cięcia zależnie od szerokości roboczej: 5 / 10 mm Średnica rolki macierzystej: 1,200 mm |
| QFJ-AF400 | Zacznij od AF400, gdy duże gotowe rolki i oddzielna sekcja odwijania są ważne dla układu produkcyjnego. Porównaj masę rolki, dostęp do załadunku i drogę wyprowadzania gotowej rolki obok szerokości roboczej. Większe ograniczenia wymiarowe rolki mogą zmniejszyć częstotliwość zmian rolki, ale kompletny plan obsługi nadal musi być dostosowany do instalacji. | Prędkość podana: 400 m/min Minimalna szerokość cięcia: 30 mm Średnica rolki macierzystej: 1,200 mm |
| QFJ-AF500 | Rozważ AF500, gdy konieczne jest uzwojenie wału różnicowego, a przychodząca rolka wymaga większej średnicy niż konfiguracja A500. Konstrukcja podzielona wymaga przeglądu układu obejmującego obie sekcje, łączącą ścieżkę ciągłego materiału, dostęp do załadunku i serwisu. Struktura materiału i wymagania dotyczące pasa ruchu pozostają kluczowe dla wyboru. | Prędkość podana: 500 m/min Minimalna szerokość cięcia: 20 mm Średnica rolki macierzystej: 1,200 mm |
Średnica rolki jest oddzielona od szerokości roboczej i wagi rolki. Podana prędkość nie jest gwarancją wydajności dla konkretnego materiału.
PRZYGOTUJ ZAPYTANIE OFERTOWE
Podaj klasę, strukturę warstwy, gramaturę lub grubość, powłokę i reprezentatywny materiał do przeglądu.
Wymień przychodzącą szerokość rolki, średnicę, wagę i rdzeń; każda gotowa szerokość, liczba pasów, gotowa średnica i rozmiar rdzenia.
Określ docelową wydajność, kryteria jakości, narzędzia, miejsce przeznaczenia i potrzeby obsługi. Zażądaj oddzielnej identyfikacji dołączonych elementów sterujących, opcji, uruchomienia, podstawy dostawy i warunków odbioru.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
- Nie. Rzeczywista prędkość pracy zależy od gatunku, grubości, szerokości szczelin, liczby pasów, wymiarów rolki i uzgodnionych kryteriów jakości. Określić test operacyjny przy użyciu reprezentatywnego materiału.
- Nie. Szybkość i automatyzacja to różne atrybuty. Porównaj funkcje napędu, naciągu i obsługi bezpośrednio, zamiast wywoływać instrukcję obsługi maszyny z napędem o niższej prędkości.
Zapis materiału, wzoru szczelin, czasu trwania testu, prędkości roboczej i pomiarów gotowych rolek w uzgodnionym zakresie akceptacji. Określ również obowiązki załadunku, rozładunku i operatora.
Czytanie dokumentów technicznych
Przed porównaniem maszyn do cięcia wzdłużnego i nawijania, należy określić materiał, rolki materiału przychodzącego i specyfikację gotowego materiału. Użyj tej listy kontrolnej do przygotowania pytań operacyjnych i supply- scope, które należą do zapytania maszyny.
Prawa maszyna do cięcia wzdłużnego zależy od tego, co przetwarzasz i jakie rolki musisz wyprodukować. Rozpocznij od warunków materiału i rolki, a następnie porównaj wymagania dotyczące cięcia, nawijania i działania.
Objawy napięcia mogą pochodzić z więcej niż jednej sekcji papierowej linii cięcia wzdłużnego. Zapis materiału, etapu rolki i warunków, w których pojawia się problem przed zmianą ustawień lub wyposażenia.
Twój materia. Twoje gotowe bułeczki.
Wyślij specyfikacje materiału i rolki do DJH Machinery w celu przeglądu konfiguracji.