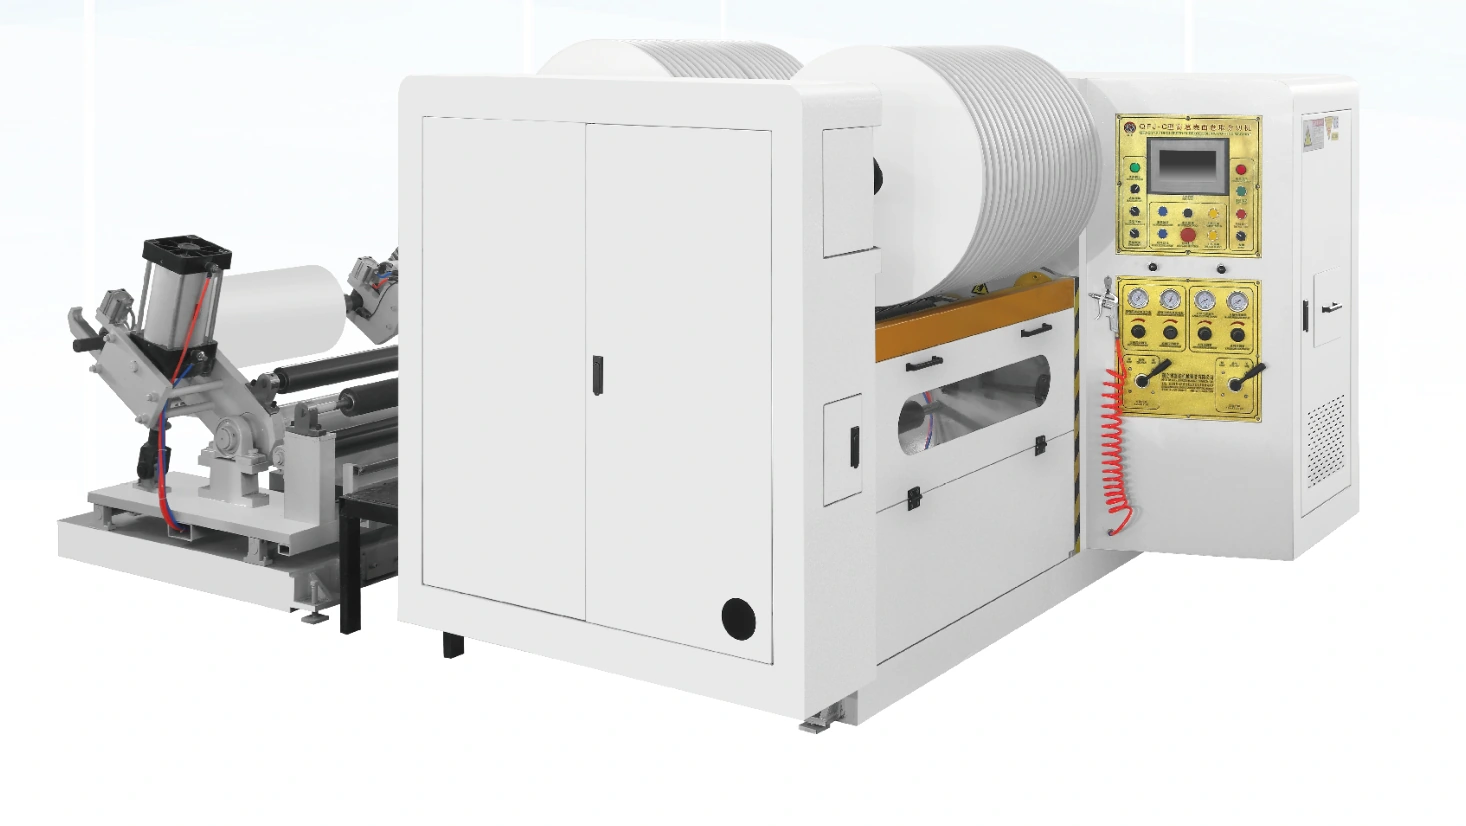
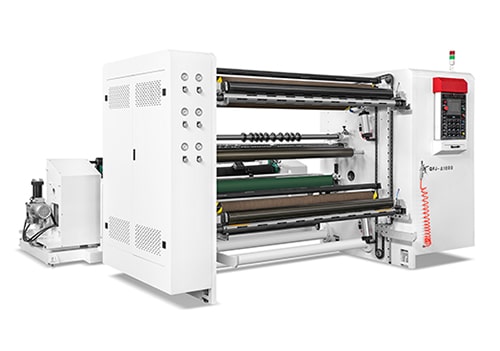
Bobinamento centro-superficial por contato
O rolo é formado usando um arranjo de contato centro-superfície. Avalie o contato contínuo da tira de material, a firmeza do enrolamento e a estrutura aceitável do rolo acabado contra seu substrato real.

Corte & Rebobinagem · QFJ-C400
Revisão do enrolamento de contato centro-superfície para filme, tiras de material contínuo composto, folha de alumínio e papel. A C400 combina um servocomando separado para cada eixo de enrolamento com uma velocidade listada de 400 m/min e um diâmetro de rolo acabado de 600 mm.
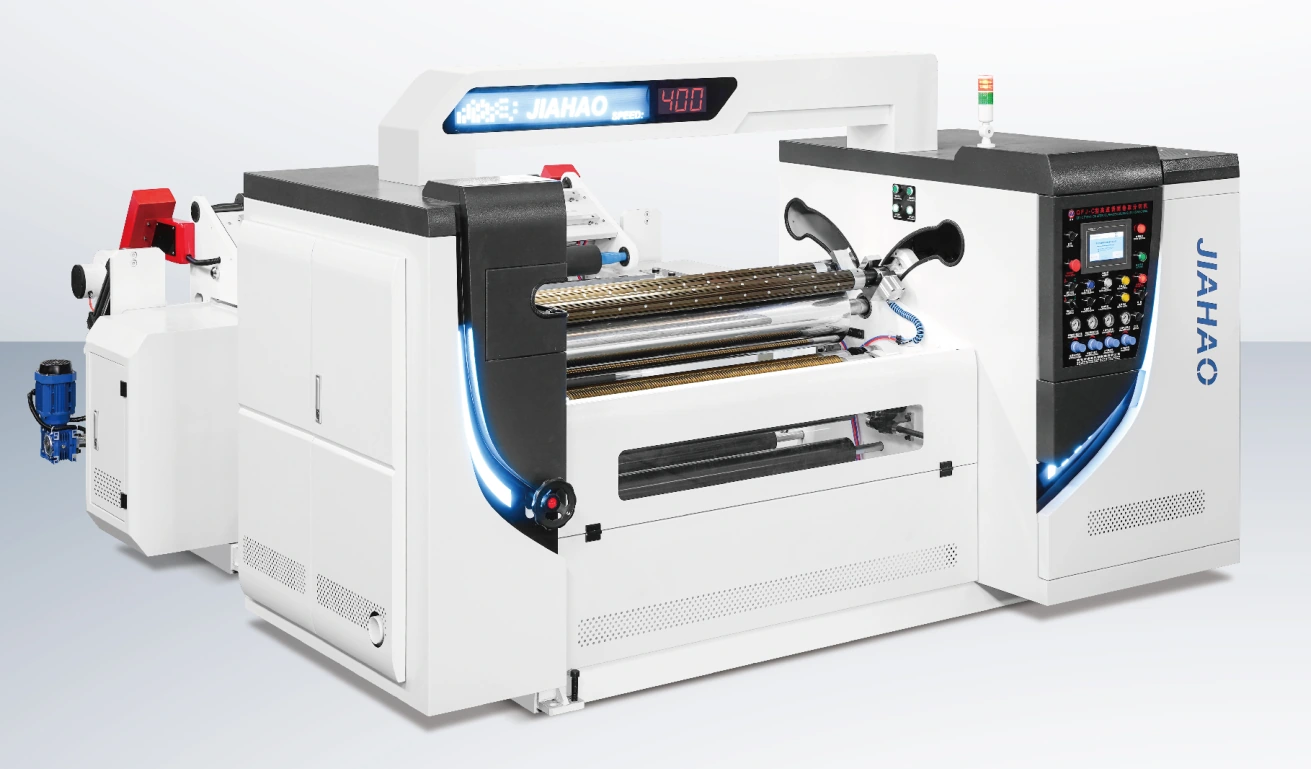
Valores de configuração listados. A velocidade de produção e o padrão de fenda prático dependem do material e da configuração da máquina acordada.
Comece com a C400 quando o enrolamento de contato centro-superfície for relevante para o rolo acabado que você precisa. O contato de enrolamento, a sensibilidade contínua da tira de material e os requisitos de faixa estreita devem ser revisados juntos. A configuração de layout separado mostrada aqui lista um diâmetro de rolo de entrada maior do que a versão de layout conectado.
CONSTRUÇÃO & CONTROLE
O rolo é formado usando um arranjo de contato centro-superfície. Avalie o contato contínuo da tira de material, a firmeza do enrolamento e a estrutura aceitável do rolo acabado contra seu substrato real.
Cada eixo de enrolamento usa um servo motor separado. A configuração lista quatro conjuntos de servo controle, com entradas de acionamento variando de acordo com a largura de trabalho.
A configuração de 1.300 mm lista uma fenda mínima de 5 mm, enquanto a configuração de 1.800 mm lista 10 mm. Selecione a largura e o padrão de fenda juntos, em vez de aplicar um mínimo em todas as versões.
O layout separado lista um diâmetro de rolo de entrada de 1.200 mm. Um layout conectado C400 lista 800 mm, com um diâmetro acabado de 600 mm. Identifique o layout explicitamente em sua solicitação.
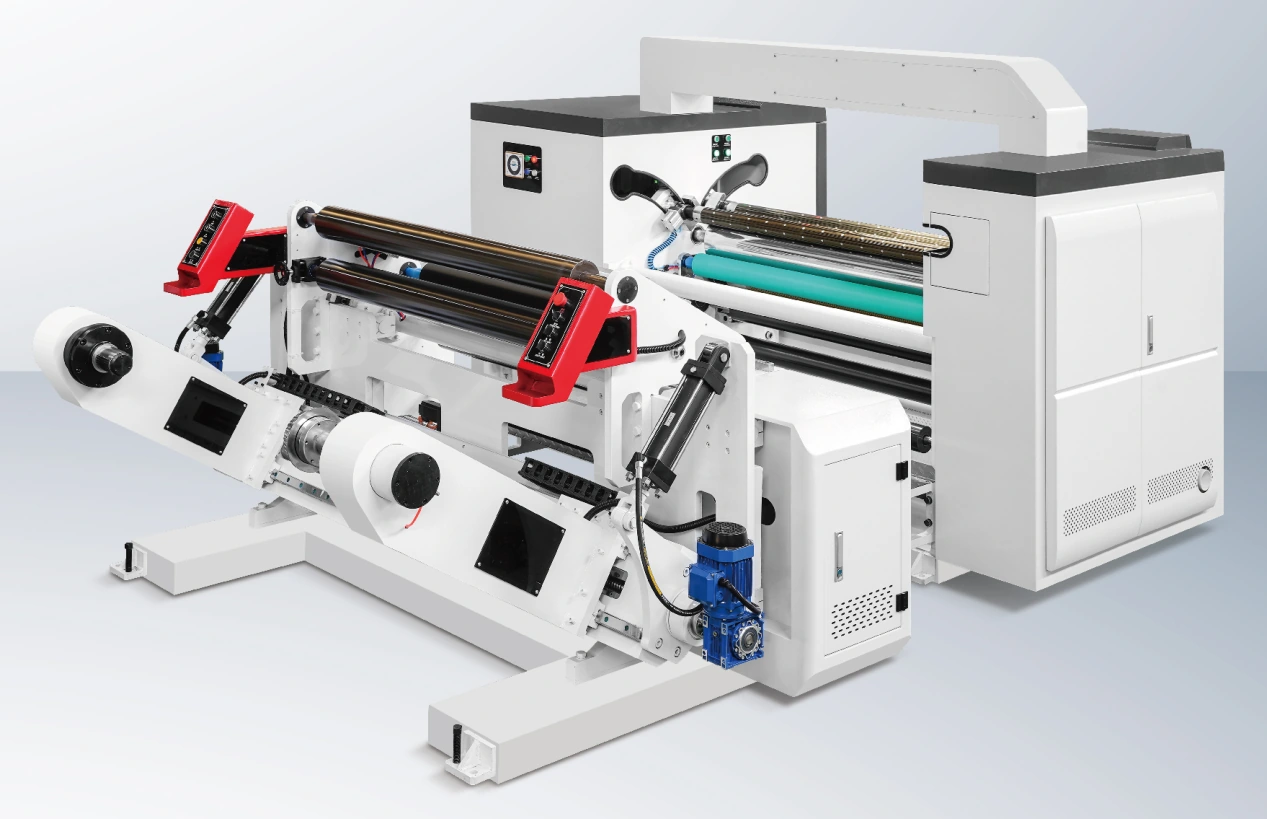
MATERIAL E BOBINA ACABADA
Especifique a classe do filme, espessura e qualquer tratamento de superfície ou revestimento. Confirme que o contato de enrolamento se adequa à exigência de superfície e acabamento.
Descreva camadas, sensibilidade de contato e condição de borda necessária. Revise o corte e o rebobinamento como um processo, especialmente para pistas estreitas.
Fornecer grau, gramagem, largura e dimensões do rolo. Inclua poeira, marcas de revestimento e firmeza do enrolamento entre as verificações de teste quando relevante.
CONFIGURAÇÕES DE LARGURA E ACIONAMENTO
| Parâmetro | Configuração do 1300 | Configuração do 1800 |
|---|---|---|
| Largura de desbobinamento | 1,300 mm | 1,800 mm |
| Velocidade de corte informada | 400 m/min | 400 m/min |
| Largura mínima de corte | 5 mm | 10 mm |
| diâmetro do rolo de entrada · layout separado | 1,200 mm | 1,200 mm |
| diâmetro do rolo de entrada · layout conectado | 800 mm | 800 mm |
| Diâmetro da bobina acabada | 600 mm | 600 mm |
| Potência do servo principal | 5.5 kW | 5.5 kW |
| Potência do servo de rebobinamento | 2 × 4 kW | 2 × 4 kW |
| Potência do servo de desbobinamento | 5.5 kW | 7.5 kW |
As potências de acionamento são entradas individuais do motor, não a carga elétrica total instalada. Confirme a tensão, a frequência, os utilitários, o peso do rolo e as relações do núcleo com a fonte proposta. A espessura do material necessária e as tolerâncias de produção são específicas da aplicação.
CONFIGURAÇÃO, OPERAÇÃO E ACEITAÇÃO
Defina as dimensões do rolo de entrada, o peso e a planta disponível. Selecione a construção separada ou conectada contra necessidades de carregamento e instalação.
Combine a largura de trabalho e o padrão de fenda. Confirme o arranjo da lâmina e o manuseio da pista usando a tira de material contínua real.
Avalie as condições de contato e a firmeza do rolo acabado. Inclua marcação de superfície ou limites de compressão onde eles afetam o uso a jusante.
Inspecione a largura da fenda, a condição da borda, a construção do rolo e como os rolos acabados se desenrolam. Concorde a velocidade e as condições de teste antes de avaliar o resultado.
Revise a planta baixa, a folga de serviço, a rota de manuseio de rolos e os serviços públicos antes da instalação. Concorde com os requisitos de comissionamento e treinamento do operador com a proposta. Mantenha a identificação da máquina, as interfaces do eixo e as dimensões da lâmina disponíveis para consultas de manutenção e peças sobressalentes.
Compare o C400 com o C200 ao analisar os layouts de superfície central e os requisitos de controle: o C200 usa controle de tensão de pó magnético para os eixos de enrolamento e lista 200 m/min. A500 e B500 usam arranjos de eixo diferencial em vez disso. Compare as condições de contato e a estrutura pretendida do rolo ao escolher entre princípios de enrolamento.
ANTES DE ESPECIFICAR
A configuração de 1.300 mm mostrada lista 5 mm; a configuração de 1.800 mm lista 10 mm. O material e as condições de corte também devem suportar o padrão de faixa necessário.
O layout separado lista 1.200 mm, enquanto o layout conectado lista 800 mm. Confirme o layout selecionado na proposta e combine-o com o rolo de entrada.
A adequação do contato depende do revestimento, atrito, sensibilidade de marcação e requisitos de enrolamento. Avalie um material representativo antes de confirmar a configuração.
Inclua a construção e espessura da tira de material contínua, largura de trabalho, número de pistas, cada largura de fenda, núcleo e diâmetro acabados, requisitos de borda e o próximo processo pretendido.
MATERIAL E REQUISITOS DE PRODUÇÃO
Compare os requisitos de material e formatos de enrolamento antes de definir a configuração final da máquina.
ORÇAMENTO E ESCOPO DE FORNECIMENTO
Solicite uma cotação de preço do equipamento QFJ-C400 contra seu material, largura de trabalho e alvos de rolo acabado. Identifique a versão selecionada, o arranjo de corte e enrolamento, o equipamento de carregamento e os controles no fornecimento proposto.
Peça que o equipamento padrão e os itens opcionais sejam listados separadamente. Inclua comissionamento, treinamento do operador, documentação e requisitos iniciais de peças sobressalentes na discussão.
Fornecer quantidade e destino. Confirmar preço, moeda, base de entrega, embalagem, cronograma de produção e quaisquer taxas de frete ou importação excluídas na cotação.
Concordar com inspeção de material representativo, critérios de medição e configuração fornecida antes de encomendar. Confirme os termos de garantia, as responsabilidades de instalação e o suporte de peças sobressalentes com a proposta.
FORMATOS DE MÁQUINA COMPARE
O seu material. Os seus rolos de materiais acabados.
Compartilhe a construção contínua da tira de material, o rolo de entrada, o padrão de fenda e os requisitos do rolo acabado. Inclua as informações que você já tem.