Papel Kraft e Embalagem
Compartilhe a gramagem de papel, o tamanho do rolo jumbo e a largura desejada. Inclua o diâmetro final necessário e como os rolos serão usados.

EQUIPAMENTOS E APLICAÇÕES
Combine sua classe de papel, rolo de entrada e requisitos de rolo acabado com uma configuração adequada de corte e rebobinagem. Compare os modelos listados e confirme os detalhes que importam para sua produção. Como fabricante e fornecedor de máquinas de corte de papel, a DJH ajuda você a comparar o equipamento proposto com sua classe de papel, gramagem, larguras de corte e dimensões do rolo acabado.
Referência de aplicação · selecione a configuração para o seu material
MATERIAL E REQUISITOS DE PRODUÇÃO
Compare os requisitos de material e formatos de enrolamento antes de definir a configuração final da máquina.
MATERIAL E PRODUTO FINAL
Os papéis Kraft, revestidos e térmicos têm diferentes necessidades de manuseio e corte. Revise a gramagem, o revestimento, a condição dos rolos de material recebidos e o formato dos rolos de material acabados juntos.
Compartilhe a gramagem de papel, o tamanho do rolo jumbo e a largura desejada. Inclua o diâmetro final necessário e como os rolos serão usados.
Descreva o revestimento ou laminado e seus requisitos de qualidade de borda. Mencionar poeira, danos ao revestimento ou problemas de enrolamento vistos no processo atual.
Fornecer informações de revestimento, comprimento do rolo e tamanho do núcleo. As aplicações de rolos de materiais pequenos acabados também devem ser revisadas através da categoria papel térmico.
RANGE DE MÁQUINA PAPEL
Compare os formatos abaixo e identifique as notas de papel e os rolos de material acabados que você pretende executar.
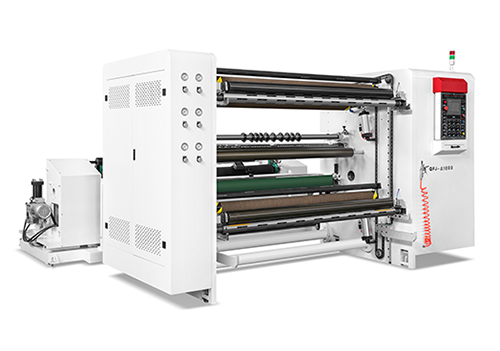
Uma configuração horizontal de conversão de papel com o maior diâmetro de rolos de material de entrada listado nesta comparação.
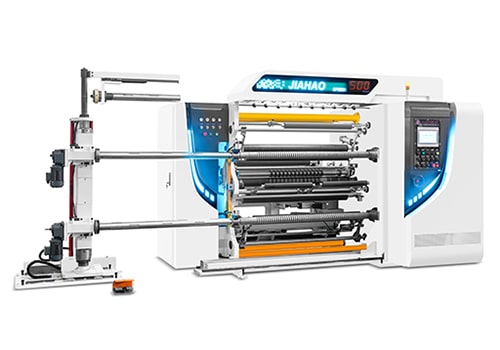
Uma configuração horizontal para revisar onde os tamanhos de rolo listados e a exigência de largura de fenda se encaixam na aplicação em papel.
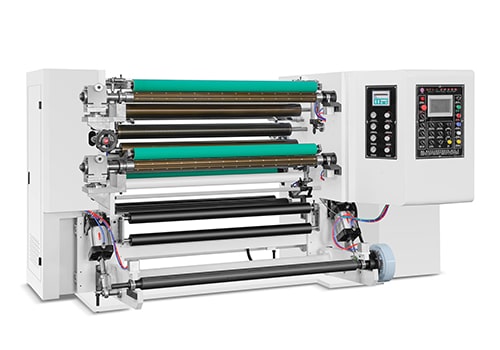
Um formato vertical com um diâmetro de rolos de material acabado listado menor. Inclua espaço de instalação e manuseio de rolos na revisão.
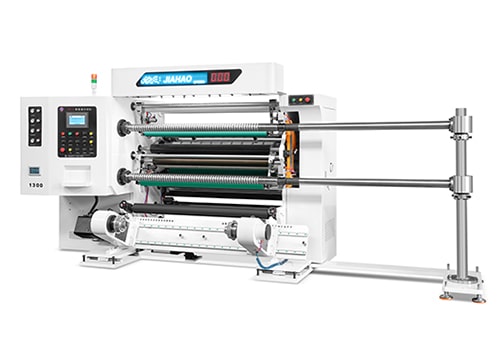
Compare este formato vertical com o papel real, padrão de fenda e requisitos de mudança de rolo.
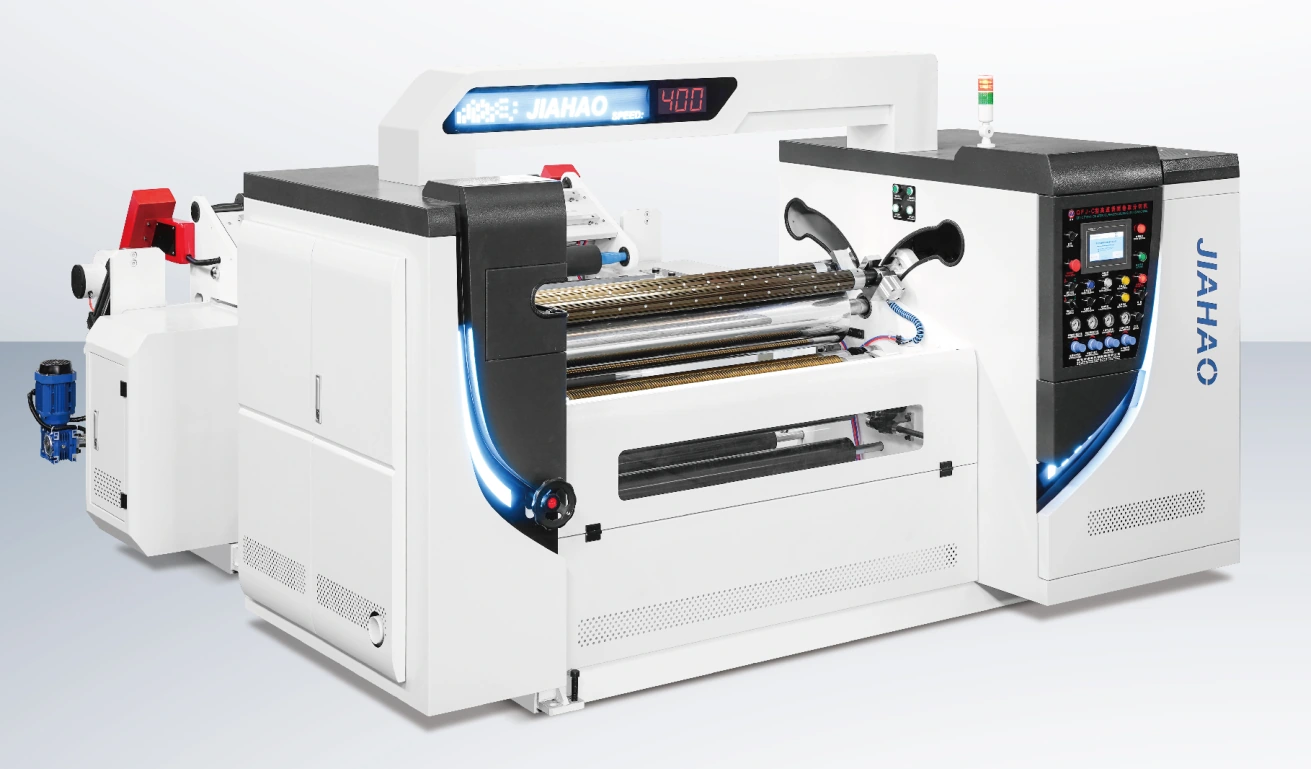
Uma configuração de superfície central. A largura mínima da fenda depende da largura de trabalho selecionada; confirme as condições de contato e os requisitos dos rolos de material acabado.
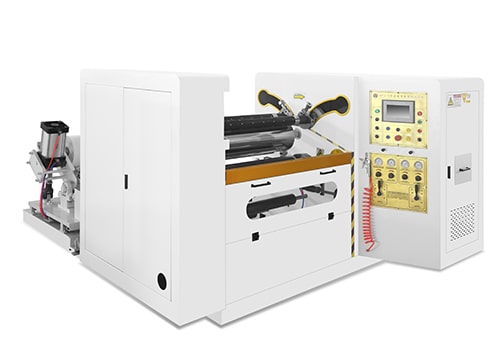
Um formato de superfície central com fendas mínimas dependentes da largura. Confirme a largura de trabalho selecionada, o material e a configuração de corte.
SIDE-BY-SIDE
| Modelo | Formato | Velocidade mecânica máxima | Largura mínima de fenda | Diâmetro da bobina-mãe | Diâmetro da bobina acabada |
|---|---|---|---|---|---|
| QFJ-A400 | Alta Velocidade Horizontal Horizontal | 400 m/min | 30 mm | 1,200 mm | 1,000 mm |
| QFJ-A500 | Alta Velocidade Horizontal Horizontal | 500 m/min | 20 mm | 800 mm | 600 mm |
| QFJ-B200 | Vertical | 200 m/min | 20 mm | 700 mm | 400 mm |
| QFJ-B500 | Vertical de alta velocidade | 500 m/min | 20 mm | 700 mm | 400 mm |
| QFJ-C400 | Centro-Surface | 400 m/min | 5 / 10 mm | 1,200 mm | 600 mm |
| QFJ-C200 | enrolamento de superfície | 200 m/min | 10 / 20 mm | 1,000 mm | 600 mm |
O diâmetro dos rolos de material de entrada é o diâmetro do rolo de entrada, não a largura de trabalho do material. Confirme a largura de trabalho, o peso do rolo e a faixa de operação para sua aplicação.
APLICAÇÃO E PROCESSO
Considere o peso dos rolos de material recebidos, poeira na borda da fenda e a firmeza necessária para a conversão a jusante. Grandes diâmetros de rolo também afetam o carregamento e a remoção de rolos de material acabado.
A marcação da superfície, a condição do revestimento e a poeira de borda influenciam o arranjo de corte e contato. Inclua qualquer registro impresso ou exigência de inspeção no resumo.
Revestimentos térmicos e construções de etiquetas em camadas exigem manuseio específico do material. O diâmetro, o núcleo e o comprimento do rolo acabados devem ser definidos ao lado da largura da fenda.
A largura mínima de fenda muda com a construção da máquina e, em alguns modelos de enrolamento de superfície, a largura de trabalho. Compare a configuração real em vez de aplicar um mínimo em todo o intervalo.
APLICAÇÃO E PROCESSO
Use uma folha contínua representativa e o padrão de fenda pretendido. Rever a condição de borda, separação da pista e rolos de material acabado construir a uma velocidade acordada. Registre o material, a configuração e os resultados para que o teste possa ser comparado com o fornecimento final.
FORMATOS E CONFIGURAÇÕES DE MÁQUINAS
Os layouts horizontais, verticais e de superfície central atendem a diferentes requisitos de rolo. Compare a capacidade dos rolos de material recebidos, o diâmetro acabado e a construção sinuosa antes de escolher uma faixa de velocidade.
| Modelo | Formato de enrolamento | Velocidade listada | Min. fenda | Ø da bobina-mãe | Ø da bobina acabada |
|---|---|---|---|---|---|
| QFJ-A400 | Horizontal · rebobinamento do eixo de ar | 400 | 30 | 1,200 | 1,000 |
| QFJ-A500 | Horizontal · rebobinamento do eixo diferencial | 500 | 20 | 800 | 600 |
| QFJ-B500 | Vertical · rebobinamento do eixo diferencial | 500 | 20 | 700 | 400 |
| QFJ-C400 | Bobinamento centro-superficial por contato | 400 | 5 / 10 | 1,200 | 600 |
Valores descrevem as configurações mostradas, em vez de desempenho de produção garantido. Os limites de fenda dependentes da largura são explicados abaixo. Grau material, espessura, padrão de fenda e escopo final do equipamento determinam a adequação. Diferentes versões do mesmo modelo devem ser comparadas usando uma especificação correspondente.
Um layout horizontal de rolo grande com servo controle separado para cada eixo de rebobinamento. Descarga de corrente e requisitos independentes de manuseio do endereço de carregamento sem eixo.
Eixos de rebobinamento diferencial e servo controle separado fornecem uma configuração para discutir quando as pistas de fenda precisam de acomodação individual.
Um formato vertical integrado para pequenos diâmetros de rolos de material acabado. Considere o acesso do operador, a preparação do núcleo e o manuseio ao lado do espaço disponível.
Controle servo separado para os eixos de enrolamento. A configuração de 1.300 mm lista uma fenda mínima de 5 mm; a configuração de 1.800 mm lista 10 mm. Uma versão de layout conectado lista os rolos de material de entrada de 800 mm.
ENGENAGEM CONNECTADA
A qualidade do corte depende de como o caminho completo da folha contínua funciona em conjunto. Reveja cada estágio contra seu material e sua saída.
Os rolos de material de entrada diâmetro, peso e dimensões do núcleo determinam as condições iniciais.
a posição contínua da folha e a tensão afetam como o material chega à seção de corte.
O método de corte, o arranjo da lâmina e o substrato determinam os requisitos de borda.
Tamanho do núcleo, diâmetro acabado e estrutura de rolo definem a saída necessária.
PARA O SEU INQUÉRITO
Forneça os detalhes que você conhece. Identifique qualquer coisa que permaneça não confirmada para que a discussão comece com as condições corretas.
| Exigência | O que fornecer |
|---|---|
| 01 | Grau e gramagem de papel |
| 02 | Largura dos pais, diâmetro, peso e núcleo |
| 03 | Largura da fenda terminada, diâmetro do rolo e núcleo |
| 04 | Velocidade alvo |
| 05 | Requisitos de borda e enrolamento |
RECURSOS TÉCNICCOS
GUIA TÉCNICA
Uma discussão de manutenção é mais útil quando faz referência à máquina de papel kraft real e sua documentação. Registre a condição do componente e o contexto operacional, e confirme tarefas com pessoal qualificado.
Leia o artigo ↗Página em inglês
GUIA TÉCNICA
Arestas ásperas devem ser descritas contra o grau de papel, disposição da lâmina e condições operacionais. Documente o defeito e siga os procedimentos aprovados ao procurar uma revisão de configuração ou manutenção.
Leia o artigo ↗Página em inglês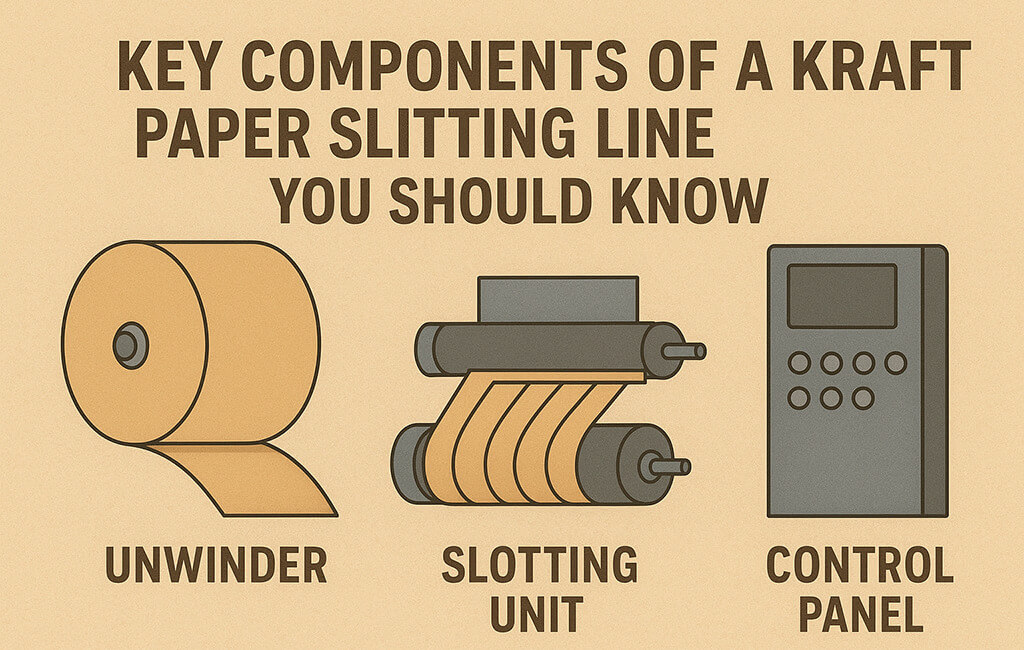
GUIA TÉCNICA
Os componentes de desenrolamento, orientação, corte e rebobinamento trabalham juntos para formar o rolo de papel kraft acabado. Reveja o papel de cada componente sem assumir que a mesma configuração é usada em todas as máquinas.
Leia o artigo ↗Página em inglêsORÇAMENTO E ESCOPO DE FORNECIMENTO
Fornecer papel de grau e gramagem com os rolos de material de entrada e materiais acabados rolos alvos. Compare condições de corte, requisitos de controle de poeira e construção sinuosa com o papel que você realmente converte.
Peça que o equipamento padrão e os itens opcionais sejam listados separadamente. Inclua comissionamento, treinamento do operador, documentação e requisitos iniciais de peças sobressalentes na discussão.
Fornecer quantidade e destino. Confirmar preço, moeda, base de entrega, embalagem, cronograma de produção e quaisquer taxas de frete ou importação excluídas na cotação.
Concordar com inspeção de material representativo, critérios de medição e configuração fornecida antes de encomendar. Confirme os termos de garantia, as responsabilidades de instalação e o suporte de peças sobressalentes com a proposta.
ANTES DE ESPECIFICAR
Comece com gramagem, tamanho de rolos de material de entrada e formato de rolos de material acabado. Compare os modelos listados e, em seguida, confirme a configuração completa do seu papel.
- Não. O valor listado é uma referência máxima de velocidade mecânica. O papel, o padrão de fenda, a condição do rolo e a configuração afetam a velocidade de produção.
As especificações originais identificam a personalização para alguns campos de diâmetro. Confirme os diâmetros necessários, carga e disposição de manuseio na cotação.
Gsm descreve a massa de papel por área. A espessura é uma medida separada. Forneça ambos quando disponível; não substitua um pelo outro.
O seu material. Os seus rolos de materiais acabados.
Compartilhe seu material, dimensões de rolo e requisitos de produção. Comece com a informação que você tem.