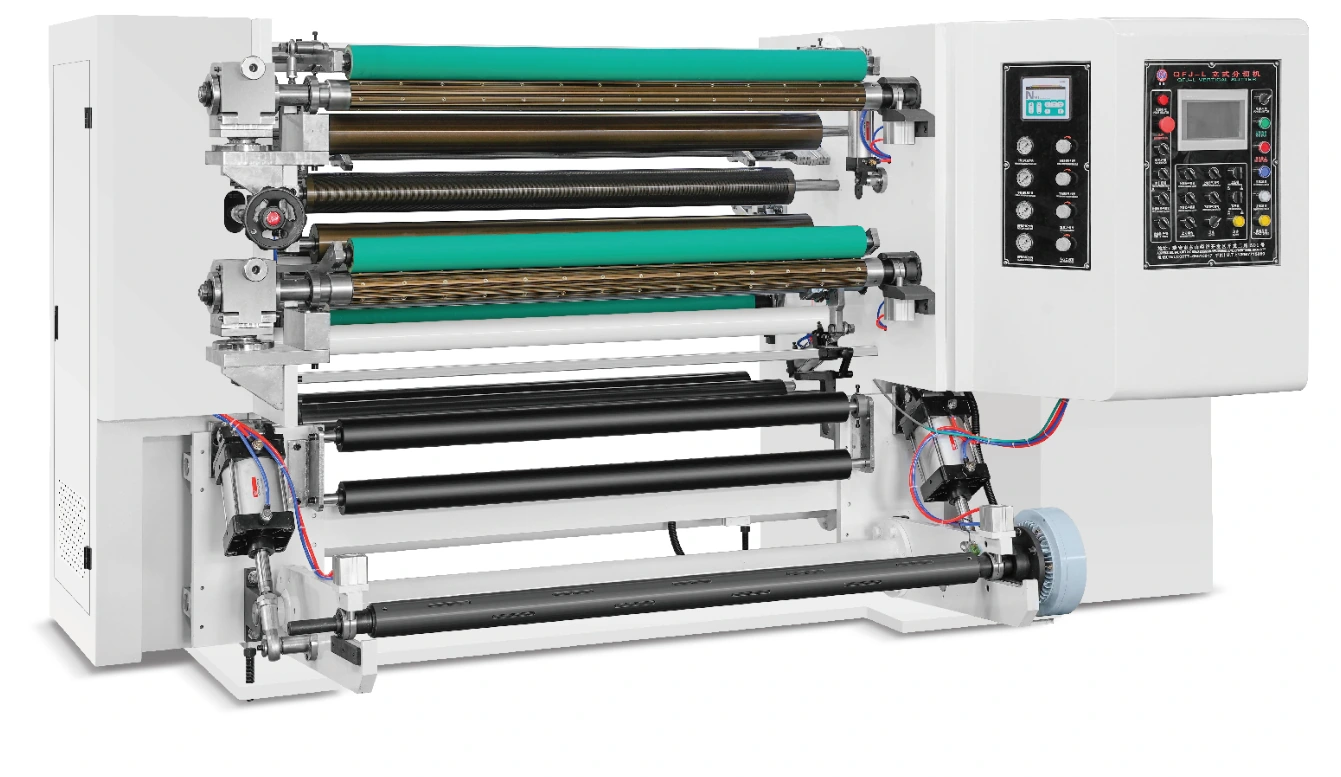
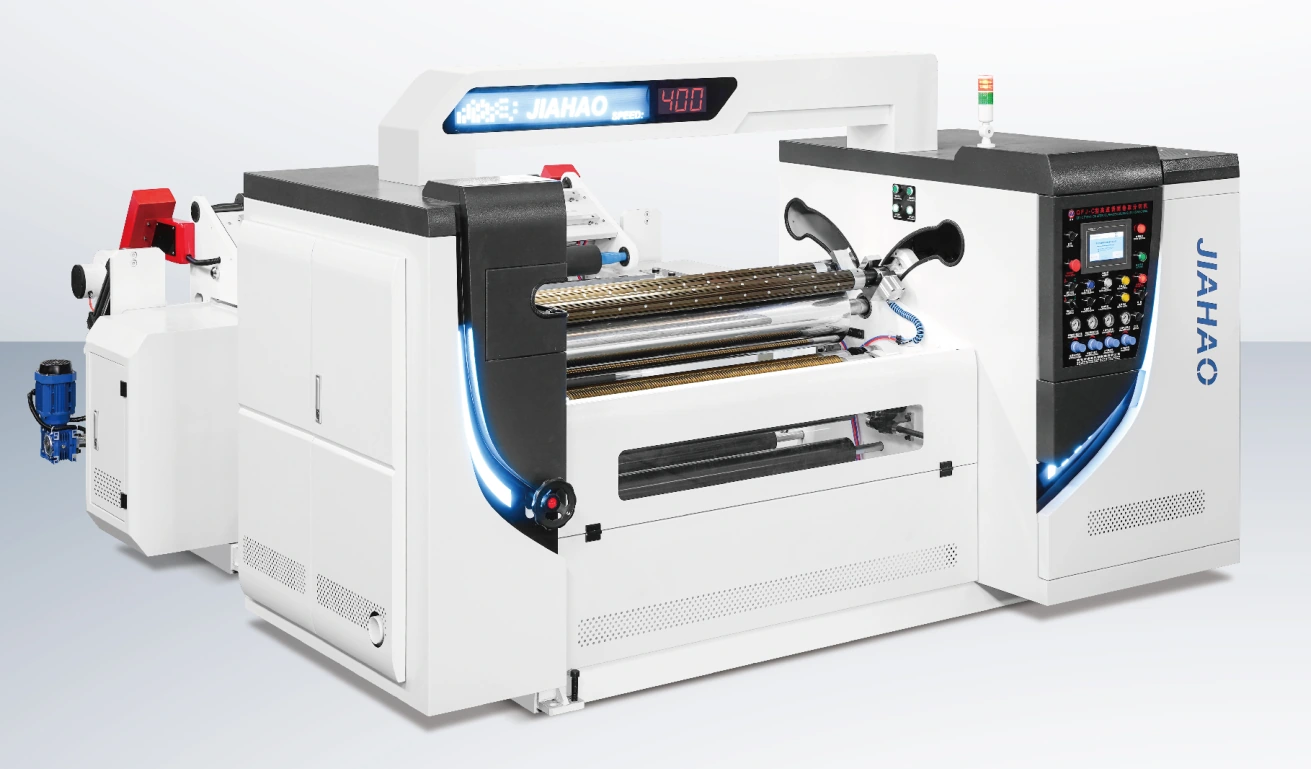
Construcción conectada vertical
El formato vertical integrado proporciona una disposición diferente de una rebobinadora horizontal. Revise la altura, el acceso de servicio y las posiciones de roscado continuo de material en el diseño de la máquina.

Corte y rebobinado · QFJ-B500
Explore una configuración de eje diferencial vertical para películas, tiras de material continuo compuesto, papel de aluminio y papel. La B500 tiene un diámetro de rollo de entrada de 700 mm y un diámetro de rollo terminado de 400 mm, con servocontrol independiente para los ejes de bobinado.
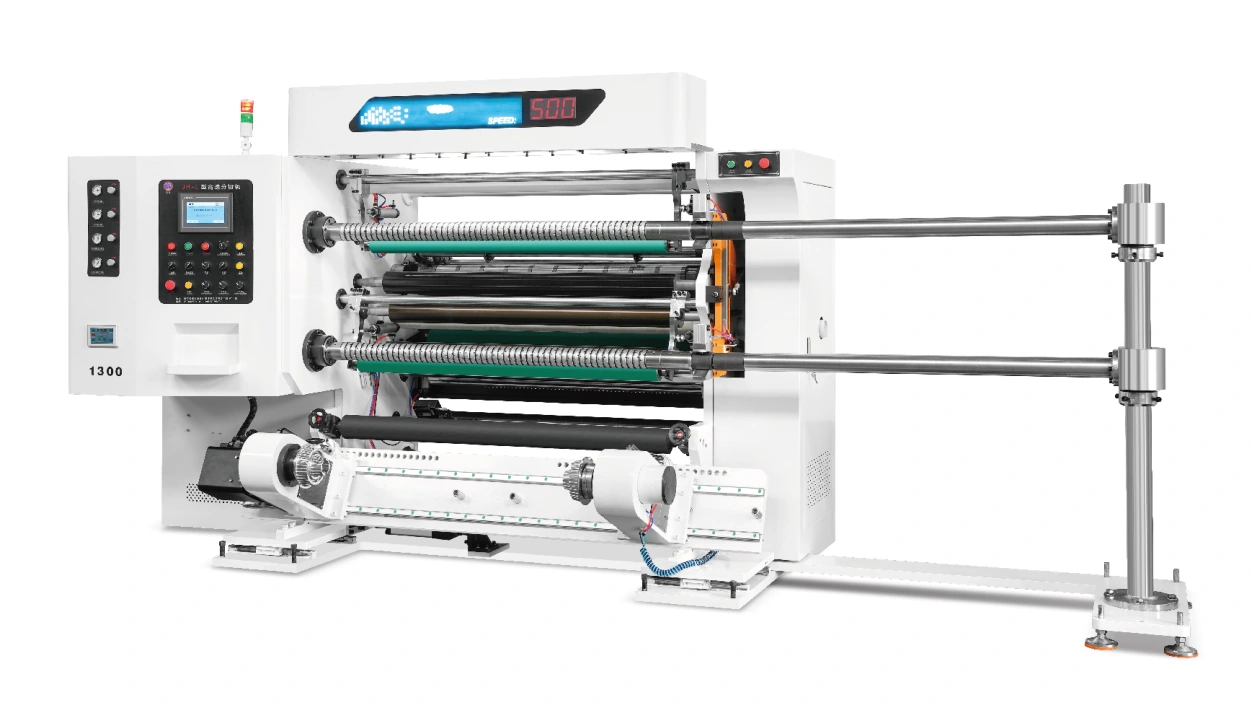
Valores de configuración listados. La velocidad de producción y el patrón de hendidura práctico dependen del material y de la configuración acordada de la máquina.
Considere la B500 donde la tira de material continuo y los rollos terminados necesarios encajan en un diseño vertical con límites dimensionales de diámetro más pequeño. Compare el acceso para el roscado, la carga de núcleos y la extracción de rollos terminados con el flujo de trabajo diario de sus operadores, en lugar de juzgar las necesidades de instalación solo a partir de la imagen de la máquina.
CONSTRUCCIÓN & CONTROL
El formato vertical integrado proporciona una disposición diferente de una rebobinadora horizontal. Revise la altura, el acceso de servicio y las posiciones de roscado continuo de material en el diseño de la máquina.
Cada eje de bobinado tiene un servocontrol independiente. Revise el funcionamiento del eje diferencial en torno al número de carriles, la condición del núcleo y la firmeza del rodillo necesaria para el uso posterior.
La configuración enumera cuatro conjuntos de control de servo motor. El ancho de trabajo seleccionado determina las entradas de accionamiento que se muestran en la tabla de especificaciones.
El diámetro final de 400 mm que se indica distingue al B500 de la configuración de 600 mm del A500. Confirme que la longitud del rollo y el grosor del material requeridos se ajustan al diámetro deseado.
MATERIAL Y ROLLO TERMINADO
Para PVC, BOPP, CPP y tereftalato de polietileno (PET), especifique el grosor, los recubrimientos y la sensibilidad superficial. Incluya cualquier tendencia a estirarse, bloquearse o arrugar durante la conversión.
Identifique la estructura de las capas, las superficies adhesivas o de liberación y la dirección de bobinado requerida. Confirme las condiciones de contacto y tensión para la tira de material continua completa.
Revise el grado, espesor o gramaje, condición del borde y tamaño del núcleo terminado. El método de corte propuesto debe abordar el papel o papel aluminio en particular.
CONFIGURACIONES DE ANCHO Y ACCIONAMIENTO
| Parámetro | Configuración de 1300 | Configuración de 1800 |
|---|---|---|
| Ancho de desbobinado | 1,300 mm | 1,800 mm |
| Velocidad de corte indicada | 500 m/min | 500 m/min |
| Ancho mínimo de corte | 20 mm | 20 mm |
| Diámetro de bobina madre | 700 mm | 700 mm |
| Diámetro de bobina terminada | 400 mm | 400 mm |
| Potencia del servo principal | 3 kW | 4.5 kW |
| Potencia del servo de rebobinado | 2 × 3 kW | 2 × 3 kW |
| Potencia del servo de desbobinado | 4.5 kW | 5.5 kW |
Las potencias de accionamiento son las entradas individuales del motor, no la carga eléctrica total instalada. Confirme el voltaje, la frecuencia, los servicios públicos, el peso del rollo y las interfaces de núcleo con el suministro propuesto. El espesor del material requerido y las tolerancias de producción son específicos de la aplicación.
CONFIGURACIÓN, OPERACIÓN Y ACEPTACIÓN
Combine el ancho, diámetro, núcleo y peso con la disposición de carga propuesta. Planificar el acceso en rodillos alrededor de la máquina instalada.
Confirme la trayectoria continua de la tira de material y las posiciones de la cuchilla para el sustrato real. Compruebe el acceso para un enhebrado y una configuración seguros.
Configure los ejes y núcleos diferenciales para las vías de la hendidura. Revisar la firmeza de bobinado y el comportamiento en carril durante la prueba del material.
Compruebe la anchura acabada, el borde y la formación del rollo. Definir procedimientos de extracción y cambio para los tamaños de rollo requeridos.
Revise el plano de planta, espacio libre para servicio, ruta de manejo de rollos y servicios públicos antes de la instalación. Acordar los requisitos de puesta en marcha y capacitación del operador con la propuesta. Mantenga la identificación de la máquina, las interfaces del eje y las dimensiones de la cuchilla disponibles para consultas de mantenimiento y piezas de repuesto.
Compare B500 con A500 al decidir entre diseños de eje diferencial vertical y horizontal. A500 enumera los diámetros mayores del padre y terminados. B200 es una configuración vertical separada de 200 m/min que utiliza el control de tensión de bobinado de polvo magnético; no debe tratarse como el mismo sistema de control operado más lentamente.
ANTES DE ESPECIFICAR
Se requiere un diseño de instalación final. La huella de la máquina, el espacio libre para mantenimiento, el acceso de carga y la ruta de extracción del rodillo contribuyen al espacio necesario.
Esta página describe una configuración de rollo acabado de 400 mm. Envíe cualquier requisito de diámetro mayor para que se pueda revisar una construcción adecuada en lugar de asumir la misma capacidad.
Las especificaciones pueden variar según el ancho y la versión. Utilice la especificación completa, el dibujo y la cotización de precio del equipo al comparar una máquina propuesta.
Es el ancho mínimo de la ranura para esta configuración. Confirme el material, la disposición de corte y el patrón práctico del carril antes de tratarlo como una capacidad operativa.
REQUISITOS MATERIALES Y DE PRODUCCIÓN
Comparar los requisitos de material y formatos de bobinado antes de definir la configuración final de la máquina.
CUOTACIÓN Y DISPENSACIÓN
Solicite una cotización de precio del equipo QFJ-B500 contra su material, ancho de trabajo y objetivos de rollo terminado. Identifique la versión seleccionada, el arreglo de corte y bobinado, el equipo de carga y los controles en el suministro propuesto.
Pida que el equipo estándar y los artículos opcionales se enumeren por separado. Incluir la puesta en marcha, formación del operador, documentación y requisitos iniciales de repuesto en el debate.
Proporcionar cantidad y destino. Confirme el precio, la moneda, la base de entrega, el embalaje, el calendario de producción y cualquier carga o cargo de importación excluidos en la cotización.
Acordar la inspección de material representativo, los criterios de medición y la configuración suministrada antes del pedido. Confirme los términos de garantía, las responsabilidades de instalación y el soporte de repuesto con la propuesta.
FORMATOS DE LA MÁQUINA COMPARA
Tu material. TU material terminado rollos.
Comparta la construcción de tiras de material continuo, el rollo entrante, el patrón de hendidura y los requisitos del rollo terminado. Incluye la información que ya tienes.