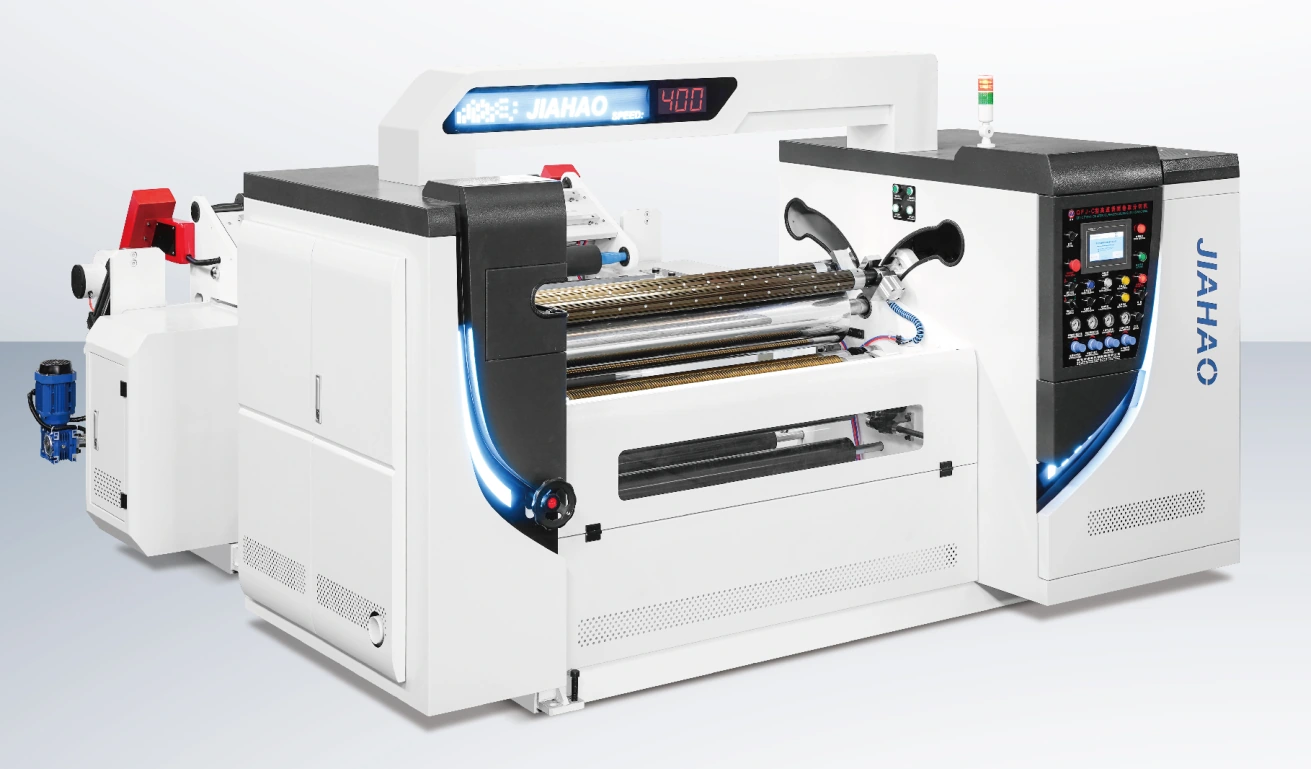
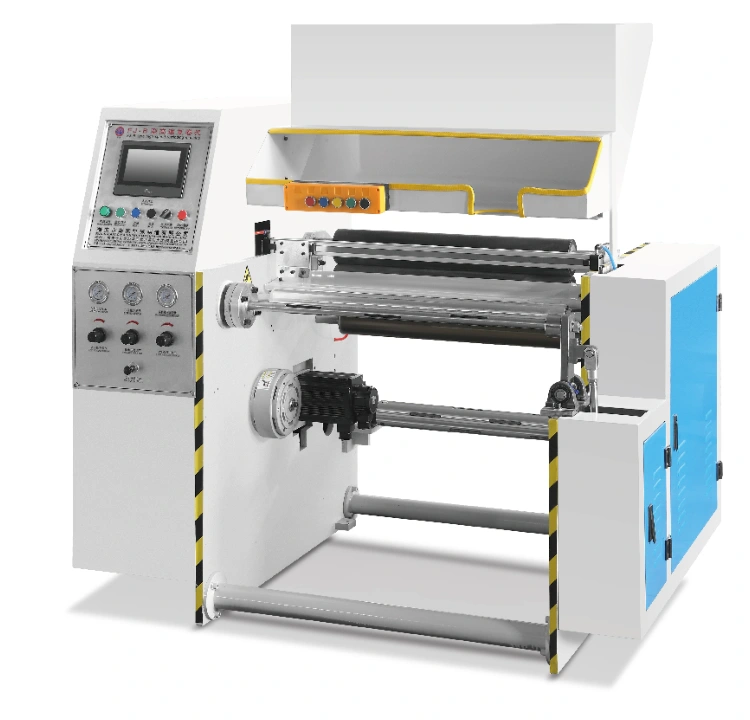
Korona yüzey işlemi
Süreç, baskı, kaplama veya laminasyondan önce yüzey bağlantısını artırmak için tasarlanmıştır. İstenilen yüzey sonucunu ve aşağı doğru süreçle ölçüm yöntemini belirtin.

ÇİFTLEŞTİRME VE YENİDEN KURMAK QFJ-DY
Yüzey korona deşarj tedavisini kesme ve geri sarma ile birleştir. QFJ-DY 300 m / min, 1.000 mm giriş-rulo çapı ve 600 mm bitmiş-rulo çapı, bağımsız servo kontrol ile tek hava-akımı bobin kullanarak listeler.
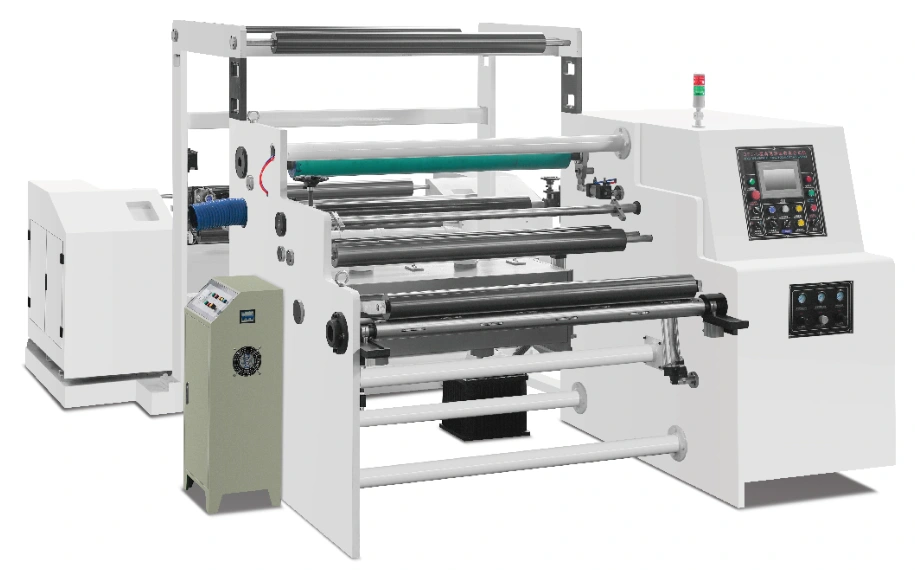
Listelenen yapılandırma değerleri. Üretim hızı ve pratik kesici desen malzemeye ve kabul edilen makine ayarlarına bağlıdır.
Yüzey hazırlığının bir baskı, kaplama veya laminasyon iş akışının bir parçası olduğu DY'yi düşünün. Giriş yüzeyi ve bir sonraki işlem tarafından gerekli olan tedavi sonucunu, kesinti genişlikleri ve bitmiş-rulo kalitesinin yanında tanımlayın. Tedavi performansı gerçek sürekli malzeme şeridi ve işletim koşulları için değerlendirilmesi gerekir.
İnşaat ve Kontrol
Süreç, baskı, kaplama veya laminasyondan önce yüzey bağlantısını artırmak için tasarlanmıştır. İstenilen yüzey sonucunu ve aşağı doğru süreçle ölçüm yöntemini belirtin.
Tedavi, dönüşümlü sürekli materyal şerit yoluyla kombine edilir. Önerilen düzenlemede tedavi konumu, bıçak düzeni, tamamlanmış genişlikler ve sarma yönünü doğrulayın.
Bağımsız servo kontrolü ile hava genişleyen bir bobin şaft tanımlanmıştır. Seçilmiş kaynak için çekirdek bağlantısını, ağırlığı ve yol gereksinimlerini doğrulayın.
Proje spesifikasyonunda tedavi genişliği, jeneratör değerlendirmesi, elektrot düzeni, havalandırma ve kilitler üzerinde anlaşınız. Bu öğeler, rulo çapı rakamları tarafından tanımlanmamışlardır.
MALZEME VE BİTMİŞ RULO
PVC, BOPP, CPP ve polietilen tereftalat (PET) derece, kalınlık, kaplama ve başlangıç yüzey koşulu ile değerlendirilmelidir. Mürekkep sistemini ve kabul kriterlerini baskı süreciyle tanımlayın.
Tamamen katman yapısını, tedavi edilecek tarafı ve bir sonraki işlemi sağlayın. Ayarları seçmeden önce tedavi uyumluluğu ve malzeme hassasiyetini gözden geçirin.
Sıra, kaplama ve işlem görmüş yüzeyi tanımlayın. Madde listeleri evrensel bir tedavi seviyesi veya yapışkanlık sonucunu belirlemez.
Süreç ve Yapılandırma
| Parametre | DY yapılandırması |
|---|---|
| Belirtilen Dilme Hızı | 300 m/min |
| Ana Rulo Çapı | 1,000 mm |
| Bitmiş Rulo Çapı | 600 mm |
| Sarım mili | Tek hava genleşmeli mil |
| Sarım kontrolü | Bağımsız servo kontrolü |
Listelenen değerler gösterilmiş yapılandırmayı tanımlamaktadır. İşleme genişliğini, rulo kütlesini, çekirdek arayüzlerini, voltajı, frekansı ve önerideki tüm sağlanan kapsamı doğrulayın. Üretim koşulları ve kabul kriterleri gerçek malzemeye bağlıdır.
KURULMA, FİYATLAMA VE KABUL
Giriş malzemesi ve yüzey koşulunu, istenilen tedavi tarafını ve aşağı yönlü mürekkep, kaplama veya yapıştırıcıyı kaydedin.
Gerekli ölçüm sonucunu, test yöntemini ve üretim koşullarını, sürekli malzeme şeridi genişliği ve hızı da dahil olmak üzere belirtin.
Önerilen elektrik ve mekanik alanla kesici, bobin, havalandırma, kilitli ve operatör erişimini doğrulayın.
İşlenen yüzeyi ve aşağı doğru yapışkanlığı, kesikli kenar kalitesi ve kabul edilmiş test koşulları altındaki rulo yapısını değerlendirin.
Yerleşim planını, hizmet boşluğunu, rulo-işletme rotasını ve hizmetleri kurulumdan önce gözden geçirin. Öneri ile birlikte kurulum ve operatör eğitimi gereksinimlerini kabul edin. Makine tanımlamasını, şaft arayüzlerini ve bıçak boyutlarını bakım ve yedek parça sorguları için hazır tutun.
A500 ve C400 farklı kesici ve sarma düzenlemelerine odaklanır. Korona deşarj tedavisi sürece ait olduğunda DY'yi seçin; her bir slice rewinder üzerinde dahili bir fonksiyon olarak ele alınmamalıdır.
KONUŞMADAN ÖNCE
- Hayır, hayır. Bu bir listelenmiş makine hızı. Tedavi etkinliği substrat, genişlik, hız, başlangıç yüzeyi ve seçilen tedavi sistemine bağlıdır.
Burada sabit bir yüzey enerjisi değeri belirtilmemiştir. İstenen malzeme ve aşağı doğru süreç için gerekli ölçüm sonucu ve test yöntemini kabul edin.
Soruşturmada gerekli sürekli malzeme şeridi ve tedavi genişliğini de ekleyin. Bir eşleşen spesifikasyona ihtiyaç vardır; bu değerler listelenen yapılandırmada sunulmamaktadır.
Uygunluk, substrata ve hedeflenen mürekkep, kaplama veya yapıştırıcıya bağlıdır. Uygun bir süreci tanımlamak için malzeme deneyi ve aşağı doğrulama kullanın.
QUOTATION & ÇÖZÜM SCOPE
Malzemeniz, çalışma genişliğiniz ve bitmiş-roller hedeflerinize karşı QFJ-DY ekipman fiyat teklifi isteyin. Önerilen tedarikte seçilen versiyonu, kesme ve sarma düzenini, yükleme ekipmanını ve kontrolleri tanımlayın.
Standart ekipman ve isteğe bağlı öğelerin ayrı olarak listelenmesini isteyin. Tartışmada devreye alma, operatör eğitimi, dokümantasyon ve ilk yedek parça gereksinimlerini içerir.
Miktar ve varış noktası sağlayın. Fiyat, para birimi, teslimat esası, paketleme, üretim programı ve tırnak içinde herhangi bir dışlanan yük veya ithalat ücretlerini onaylayın.
Sipariş vermeden önce temsili malzeme denetimini, ölçüm kriterlerini ve sağlanan konfigürasyonu kabul edin. Teklif ile garanti şartlarını, kurulum sorumluluklarını ve yedek parça desteğini onaylayın.
KARŞI MAKİNE FORMATLARI
MALZEME. Bitmiş malzeme rulolarınız.
Sürekli malzeme şerit yapımını, gelen ruloyu, kesikli modeli ve bitmiş-rulo gereksinimlerini paylaşın. Elinizdeki bilgileri de ekleyin.