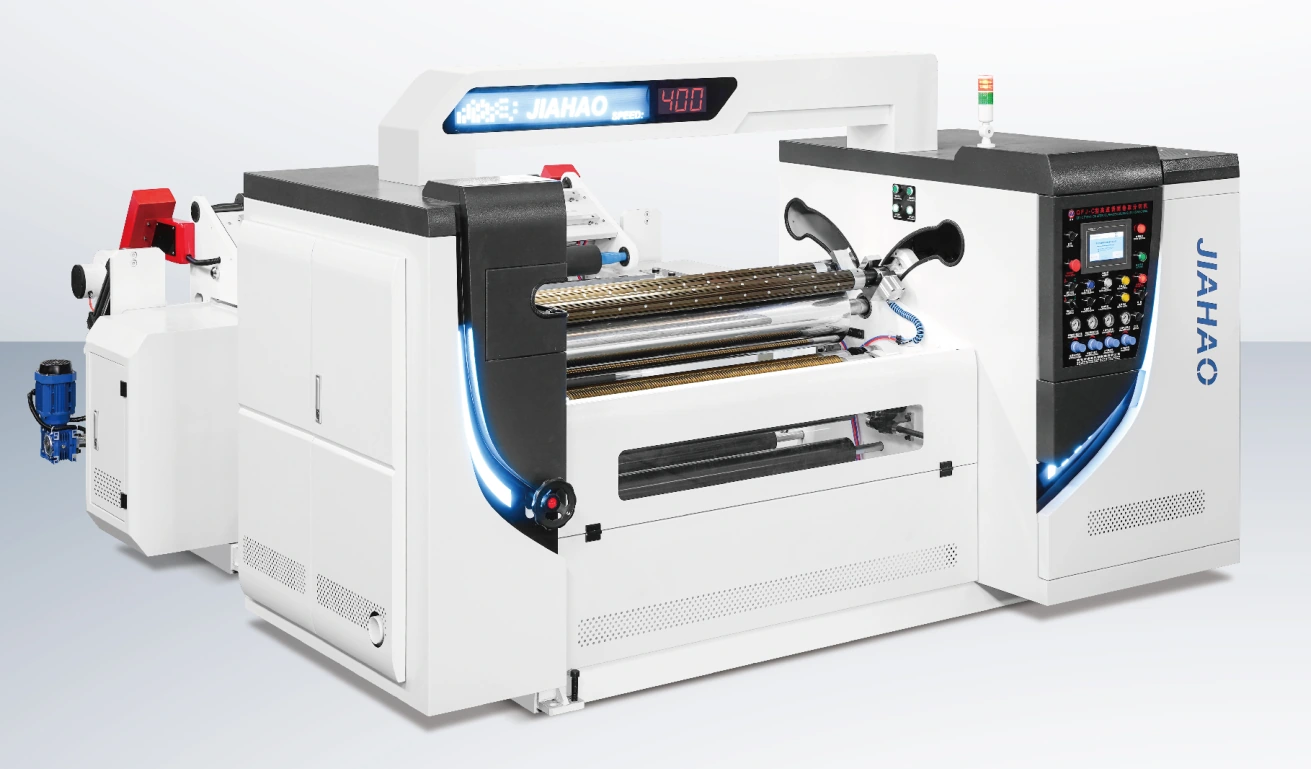
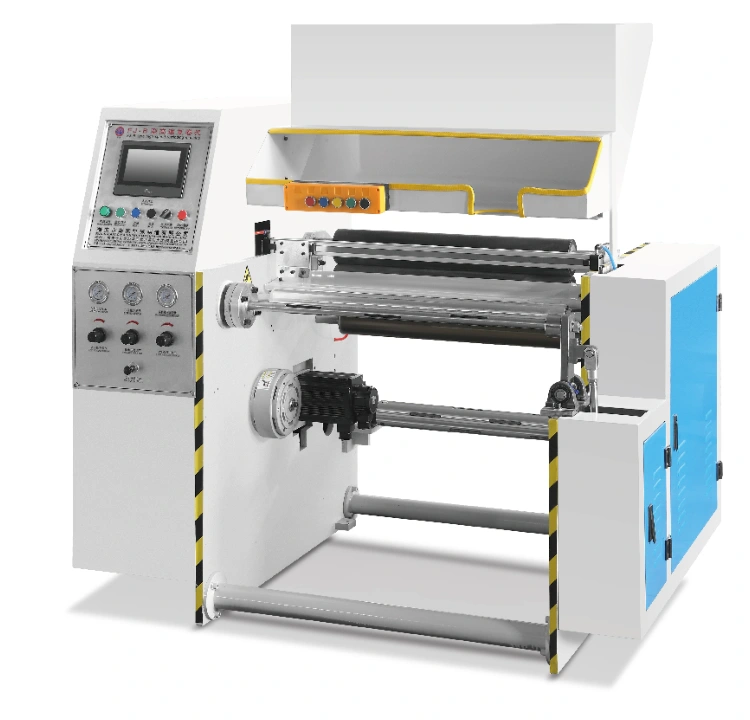
Koronowanie powierzchni
Proces ten ma na celu zwiększenie przyczepności powierzchni przed drukowaniem, powlekaniem lub laminowaniem. Określ wymagany wynik powierzchni i metodę pomiaru z procesem dalszym.

Cięcie i przewijanie · QFJ-DY
Połącz powierzchniowe wyładowanie koronowe z cięciem i przewijaniem. QFJ-DY wykazuje 300 m / min, średnicę rolki przychodzącej 1000 mm i średnicę gotowej rolki 600 mm, przy użyciu pojedynczego uzwojenia wału powietrznego z niezależnym serwosterowaniem.
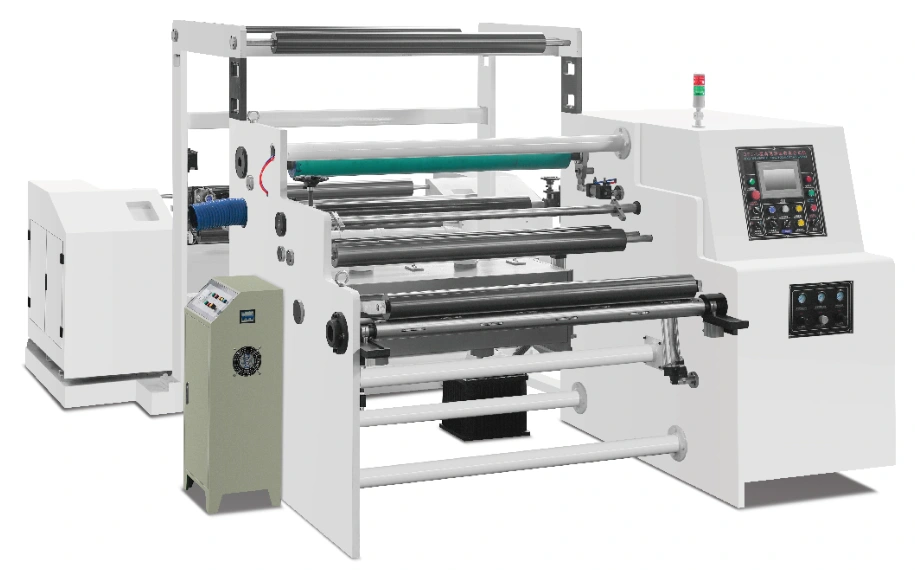
Wymienione wartości konfiguracji. Szybkość produkcji i praktyczny wzór szczeliny zależą od materiału i uzgodnionego ustawienia maszyny.
Rozważ DY, gdy przygotowanie powierzchni jest częścią procesu drukowania, powlekania lub laminowania. Określ powierzchnię przychodzącą i wynik obróbki wymagany przez następny proces, wraz z szerokościami szczelin i jakością gotowej rolki. Wydajność obróbki należy ocenić dla rzeczywistego ciągłego paska materiału i warunków pracy.
BUDOWNICTWO & KONTROLA
Proces ten ma na celu zwiększenie przyczepności powierzchni przed drukowaniem, powlekaniem lub laminowaniem. Określ wymagany wynik powierzchni i metodę pomiaru z procesem dalszym.
Obróbka jest połączona z konwersją ciągłej ścieżki taśmy materiału. Potwierdź pozycję obróbki, układ ostrzy, gotowe szerokości i kierunek nawijania na proponowanym układzie.
Opisano wał uzwojenia rozszerzający się powietrzem z niezależnym sterowaniem serwo. Potwierdź wymagania dotyczące zaangażowania rdzenia, wagi rolki i pasa dla wybranego zasilania.
Uzgodnij szerokość obróbki, moc generatora, układ elektrod, wentylację i blokady w specyfikacji projektu. Te elementy nie są zdefiniowane przez dane dotyczące średnicy rolki.
MATERIAŁ I GOTOWA ROLKA
PVC, BOPP, CPP i politereftalan etylenu (PET) należy oceniać według gatunku, grubości, powłoki i początkowego stanu powierzchni. Zdefiniuj system atramentów i kryteria akceptacji wraz z procesem drukowania.
Podaj kompletną konstrukcję warstwy, stronę do obróbki i następną operację. Przed wyborem ustawień należy sprawdzić kompatybilność leczenia i wrażliwość materiału.
Opisz gatunek, powłoki i powierzchnię poddawanej obróbce. Wykazy materiałów nie ustalają uniwersalnego poziomu obróbki lub wyniku przyczepności.
PROCES & KONFIGURACJA
| Parametr | Konfiguracja DY |
|---|---|
| Podana prędkość cięcia | 300 m/min |
| Średnica rolki macierzystej | 1,000 mm |
| Średnica gotowej rolki | 600 mm |
| Wał nawojowy | Pojedynczy rozprężny wał pneumatyczny |
| Sterowanie nawijaniem | Niezależne sterowanie serwo |
Wymienione wartości opisują pokazaną konfigurację. Potwierdź szerokość roboczą, masę rolki, interfejsy rdzenia, napięcie, częstotliwość i pełny zakres dostarczony w propozycji. Warunki produkcji i kryteria akceptacji zależą od konkretnego materiału.
KONFIGURACJA, DZIAŁANIE I PRZYJĘCIE
Zapisz przychodzący materiał i stan powierzchni, zamierzoną stronę obróbki i dalszy atrament, powłokę lub klej.
Określ wymagany wynik pomiaru, metodę badania i warunki produkcji, w tym szerokość i prędkość ciągłego paska materiału.
Potwierdź cięcie, nawijanie, wentylację, blokady i dostęp operatora z proponowanym zakresem elektrycznym i mechanicznym.
Ocena obrabianej powierzchni i przyczepności w dół wraz z jakością krawędzi szczelinowej i budową rolki w uzgodnionych warunkach próbnych.
Przed instalacją sprawdź plan piętra, prześwit serwisowy, trasę obsługi rolek i narzędzia. Zgodź wymagania dotyczące uruchomienia i szkolenia operatorów z propozycją. Przechowuj identyfikację maszyny, interfejsy wału i wymiary ostrza dostępne do konserwacji i zapytań o części zamienne.
A500 i C400 koncentrują się na różnych układach cięcia i nawijania. Wybierz DY, gdy obróbka wyładowań koronowych należy do procesu; nie powinna być traktowana jako funkcja zawarta w każdej nawijarce do cięcia.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
- Nie. Jest to wymieniona prędkość maszyny. Skuteczność obróbki zależy od podłoża, szerokości, prędkości, powierzchni początkowej i wybranego systemu obróbki.
Nie określono tutaj stałej wartości energii powierzchniowej. Uzgodnij wymagany wynik pomiaru i metodę badania dla zamierzonego materiału i dalszego procesu.
W zapytaniu należy podać wymaganą szerokość ciągłego paska materiału i obróbki. Wymagana jest pasująca specyfikacja; te wartości nie są dostarczane w wymienionej konfiguracji.
Przydatność zależy od podłoża i zamierzonego tuszu, powłoki lub kleju. Użyj próby materiału i dalszej walidacji, aby zdefiniować odpowiedni proces.
KWOTA I ZAKRES DOSTAWY
Poproś o wycenę sprzętu QFJ-DY w stosunku do materiału, szerokości roboczej i celów gotowych rolek. Określić wybraną wersję, układ cięcia i nawijania, urządzenia ładujące i sterowania w proponowanej dostawie.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
Twój materia. Twoje gotowe bułeczki.
Udostępnij ciągłą konstrukcję taśmy materiałowej, przychodzącą rolkę, wzór szczeliny i wymagania dotyczące gotowej rolki. Dołącz informacje, które już masz.