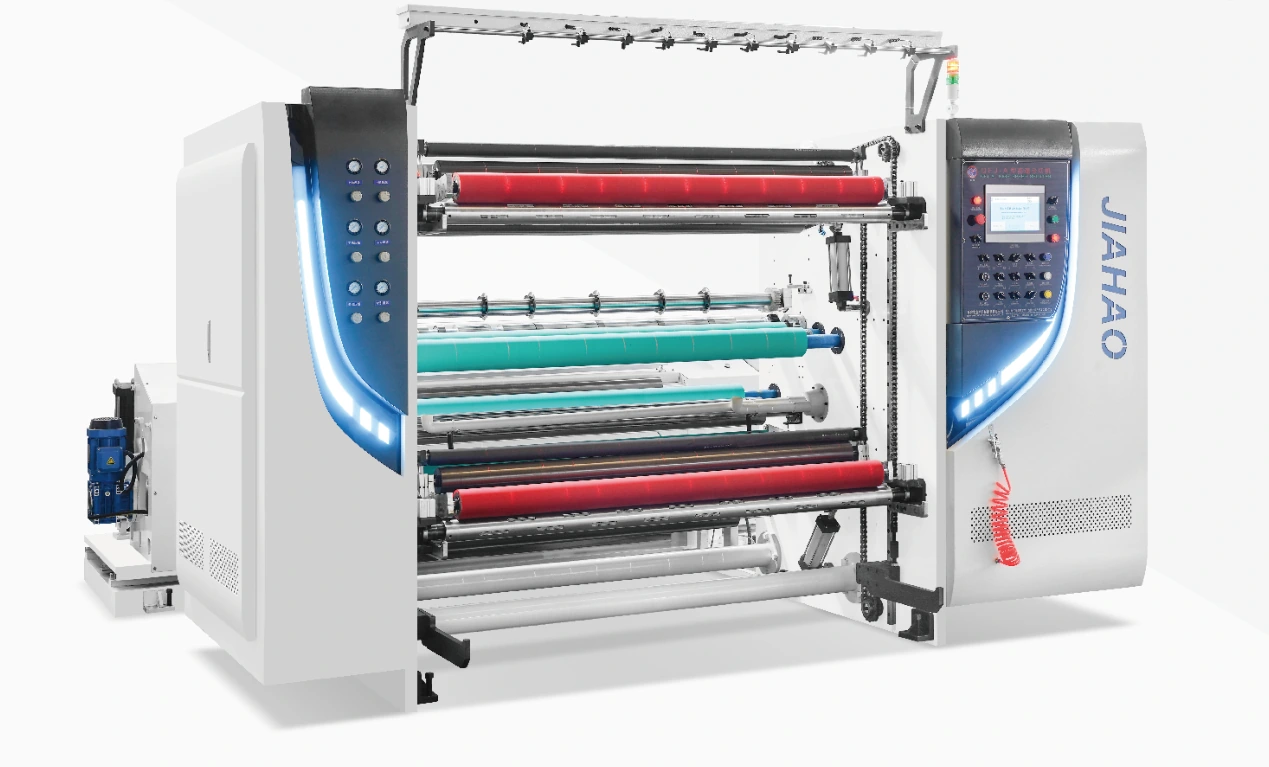
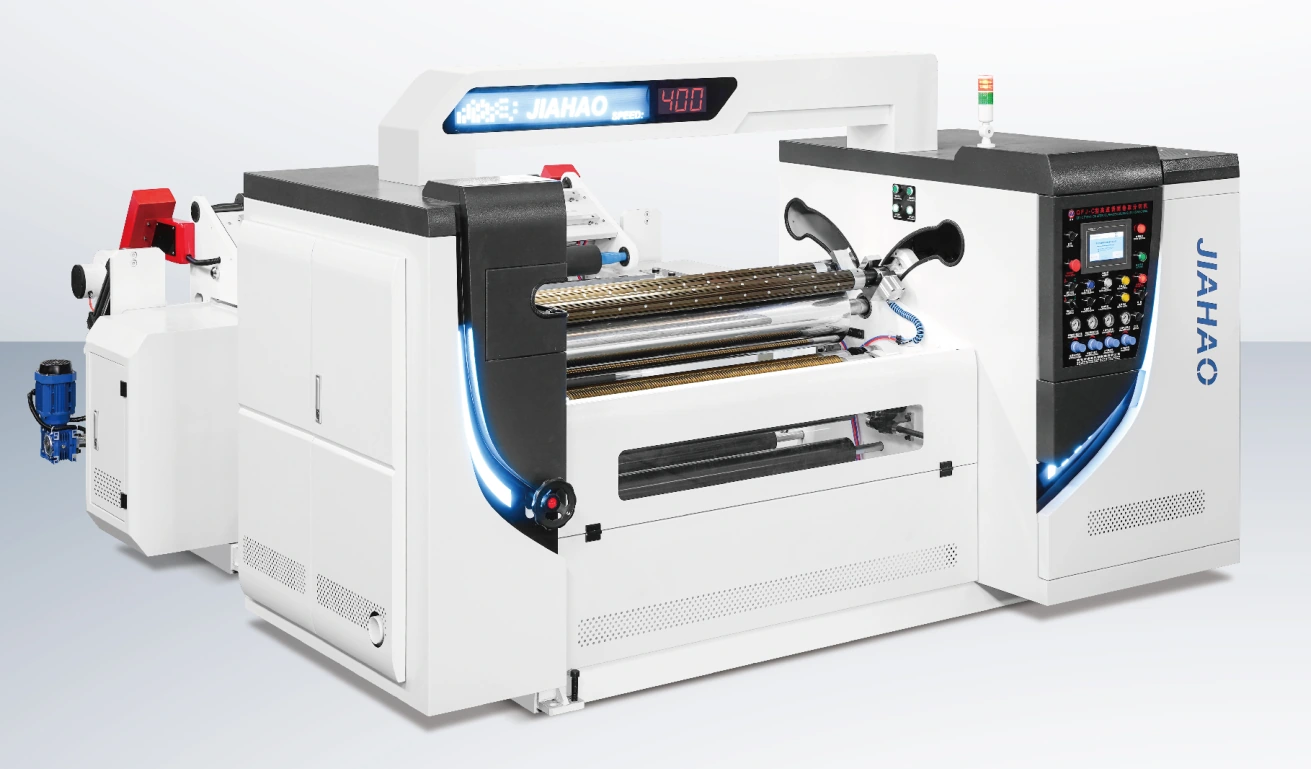
Układ nawijania z dolnym wałem podporowym
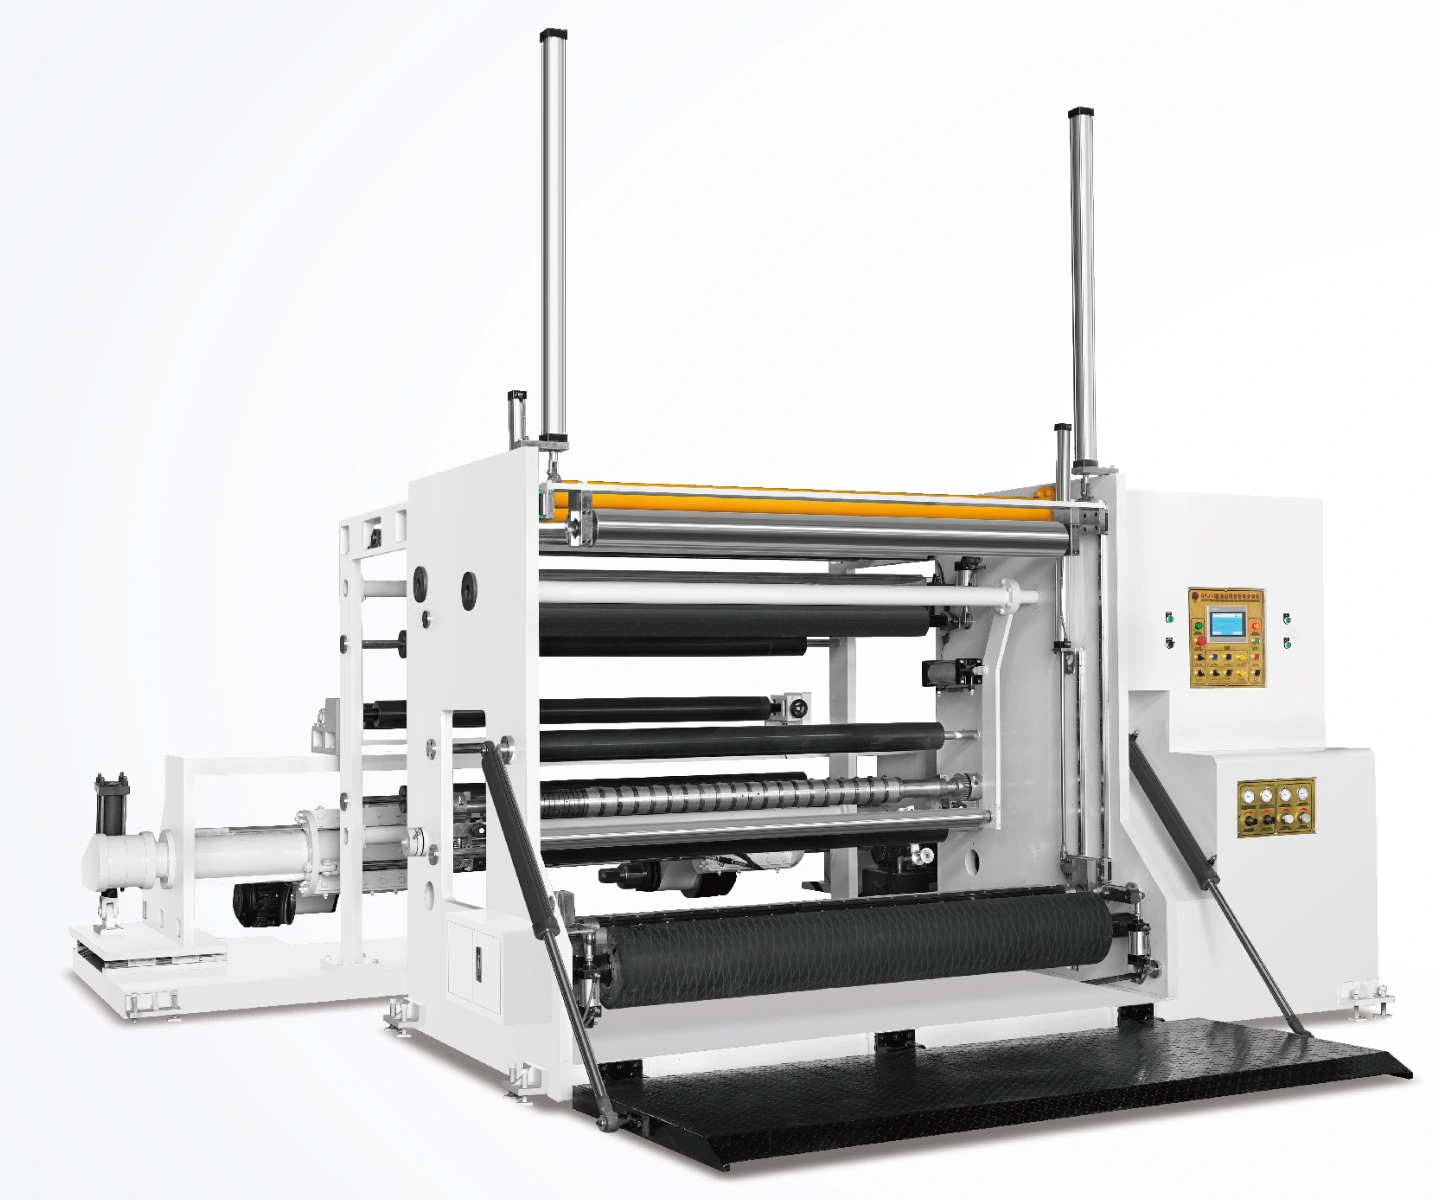
Maszyna wykorzystuje układ rolki gruntowej do nawijania o dużej średnicy. Sprawdź, jak rolka jest podtrzymywana, napędzana i usuwana dla zamierzonego ciągłego paska materiału i gotowej masy rolki.

Cięcie i przewijanie · QFJ-LM400
Konwertuj większe rolki z układem nawijania rolki gruntowej. LM400 oferuje prędkość 400 m/min, średnicę rolki przychodzącej 1500 mm i średnicę rolki gotowej 1200 mm, z konfiguracjami szerokości roboczej 1600, 2000 i 3000 mm.
Wymienione wartości konfiguracji. Szybkość produkcji i praktyczny wzór szczeliny zależą od materiału i uzgodnionego ustawienia maszyny.
Rozważ LM400, gdy duże gotowe rolki i szersze ciągłe paski materiału decydują o wyborze maszyny. Minimalny szczelinowy prześwit 100 mm sprawia, że jest to inny punkt wyjścia niż w przypadku modeli z wąskim wałem różnicowym. W przeglądzie układu należy uwzględnić masę rolki, obciążenie podłogi, dostęp do załadunku i trasę demontażu.
BUDOWNICTWO & KONTROLA
Maszyna wykorzystuje układ rolki gruntowej do nawijania o dużej średnicy. Sprawdź, jak rolka jest podtrzymywana, napędzana i usuwana dla zamierzonego ciągłego paska materiału i gotowej masy rolki.
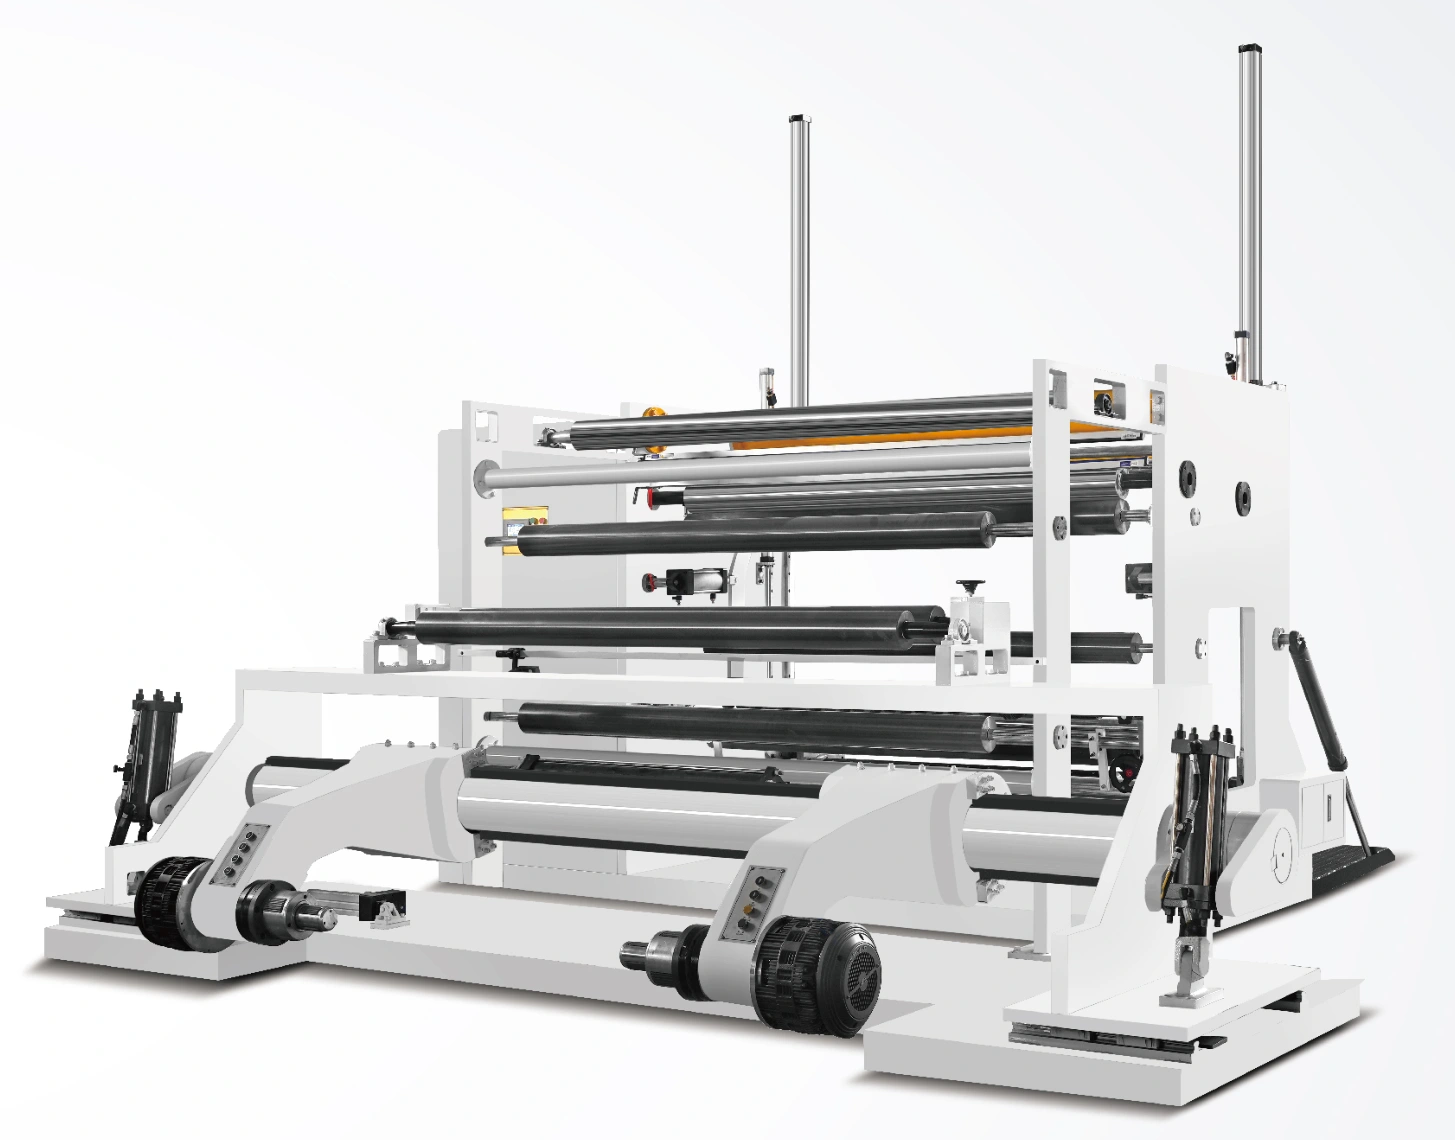
Dla tego formatu opisano uzwojenia wałkowe i bezwałkowe. Określ wymagany interfejs rdzenia i sekwencję obsługi, aby propozycja identyfikowała dostarczane ustawienie.
Wymienione są cztery zestawy sterowania serwo. Wpisy napędów różnią się w zależności od szerokości roboczej; tabela silników jest raczej odniesieniem do konfiguracji niż całkowitym obciążeniem przyłączonym.
Średnice macierzyste i gotowe wynoszą odpowiednio 1500 i 1200 mm. Limity ciężaru, sprzęt podnoszący i wymagania dotyczące podłogi wymagają dopasowania układu i specyfikacji obciążenia.
MATERIAŁ I GOTOWA ROLKA
Podaj gatunek papieru, gramaturę, powłokę i docelową strukturę rolki. Wśród kontroli istotnych dla następnego etapu konwersji należy uwzględnić pył na krawędziach i twardość rolki.
PVC, BOPP, CPP, politereftalan etylenu (PET) i folie kompozytowe wymagają przeglądu pod kątem grubości, rozciągliwości i wrażliwości powierzchni. Potwierdź warunki kontaktu i uzwojenia dla rzeczywistej konstrukcji.
Określ gatunek folii, grubość i temperament. Uzgodnij dopuszczalną krawędź szczeliny i wygląd rolki z reprezentatywnym materiałem i zdefiniowanym wzorem pasa.
WARIANTY SZEROKOŚCI I NAPĘDU
| Parametr | Konfiguracja 1600 | Konfiguracja 2000 | Konfiguracja 3000 |
|---|---|---|---|
| Szerokość odwijania | 1,600 mm | 2,000 mm | 3,000 mm |
| Podana prędkość cięcia | 400 m/min | 400 m/min | 400 m/min |
| Minimalna szerokość cięcia | 100 mm | 100 mm | 100 mm |
| Średnica rolki macierzystej | 1,500 mm | 1,500 mm | 1,500 mm |
| Średnica gotowej rolki | 1,200 mm | 1,200 mm | 1,200 mm |
| Moc głównego serwonapędu | 2 × 11 kW | 2 × 16 kW | 2 × 22 kW |
| Moc silnika noży krążkowych | 2.2 kW | 2.2 kW | 2.2 kW |
| Moc serwonapędu odwijania | 7.5 kW | 2 × 7.5 kW | 2 × 11 kW |
Wymienione wartości opisują pokazaną konfigurację. Potwierdź szerokość roboczą, masę rolki, interfejsy rdzenia, napięcie, częstotliwość i pełny zakres dostarczony w propozycji. Warunki produkcji i kryteria akceptacji zależą od konkretnego materiału. Wpisy silnika są indywidualnymi znamionowymi, a nie całkowitym zainstalowanym obciążeniem elektrycznym. Linia 2,2 kW opisuje moc noża okrągłego.
KONFIGURACJA, DZIAŁANIE I PRZYJĘCIE
Zapisuj osobno szerokość, średnicę, masę i rdzeń macierzystego i gotowego. Sprawdź szerokość pasa ruchu w stosunku do wymienionego minimum 100 mm.
Przejrzyj sprzęt do przenoszenia, obciążenie podłogi, prześwity i pozycje operatora na proponowanym układzie.
Potwierdź ustawienie noża, ciągłe prowadzenie taśmy materiału, napięcie i warunki kontaktu dla wybranego materiału i szerokości roboczej.
Oceń szerokość szczeliny, stan krawędzi, twardość i zachowanie odwijania w dolnym biegu w całym procesie budowy rolki.
Przed instalacją sprawdź plan piętra, prześwit serwisowy, trasę obsługi rolek i narzędzia. Zgodź wymagania dotyczące uruchomienia i szkolenia operatorów z propozycją. Przechowuj identyfikację maszyny, interfejsy wału i wymiary ostrza dostępne do konserwacji i zapytań o części zamienne.
Porównaj AF400 dla 1200 mm macierzystego i 1000 mm gotowego rolkowania o ograniczeniach wymiarowych. A500 jest alternatywą dla wału różnicowego do węższych pasów i mniejszych gotowych rolek. Dopasuj rozmiar rolki, zasadę nawijania i wzór szczeliny przed porównaniem prędkości nagłówka.
INFORMACJE WAŻNE PRZED ZASTOSOWANIEM SPECYFIKACJI
- Nie. Średnica i masa są oddzielnymi wymaganiami. Potwierdź nośność, interfejsy rdzenia i sprzęt do przenoszenia dla proponowanej konfiguracji.
Minimalna szerokość szczeliny wynosi 100 mm. Przejrzyj potrzeby węższego pasa w porównaniu z innymi konfiguracjami, zamiast zakładać ten sam układ noży i nawijania.
Są to alternatywne rozwiązania do określenia. Wycena i układ sprzętu powinien określać, który sprzęt budowlany i transportowy jest uwzględniony.
Jest on wymieniony jako moc noża okrągłego w chińskim wierszu parametrów. Nie jest to całkowite obciążenie elektryczne ani pojemność gotowej rolki.
WYMOGI MATERIALNE I PRODUKCYJNE
Porównaj wymagania materiałowe i formaty nawijania przed określeniem ostatecznej konfiguracji maszyny.
KWOTA I ZAKRES DOSTAWY
Poproś o wycenę sprzętu QFJ-LM400 w zależności od materiału, szerokości roboczej i celów gotowych rolek. Określić wybraną wersję, układ cięcia i nawijania, urządzenia ładujące i sterowania w proponowanej dostawie.
Poproś o standardowe wyposażenie i dodatkowe elementy, które mają być wymienione oddzielnie. W dyskusji należy uwzględnić wymogi dotyczące rozruchu, szkolenia operatora, dokumentacji i początkowej części zaplecza.
Należy podać ilość i miejsce przeznaczenia. Potwierdzenie ceny, waluty, podstawy dostawy, pakowania, harmonogramu produkcji oraz wszelkich wyłączonych opłat frachtowych lub przywozowych w notowaniach.
Przed zamówieniem należy uzgodnić reprezentatywną kontrolę materiału, kryteria pomiaru i dostarczoną konfigurację. Potwierdź warunki gwarancji, obowiązki instalacyjne i wsparcie części zaplecza wraz z wnioskiem.
STATKI MASZYNOWE PORÓWNANE
Twój materia. Twoje gotowe bułeczki.
Udostępnij ciągłą konstrukcję taśmy materiałowej, przychodzącą rolkę, wzór szczeliny i wymagania dotyczące gotowej rolki. Dołącz informacje, które już masz.